Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Equipo independiente
Inicio / Productos / Equipos / Equipo completo para resortes de hojas de automóviles / Equipo independiente / Prensa de cuatro estaciones
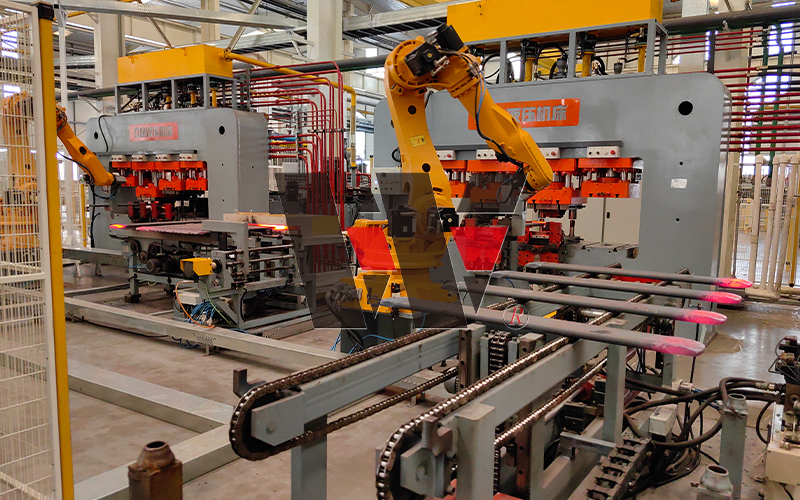
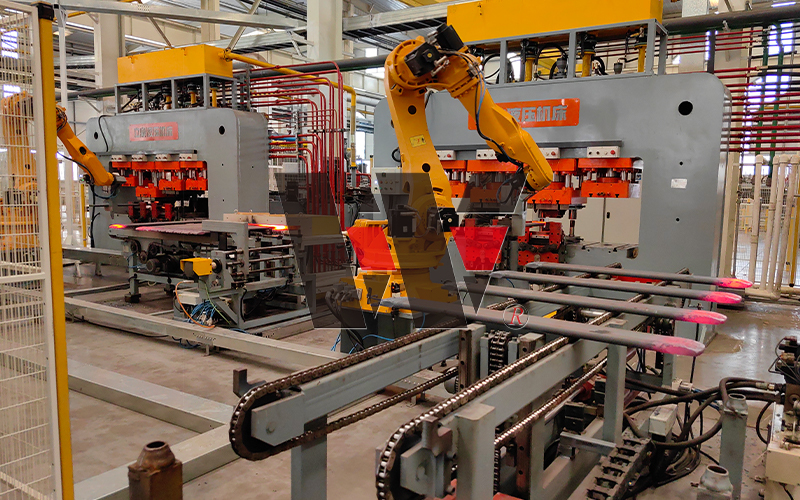
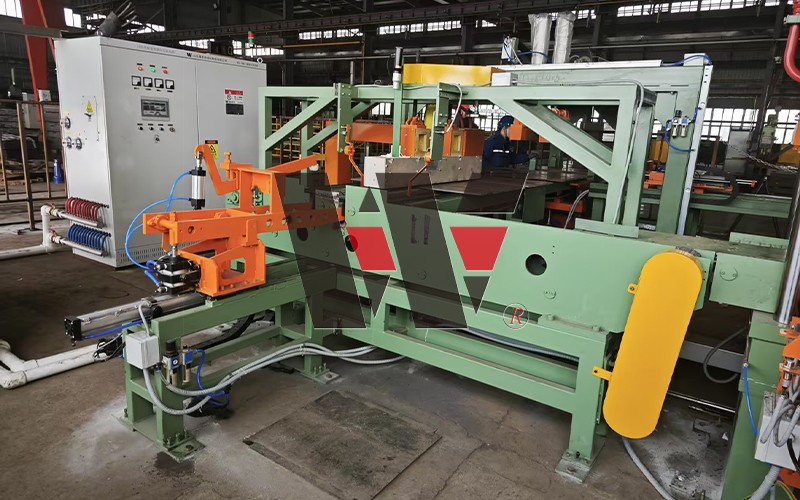
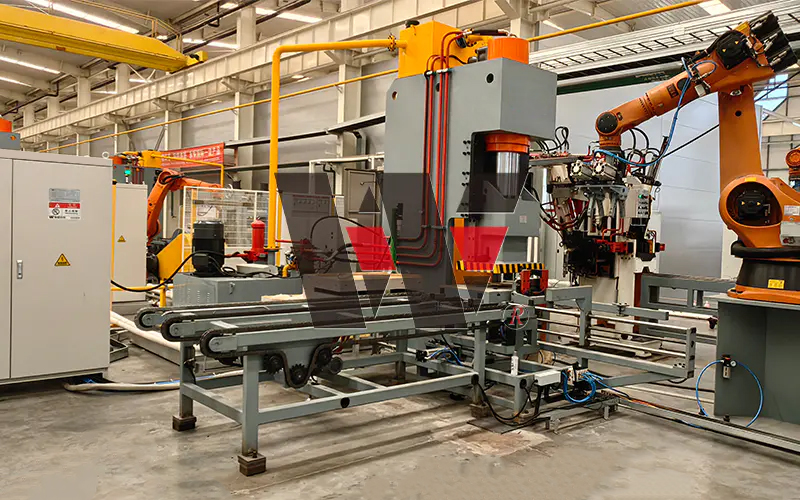
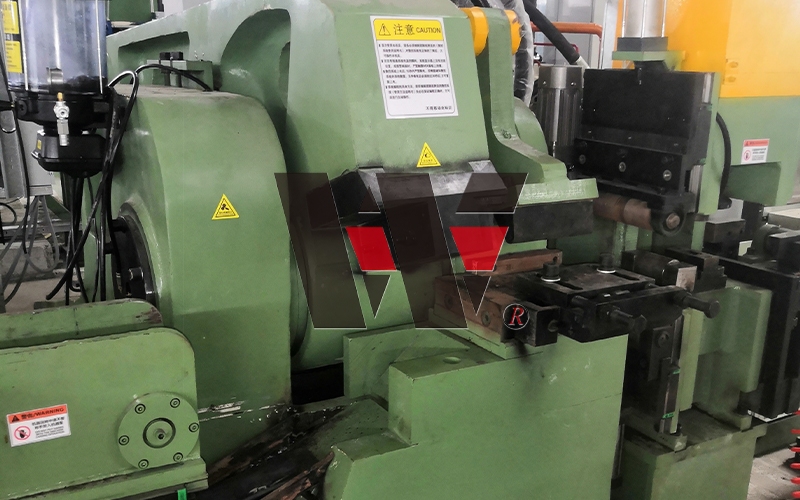
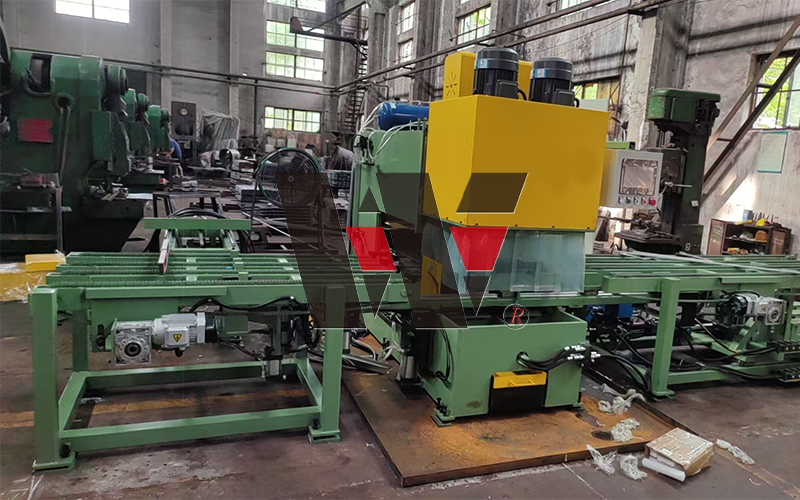
Prensa de cuatro estaciones
La máquina cuenta con cuatro estaciones de trabajo distintas, lo que le permite completar cuatro pasos de procesamiento diferentes en un solo ciclo operativo, lo que mejora enormemente la eficiencia de la producción y minimiza el desperdicio de material.
Al integrar múltiples procesos en una sola unidad, acorta significativamente el ciclo de producción y reduce el tiempo de manipulación de la pieza de trabajo entre etapas, agilizando el flujo de trabajo de fabricación.
Construida con una estructura de alta rigidez, la prensa garantiza una precisión de mecanizado y estabilidad excepcionales durante la producción continua a largo plazo, cumpliendo con los estrictos requisitos de la fabricación de componentes de precisión.
El equipo cuenta con un alto nivel de automatización y está equipado con características de seguridad integrales, que incluyen paradas de emergencia, cubiertas protectoras y dispositivos de protección fotoeléctricos/electrónicos para garantizar la seguridad del operador y al mismo tiempo reducir los costos laborales.
| alcance del parámetro | |
| Rango de espesor de calefacción | 1 mm a 500 mm |
| Rango de longitud de calefacción | 300 mm a 10000 mm |
| Rango de ancho de calefacción | 100 mm a 2000 mm |
| Rango de temperatura de calefacción | 850 °C a 950 °C |
| Potencia de diseño de equipos | 50 kW a 1000 kW |
| Tiempo del ciclo de producción de equipos | 10 segundos a 120 segundos |
| Método de apertura del calentador de inducción | Apertura de un solo lado, apertura de doble lado, apertura anular, apertura ajustable |
| Gama de calefacción | Ilimitado |
| Rango de temperatura de calefacción | 950±30℃ |
| Voltaje de potencia para diseño de equipos | 480V o 600V |
| Tiempo del ciclo de producción de equipos | 15 s a 45 s |
| Tipo de apertura del calentador de inducción | abierto, cerrado |
Mejorar la eficiencia de la producción, reducir la operación manual y los costos de mano de obra, adaptarse a más requisitos de proceso, reducir el tiempo de inactividad del equipo, mejorar la precisión del procesamiento, adaptarse a diversos materiales y piezas complejas, ahorrar espacio y costos, y mejorar la calidad y consistencia del producto.
Prensa de cuatro estaciones
La alta automatización reduce la intervención humana y la intensidad laboral, al tiempo que mejora la continuidad y estabilidad de la línea de producción, haciéndola adecuada para la producción en masa, especialmente las líneas de producción automatizadas.
Más pasos de procesamiento:
Mejorar la eficiencia de producción
Alto grado de automatización:
Las prensas modernas de cuatro estaciones suelen estar equipadas con un sistema de control PLC y funciones de soporte como cambio automático de molde, alimentación automática y descarga automática.
Precisión de mecanizado mejorada:
Múltiples estaciones de trabajo pueden ayudar a controlar mejor las tolerancias dimensionales y la forma de los productos, y mejorar la consistencia de las piezas.
Baja frecuencia de reemplazo de moldes
Parámetro:
Tonelaje máximo: normalmente de 20 toneladas a 1.000 toneladas.
Rango de carrera de trabajo: normalmente entre 50 mm y 500 mm
Tamaño máximo del molde: El tamaño del molde de una prensa de cuatro estaciones suele estar entre 250 mm × 350 mm y 500 mm × 700 mm. Método de alimentación: Las prensas de cuatro estaciones pueden equiparse con sistemas de alimentación manuales, automáticos o mecánicos.
Precisión: La precisión suele estar entre 0,1 mm y 0,5 mm.
Frecuencia de estampado: La frecuencia de estampado de una prensa de cuatro estaciones suele estar entre 20 golpes/minuto y 80 golpes/minuto.
Sistem de control: Equipado con un sistema de control PLC, compatible con cambio automático de molde, alimentación automática, etc.
La prensa de cuatro estaciones está equipada con dispositivos de protección fotoeléctrica, un botón de parada de emergencia y una protección mecánica para garantizar la seguridad de los operadores.
Relacionado Productos
-
-
 Línea de troquelado y punzonado totalmente automática
Operación Integrada de Alta Eficiencia: Esta línea de producción integra procesos de troquelado y pu...
-
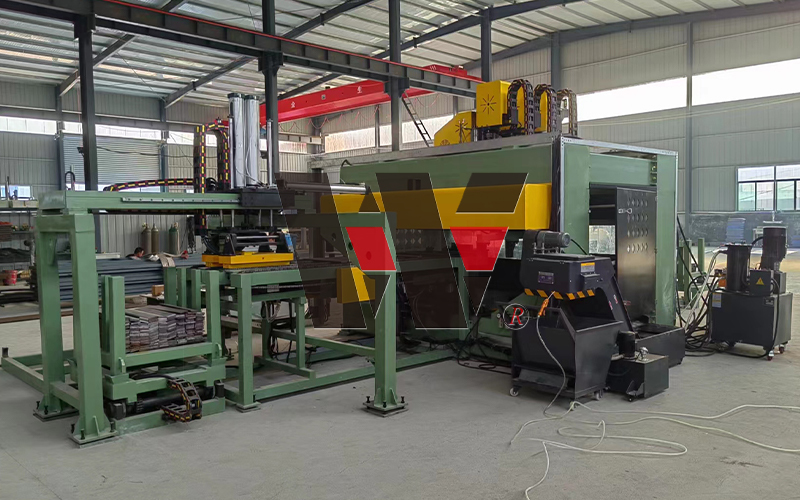
 Línea de producción de estampación en caliente totalmente automática
Producción integrada eficiente: Diseñada para estampar en caliente ballestas de automóviles y compon...
-
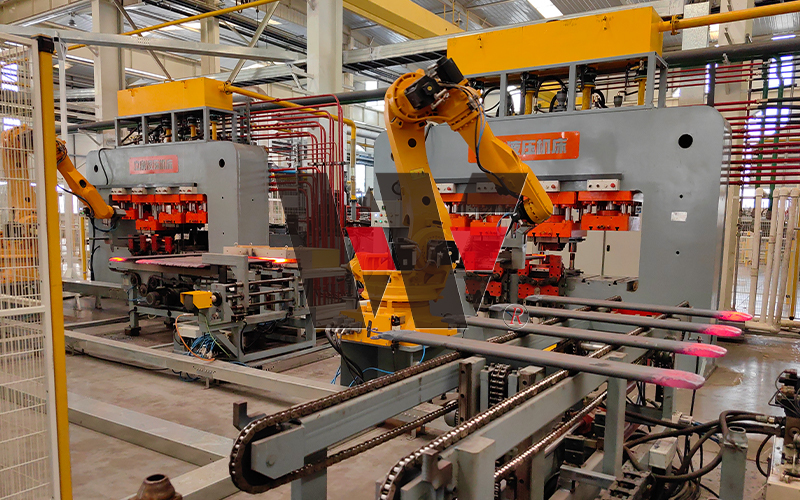
 Línea de producción de perforación totalmente automática
Alta automatización e inteligencia: Toda la línea integra sistemas avanzados de control PLC e HMI, l...
-
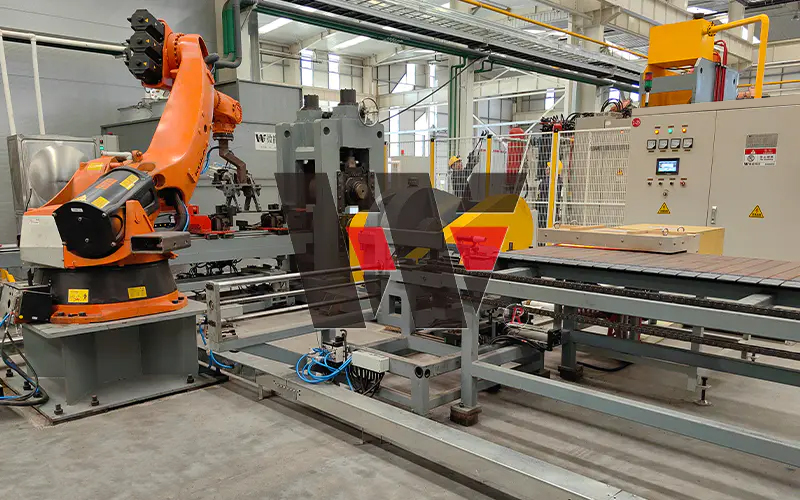
 Línea de producción de procesamiento final totalmente automática
Procesamiento integrado multiestación: Esta línea de producción integra múltiples procesos que inclu...
-
-
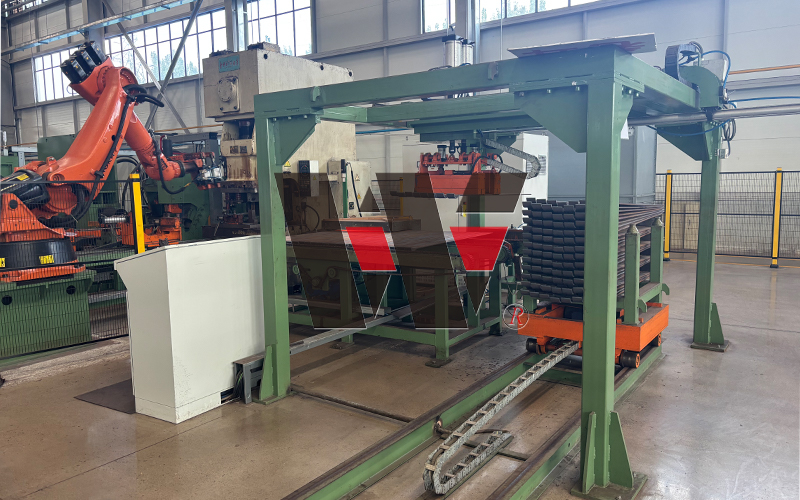
 Producción de rizos para los oídos totalmente automática Lin
Procesamiento integrado multifuncional: Diseñada específicamente para el procesamiento de extremos d...
-
 Línea de producción de envoltura de orejas totalmente automática
Integración multiproceso: Diseñada específicamente para el procesamiento final de ballestas automotr...
-
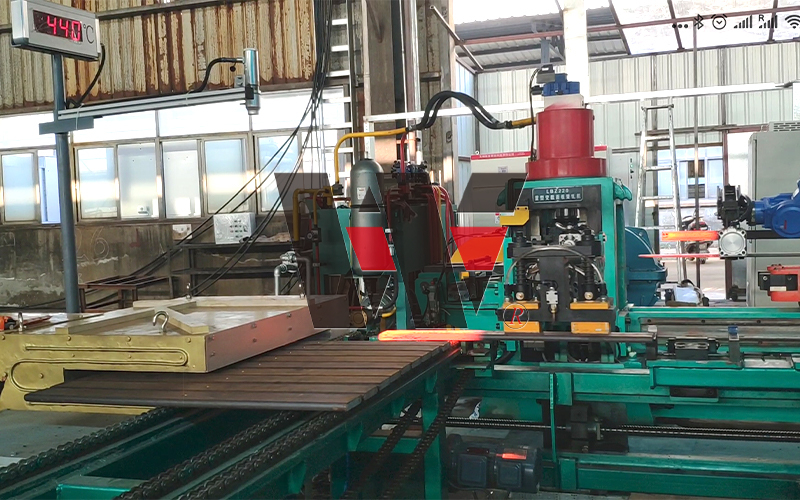 Línea de producción de laminación de sección transversal variable totalmente automática
Producción automatizada de alta eficiencia: Diseñada específicamente para el laminado de secciones t...
-
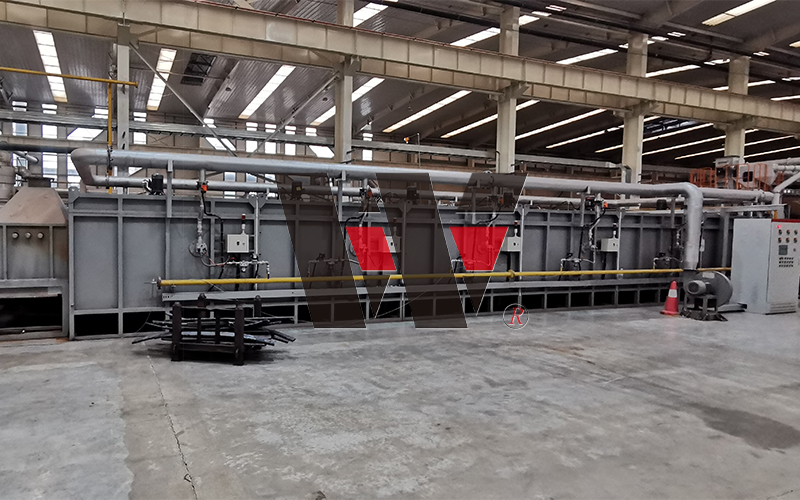 Línea de producción de tratamiento térmico totalmente automática
Integración completa de automatización de procesos: Esta línea de producción integra mecanismos de c...
-
 Máquina descargadora
Posicionamiento del producto: Un equipo independiente fundamental dentro de la línea de fabricación ...
-
 Herramientas para máquinas perforadoras
Diseñada como un componente independiente fundamental dentro de la línea completa de equipos para ba...
Acerca de nosotros
Wuxi Weineng Automation Technology Co., Ltd.
Wuxi Weineng CNC Technology Co., Ltd., ubicada en Wuxi, la Perla del Lago Taihu, cubre un área de 6.000 metros cuadrados y actualmente emplea a más de 60 personas. En 2016, el equipo fundador de la empresa comenzó a investigar y desarrollar conjuntos completos de equipos para ballestas automotrices, resortes helicoidales y barras estabilizadoras. Hasta la fecha, están profundamente involucrados en esta industria desde hace 10 años y son reconocidos como una empresa especializada, innovadora y distintiva en este campo por el Ministerio de Industria y Tecnologías de la Información.
La empresa integra investigación y desarrollo, producción, ventas y servicio. Sus principales productos incluyen conjuntos completos de equipos de ballestas para automóviles y equipos de barras estabilizadoras, incluidos equipos de calentamiento por inducción de extremos de barras estabilizadoras, equipos de calentamiento por inducción de termoformado de barras estabilizadoras, equipos de calentamiento por inducción de doble extremo de barras estabilizadoras huecas, líneas de producción de calentamiento por conducción de resistencia de barras huecas, líneas de producción de vulcanización secundaria de barras estabilizadoras y equipos de resortes enrollados en caliente. La empresa también ofrece a los usuarios líneas de producción automatizadas completas de calentamiento por inducción.
A lo largo de los años, la empresa ha prestado servicios a empresas nacionales líderes como Shanghai China Spring Manufacturing Co., Ltd., Huawei Technology Co., Ltd., Zhejiang Meili Technology Co., Ltd., Zhejiang Jinsheng Auto Parts Co., Ltd., Chengdu ThyssenKrupp Fawer Spring Co., Ltd., Pinghu ThyssenKrupp (Pinghu) Automotive Stabilizer Bar Co., Ltd. y Liaoyang ThyssenKrupp Fawer Spring Co., Ltd., recibiendo grandes elogios por sus productos y servicios. Además, la compañía ha exportado sus equipos a países como Turquía, Corea del Sur, India, Brasil, Egipto, Dubai, Irán, África, Túnez y Marruecos. “Profesionalismo, precisión, innovación e integridad” son los conceptos de desarrollo a los que la empresa siempre se ha adherido. Al tiempo que fortalece continuamente sus propias capacidades de investigación científica, ha formado una cooperación estable entre la industria, la universidad y la investigación con muchas universidades. Ha sido calificada repetidamente como una empresa de alta tecnología y una empresa especializada e innovadora. En el futuro, la empresa continuará profundizando su investigación y desarrollo en los equipos de la industria de resortes de láminas para automóviles, brazos guía para automóviles, barras estabilizadoras para automóviles y resortes, brindará a la industria de resortes productos de equipos más profesionales, inteligentes y sofisticados, y contribuirá al desarrollo de alta calidad de las industrias globales de resortes de láminas para automóviles, barras estabilizadoras para automóviles y resortes de bobina caliente.
Noticias
-
Noticias de la empresa Apr. 01. 2026
El benchmark especializado, sofisticado, innovador y único en el campo de los equipos de resortes para automóviles
Con una actitud profesional y centrada, Wuxi Weineng Automation Technology Co., Ltd. ha creado una historia legendaria de especialización, sofisticación, innovación y singularidad en el campo de los resortes de láminas, barras estabilizadoras y equipos de resortes para automóviles.Como empresa integral que integra investigación y desarrollo, producción, ventas y servicios, Wuxi Weineng Automation Technology Co., Ltd. ha creado una cartera completa de productos de cadena industrial. Proporciona una gama completa de productos, incluidos conjuntos completos de equipos para ballestas y barras estabilizadoras para automóviles, equipos de calentamiento por inducción de extremos de barras estabilizadoras, equipos de calentamiento por conformado en caliente, líneas de producción de calentamiento por conducción de resistencia de barras huecas, líneas de producción de vulcanización secundaria y conjuntos completos de equipos de resortes helicoidales calientes. La empresa también puede personalizar conjuntos completos de líneas de producción de calefacción por inducción automática para ofrecer a los clientes soluciones integrales. -
Noticias de la empresa Apr. 01. 2026
Líder tecnológico en equipos de automatización de resortes para automóviles
En el ámbito preciso de la fabricación de autopartes, el calentamiento por inducción y las tecnologías de conformado automático son las claves fundamentales para determinar la calidad del producto y la eficiencia de la producción. Con 10 años de acumulación tecnológica y avances innovadores, Wuxi Weineng Automation Technology Co., Ltd. se ha convertido en un líder tecnológico en el campo de conjuntos completos de equipos para ballestas automotrices, barras estabilizadoras y resortes helicoidales calientes, inyectando un fuerte impulso a la fabricación de resortes automotrices con tecnología de vanguardia.Wuxi Weineng Automation Technology Co., Ltd.que lleva una década profundamente arraigada en la industria, comprende plenamente los problemas del proceso y las demandas técnicas de la fabricación de resortes para automóviles y ha creado una cartera de productos de gama completa líder en la industria. Sus productos principales cubren tres campos principales: conjuntos completos de equipos para ballestas automotrices, conjuntos completos de equipos para barras estabilizadoras automotrices y conjuntos completos de equipos para resortes helicoidales calientes. Cada tipo de producto encarna la sabiduría de investigación y desarrollo y la artesanía del equipo. -
Noticias de la industria Apr. 01. 2026
Fuerzas impulsoras fundamentales detrás de las actualizaciones tecnológicas de losequipos de resortes para automóviles
Las actualizaciones tecnológicas de los actuales equipos de resortes para automóviles están impulsadas principalmente por la profunda transformación de la industria automotriz hacia la electrificación, el aligeramiento y la inteligencia, así como por los mayores requisitos de la industria en materia de eficiencia de producción, calidad del producto y protección del medio ambiente. La superposición de múltiples fuerzas impulsoras promueve avances continuos en la tecnología de equipos.Con la creciente tasa de penetración de los vehículos de nueva energía, el mayor peso de las baterías ha impulsado un rápido aumento en la demanda de resortes de suspensión con diámetros mayores y mayor resistencia. Los equipos tradicionales de producción de resortes difícilmente pueden cumplir con los requisitos de durabilidad y uniformidad de calidad en condiciones de alta carga. Mientras tanto, la búsqueda de una mayor autonomía de crucero en los vehículos de nueva energía ha estimulado una fuerte demanda de aligeramiento de primavera. La aplicación de nuevos materiales como aleaciones de magnesio y aluminio y materiales compuestos ha obligado a realizar actualizaciones tecnológicas de los equipos de resorte para adaptarse a los requisitos de procesamiento de nuevos materiales. Además, la popularización de las plataformas de alto voltaje de 800 V ha generado mayores requisitos para los resortes en términos de compatibilidad de señales y resistencia a la corrosión, impulsando aún más los equipos de resortes hacia la precisión y la personalización. -
Noticias de la industria Apr. 01. 2026
Tendencias futuras de desarrollo de la tecnología de equipos de resortes para automóviles
En combinación con la tendencia de desarrollo de la industria automotriz y la innovación tecnológica, los futuros equipos de resortes para automóviles se centrarán aún más en la precisión, la inteligencia, la flexibilidad y el desarrollo ecológico, al tiempo que avanzarán hacia la colaboración de toda la cadena industrial y la investigación y el desarrollo personalizados. En concreto, presentaremos cuatro tendencias principales. En primer lugar, la mejora continua de la precisión. A medida que la conducción autónoma avanzada impone requisitos más elevados sobre la precisión del control dinámico del vehículo, los estándares de tolerancia de fabricación para resortes se endurecerán aún más. Los futuros equipos de resortes se centrarán en optimizar la tecnología de control de precisión para lograr un control dimensional de mayor precisión y una regulación del rendimiento mecánico, al tiempo que mejorarán la estabilidad y confiabilidad del equipo para satisfacer las necesidades de producción de resortes automotrices de alta gama. En segundo lugar, una integración profunda de la inteligencia y la informatización. Los futuros equipos de resortes integrarán aún más tecnologías como la Internet de las cosas, el big data y la inteligencia artificial para lograr un control inteligente de la producción durante todo el proceso. Al recopilar datos de producción en tiempo real, optimizarán los parámetros del proceso, predecirán fallos de los equipos y mejorarán la eficiencia de la producción y la calidad del producto. -
Noticias de la industria Jul. 09. 2026
Guía de la línea de producción de ballestas: desde el corte hasta el tratamiento térmico
Por qué es importante la secuencia de la línea de producción Una ballesta pasa por ocho o diez estaciones distintas antes de llegar al eje de un camión, y cada estación hereda las tolerancias dejadas por la anterior. Un corte en bruto medio milímetro fuera de las especificaciones no siempre aparecerá hasta que la pieza no pase una prueba de fatiga tres etapas después. Ésa es la realidad operativa para cualquiera que especifique o opere una línea de ballestas: el equipo tiene que funcionar como un sistema, no como un conjunto de máquinas independientes. Esto es más importante en los puntos de transferencia. El material que pasa del punzonado al laminado, o del laminado al tratamiento térmico, conlleva una historia térmica y dimensional que la siguiente estación debe acomodar. Una línea de producción construida con tiempos de ciclo consistentes y herramientas adaptadas mantiene la tolerancia en todo el proceso; una línea ensamblada a partir de unidades independientes que no coinciden normalmente no lo hace, sin importar cuán buena sea cada máquina por sí sola. Supresión y perforación: sentar las bases El borrado es donde la precisión dimensional se incorpora o se pierde para siempre. La longitud, el ancho y las posiciones de los orificios de la pieza en bruto se cortan antes de que se produzca cualquier calentamiento o formación, por lo que cualquier error aquí se agrava durante el laminado, la formación de orejas y el ensamblaje final. un Línea de troquelado y punzonado totalmente automática. combina corte, alimentación y perforación en una secuencia sincronizada, lo que elimina el reposicionamiento manual que causa la mayor variación en la consistencia de un lote a otro. La configuración de la prensa es aquí el principal punto de decisión. Una prensa de tres estaciones maneja geometrías en blanco más simples con menos troqueles, lo que reduce el tiempo de cambio para tiradas de alto volumen y baja variedad. Una prensa de cuatro estaciones agrega una operación dedicada (comúnmente un punzonado o recorte secundario) para piezas que necesitan patrones de orificios o características de bordes adicionales sin un segundo paso por la línea. La elección correcta depende menos de la complejidad de la pieza de forma aislada y más de cuántas variantes de pieza pasan por la misma línea en una semana determinada. La fuerza del punzón y el desgaste del troquel son dos variables que vale la pena seguir diariamente. El acero para resortes se endurece más rápido que el acero dulce, por lo que los intervalos de inspección de matrices en una línea de ballestas generalmente son más cortos que en equipos de chapa metálica en general. Descarga y Manejo de Materiales Entre Etapas Entre cada proceso principal, las piezas en bruto o semiacabadas tienen que moverse sin sufrir rayones, cambios dimensionales o tiempo de inactividad esperando a un operador. Los sistemas automatizados de descarga y transferencia mantienen las piezas en movimiento con la misma cadencia que la prensa anterior, que es lo que realmente determina el rendimiento real de una línea, no la velocidad nominal de una sola máquina. Aquí es también donde se originan la mayoría de las paradas no planificadas en líneas antiguas o modernizadas. La transferencia manual entre estaciones introduce un tiempo de permanencia variable, y el tiempo de permanencia antes del tratamiento térmico afecta específicamente la consistencia en la respuesta de las piezas al calentamiento por inducción más adelante en el proceso. Las líneas diseñadas con manejo continuo desde las etapas de corte hasta las de conformado en caliente generalmente muestran una variación más estrecha en el tiempo de ciclo a lo largo de un turno completo. Estampación en caliente y laminado de sección transversal variable Una vez que se calientan las piezas en bruto, suceden dos cosas en secuencia cercana: el estampado en caliente da forma al orificio del perno central y al perfil de curvatura, y el laminado reduce el espesor a lo largo del resorte para que coincida con la curva de rigidez requerida. Para diseños de ballestas livianas, el espesor debe variar continuamente a lo largo de la pieza en lugar de disminuir en incrementos fijos; aquí es donde Línea de producción de laminación de sección transversal variable. gana su costo sobre un molino de perfil fijo. El rodamiento de sección transversal variable permite a los fabricantes reducir el uso de material en partes del resorte que no soportan la carga máxima, lo que influye directamente en el peso del vehículo sin sacrificar la capacidad de carga donde realmente se necesita. La desventaja es la complejidad de las herramientas: el perfil rodante debe programarse y validarse para cada número de pieza, por lo que este equipo se amortiza más rápido en líneas que ejecutan múltiples variantes de resortes para diferentes plataformas de vehículos en lugar de una sola pieza de gran volumen. La uniformidad del calentamiento por inducción afecta directamente la precisión del laminado en esta etapa. El calentamiento desigual deja puntos blandos que se enrollan más delgados de lo previsto, lo que se manifiesta como una desviación de la rigidez que es costosa de detectar más adelante. Enrollado de orejas, envoltura de orejas y procesamiento final El ojo, donde se monta el resorte en el chasis del vehículo, pasa por su propia secuencia de calentamiento y formación, separada de la etapa de rodadura principal. Al enrollar las orejas se riza el extremo calentado para darle forma; La envoltura para orejas, utilizada en resortes de mayor resistencia, agrega una capa envolvente de refuerzo alrededor del ojo para una capacidad de carga adicional en el punto de montaje. El conformado de cono corto maneja la sección de transición entre el cuerpo cónico y el ojo en los diseños de resorte parabólico. El procesamiento final (recorte, redondeo de bordes y acabado final del orificio) ocurre después del conformado pero antes de perforar. Obtener la secuencia correcta aquí es importante: formar el ojo antes del recorte final evita distorsionar una característica que ya se ha terminado según la tolerancia. Operaciones de perforación Los orificios para pernos centrales y los orificios de montaje secundarios se perforan una vez que la geometría de la pieza es estable, generalmente después del laminado y la formación de orejas, pero antes del tratamiento térmico. Perforar acero para resortes en esta etapa, mientras aún está en un estado recocido o semiendurecido, es significativamente más fácil para las herramientas que perforar después del enfriamiento, lo cual es una de las razones por las que la secuencia se fija de esta manera en prácticamente todos los diseños de líneas de producción. La tolerancia de la posición del orificio aquí tiene consecuencias posteriores para el ensamblaje: un orificio para perno descentrado incluso por un pequeño margen cambia la forma en que se distribuye la carga a través de un conjunto de resortes de láminas apiladas, lo que se manifiesta más tarde como un desgaste desigual entre las láminas. Tratamiento térmico: temple y revenido Esta es la etapa que determina si una ballesta sobrevive a un millón de ciclos de carga o falla en una fracción de eso. Las piezas se calientan a una temperatura de austenitización específica, se enfrían rápidamente para fijar una microestructura endurecida y luego se templan a una temperatura más baja para aliviar la tensión interna y restaurar suficiente ductilidad para evitar fallas frágiles. un Línea de producción de tratamiento térmico completamente automática. mantiene constante el tiempo entre el enfriamiento y el revenido en todas las piezas, lo cual es importante porque los retrasos entre los dos pasos permiten que se desarrollen grietas por tensión en algunos grados de acero. El control de la atmósfera del horno afecta la calidad de la superficie tanto como lo hace la dureza del núcleo: una atmósfera no controlada conduce a la descarburación, una capa blanda en la superficie de la pieza que se convierte en el punto de partida de las grietas por fatiga bajo flexión repetida. Aquí también es donde normalmente sigue el shot peening, comprimiendo la capa superficial para contrarrestar exactamente ese modo de falla. Las pruebas de dureza y la verificación de la altura de la curvatura se realizan inmediatamente después del templado, antes de que las piezas pasen al ensamblaje. Detectar una desviación de dureza aquí es mucho más barato que detectarla después de que el resorte se haya ensamblado en una unidad de suspensión terminada. Elegir entre una línea completa y un equipo independiente No todos los fabricantes necesitan reemplazar una línea completa a la vez. Una planta con una configuración de corte y laminado funcional, pero con un horno viejo e inconsistente, a menudo puede justificar el reemplazo solo de la etapa de tratamiento térmico: el retorno de una única solución de cuello de botella suele ser más rápido y más fácil de presupuestar que una revisión completa de la línea. Una línea completa e integrada tiene más sentido cuando los objetivos de rendimiento aumentan, cuando un nuevo programa de pieza requiere pasos de proceso que la configuración actual no puede manejar (el laminado de sección transversal variable es un desencadenante común), o cuando el manejo manual entre etapas se ha convertido en el factor limitante en la producción. Para los fabricantes que planean una nueva instalación de producción o una expansión importante de la capacidad, el abastecimiento Equipo completo para ballestas de automóviles. ya que una línea coordinada evita el riesgo de integración de combinar máquinas de diferentes proveedores con diferentes sistemas de control y tiempos de ciclo. Cualquiera de los dos caminos se reduce a la misma pregunta: qué etapa está limitando actualmente su producción o su consistencia, y solucionarlo requiere una máquina independiente o un rediseño de cómo las etapas se conectan entre sí. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Jul. 09. 2026
Calentamiento por inducción en la fabricación de resortes para automóviles
Dónde entra el calor en el proceso de ballestas Una ballesta pasa por calor en tres puntos separados antes de terminar: una vez antes de enrollar y estampar en caliente, nuevamente durante la formación de la oreja y una tercera vez durante el enfriamiento. Cada una de estas etapas solía depender de hornos de resistencia o de gas que calentaban la pieza completa, o el lote completo, independientemente de dónde se necesitaba realmente el calor. El calentamiento por inducción cambió eso al poner energía directamente en la sección de acero que se está trabajando, y el cambio se muestra de manera mensurable a lo largo del tiempo del ciclo, la tasa de desechos y la consistencia de la dureza. El valor del calentamiento por inducción en la fabricación de resortes no es abstracto. Está vinculado a tres puntos de proceso específicos y las ganancias son diferentes en cada uno de ellos. Calentamiento antes del estampado y laminado en caliente Antes de que una pieza en bruto pueda ser laminada en un perfil cónico o de espesor variable, tiene que alcanzar una temperatura de formación uniforme en toda su longitud. Los hornos de gas hacen esto sumergiendo la pieza en una cámara calentada, lo que lleva minutos y calienta mucha más masa (el revestimiento del horno, el aire circundante) que el acero mismo. Una bobina de inducción integrada en un Línea de producción de estampado en caliente completamente automática. calienta la pieza en bruto directamente, reduciendo el tiempo de remojo a segundos y dejando que la línea funcione al ritmo del ciclo real de la prensa en lugar del del horno. El beneficio de calidad va junto con el beneficio de velocidad. Un tiempo más corto a temperatura significa menos tiempo para que se formen incrustaciones en la superficie, y menos incrustaciones significa menos pérdida de material por desincrustación y menos riesgo de que las incrustaciones se adhieran al acabado de la superficie. Específicamente para el laminado de sección transversal variable, la uniformidad de la temperatura a lo largo de la longitud de la pieza determina qué tan consistentemente responde el acero al perfil de laminado: un punto frío rueda más grueso de lo previsto y eso se muestra como una desviación de rigidez en el resorte terminado. Calentamiento localizado para enrollar orejas y formar extremos Solo el extremo del resorte debe estar caliente cuando llegue el momento de rizar o envolver el ojo; el resto de la parte debe permanecer a temperatura ambiente o cerca de ella para que no pierda las propiedades establecidas anteriormente en el proceso. Aquí es donde la localización del calentamiento por inducción importa más que su velocidad. Una bobina diseñada adecuadamente calienta una zona estrictamente controlada en el extremo del resorte, dejando el cuerpo de la pieza completamente fuera del área afectada por el calor. Diseñado específicamente Equipo de calentamiento por inducción del extremo del resorte plano está diseñado en torno a esta restricción: la geometría de la bobina y la densidad de potencia se adaptan específicamente a la sección del ojo, en lugar de depender de una zona de calentamiento de uso general que corre el riesgo de templar el cuerpo adyacente del resorte. Esa distinción es la diferencia entre una oreja que se forma limpiamente y un resorte que sale de la oreja rodando con una zona blanda no planificada justo detrás del ojo. Uniformidad del calentamiento y su vínculo con la calidad del enfriamiento La dureza después del enfriamiento es tan consistente como la temperatura que alcanzó la pieza justo antes del enfriamiento. Si diferentes secciones de un resorte alcanzan la temperatura de austenitización a diferentes velocidades, se endurecen en diferentes grados y esa inconsistencia no se manifiesta hasta las pruebas de dureza, momento en el cual la pieza ya ha pasado por todos los pasos del proceso anterior. La transferencia de energía rápida y directa del calentamiento por inducción hace que sea más fácil alcanzar una banda de temperatura estrecha en toda la pieza justo antes de entrar al enfriamiento, en comparación con un horno donde las piezas cerca de la puerta se calientan de manera diferente que las piezas en el centro. Esta es la razón por la cual el precalentamiento por inducción se combina cada vez más con la etapa de enfriamiento en sí en lugar de tratarse como un paso previo separado. un Línea de producción de tratamiento térmico completamente automática. que integra calentamiento por inducción directamente delante del horno de enfriamiento elimina el retraso de transferencia entre el calentamiento y el enfriamiento, lo cual es importante porque cualquier retraso permite que la pieza comience a enfriarse de manera desigual antes de que llegue al medio de enfriamiento. Aumentos de eficiencia en comparación con la calefacción a gas El argumento de la eficiencia del calentamiento por inducción se reduce a dónde va la energía. Un horno de gas gasta una parte significativa de su combustible calentando ladrillos refractarios, la atmósfera del horno y la propia cámara antes de que ese calor llegue a la pieza de trabajo. Las bobinas de inducción acoplan energía directamente al acero, por lo que una proporción mucho mayor de la potencia de entrada termina realizando un trabajo útil en la pieza en lugar de calentar el equipo circundante. Eso se traduce en dos diferencias prácticas en una planta de producción. En primer lugar, los costos de puesta en marcha y de inactividad disminuyen: un sistema de inducción alcanza la temperatura de trabajo en segundos y consume una energía mínima entre las piezas, mientras que un horno de gas generalmente se mantiene caliente continuamente para evitar largos ciclos de recalentamiento. En segundo lugar, la carga de calor a nivel del piso disminuye, lo cual es importante tanto para las condiciones de trabajo como para la carga de enfriamiento en cualquier control climático cercano. Decidir dónde actualizar primero No todas las plantas necesitan reconvertir los tres puntos de calefacción a la vez. Si las pruebas de dureza muestran resultados inconsistentes, la prioridad es la etapa de calentamiento previo al enfriamiento; ahí es donde la uniformidad tiene el efecto más directo en la propiedad final que realmente se mide. Si el retrabajo relacionado con la chatarra o las incrustaciones es el mayor factor de costos, el calentamiento de la etapa de formación antes del laminado suele ser el mejor primer objetivo. El calentamiento de formación de extremos tiende a ser la conversión más fácil de justificar por sí sola, ya que el equipo es autónomo y no requiere volver a secuenciar el resto de la línea. Cualquiera que sea el punto que llegue primero, la pregunta subyacente es la misma que se aplica a cualquier actualización de la línea de producción: qué etapa de calentamiento está limitando actualmente el tiempo de su ciclo o su consistencia, y si el equipo actual lo hace visible antes de que la pieza falle aguas abajo. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Jul. 09. 2026
Prensa punzonadora de tres estaciones frente a cuatro estaciones para ballestas
Lo que realmente hace cada estación en el corte de ballestas Una ballesta en bruto necesita más de un solo corte para estar lista para la siguiente etapa de la línea. Como mínimo, es necesario cortarlo a la longitud adecuada y necesita perforar un orificio para el perno central en una ubicación precisa; ese orificio se convierte en el punto de referencia con el que se alinea cada operación posterior, desde el laminado hasta el ensamblaje. Más allá de esa línea base, muchos diseños de resortes requieren características adicionales cortadas en el espacio en blanco antes de que salga de la prensa: orificios piloto para posiciones de abrazadera, recortes de bordes u orificios de montaje secundarios. Una prensa de tres estaciones generalmente maneja el corte, el punzonado de orificios centrales y una operación adicional (comúnmente un orificio secundario o una característica de borde) en una sola pasada. Una prensa de cuatro estaciones agrega una operación independiente más a esa secuencia, lo que permite a una planta incorporar un paso adicional, como un segundo patrón de agujeros o un corte de recorte que de otro modo requeriría un paso separado a través de una máquina diferente, en el mismo ciclo de matriz. La diferencia no es la fuerza o la velocidad del golpe; se trata de cuántas características geométricas distintas se pueden terminar en el espacio en blanco antes de pasar a la siguiente etapa de la línea. Prensa de tres estaciones: donde encaja A punzonadora de tres estaciones es la opción adecuada cuando el conjunto de características de una pieza en bruto es simple: corte, orificio central y una operación de soporte cubre la mayor parte de lo que la pieza necesita antes de rodar. Menos estaciones significan menos matrices que mantener, procedimientos de cambio de matrices más cortos y una huella más pequeña en el taller. Esa combinación es más importante en plantas que ejecutan varios perfiles de longitud o ancho de resorte diferentes a través de la misma línea, donde el cambio ocurre con suficiente frecuencia como para que la simplicidad tenga un beneficio directo en el tiempo de actividad. La compensación aparece cuando una pieza necesita una cuarta característica distintiva. En una prensa de tres estaciones, ese orificio o recorte adicional se envía a una operación posterior separada (lo que agrega un paso de manipulación y una posibilidad de desalineación) o se combina en una estación existente de una manera que compromete la vida útil del troquel o el tiempo del ciclo. Para las plantas que ejecutan programas de bajo volumen y alta combinación de productos, generalmente vale la pena aceptar esa compensación a cambio de cambios más rápidos. Prensa de cuatro estaciones: donde encaja A punzonadora de cuatro estaciones adquiere su complejidad adicional cuando un diseño de resorte necesita consistentemente una cuarta operación independiente, generalmente un patrón de orificios adicional para abrazaderas o almohadillas antifricción, o una característica de ajuste que de otro modo requeriría una segunda máquina. Consolidar esa operación en el mismo ciclo de matriz elimina por completo un paso de manipulación, que es más importante a medida que aumenta el volumen de producción: con un alto rendimiento, cada transferencia adicional entre máquinas es un lugar donde el tiempo del ciclo y la precisión de la alineación se erosionan. Esta configuración tiene más sentido en líneas que ejecutan uno o dos diseños de resortes con un volumen constantemente alto, donde la inversión adicional en herramientas se distribuye en una producción lo suficientemente grande como para justificarla. Tiene menos sentido en una línea que cambia entre muchos números de piezas en una semana determinada, ya que un juego de troqueles de cuatro estaciones generalmente tarda más en cambiar que uno de tres estaciones, y ese tiempo se acumula rápidamente en un entorno de alta mezcla. Tiempo de cambio y complejidad de las herramientas Cada estación adicional agrega un juego de troqueles que debe alinearse, ajustarse y verificarse durante el cambio de producto. En una prensa de tres estaciones, ese paso de verificación es comparativamente rápido: menos interfaces de matriz significan menos cosas que pueden estar fuera de posición cuando se reinicia la línea. En una prensa de cuatro estaciones, el cambio lleva más tiempo, pero reemplaza lo que de otro modo serían dos procedimientos de configuración separados en dos máquinas separadas, por lo que la comparación no es tan unilateral como parece de forma aislada. El costo de las herramientas sigue una lógica similar. Un troquel de cuatro estaciones cuesta más de construir y mantener que uno de tres estaciones, pero reemplaza el costo combinado de ejecutar una operación secundaria independiente de punzonado o recorte. La comparación correcta no es el número de estaciones por sí solo: es el costo total de herramientas y cambios por número de pieza, medido en comparación con la cantidad de números de pieza que realmente pasan por la línea en un mes típico. Adaptación de la configuración de la prensa a su línea de producción La elección entre tres y cuatro estaciones se reduce a dos preguntas: cuántas características distintas necesita realmente su pieza en bruto antes de salir de la imprenta y con qué frecuencia la línea cambia entre números de pieza. Una planta que ejecuta un puñado de diseños de resortes de gran volumen con conjuntos de características consistentes generalmente obtiene más valor de una configuración de cuatro estaciones, ya que la estación agregada se amortiza a través de un funcionamiento largo e ininterrumpido. Una planta que atiende a una combinación más amplia de plataformas de vehículos con cambios frecuentes generalmente funciona mejor con una configuración de tres estaciones, priorizando la flexibilidad sobre el número de funciones por ciclo. Cualquiera de las prensas se puede integrar en una Línea de troquelado y punzonado totalmente automática. con alimentación y descarga sincronizadas, que es donde la decisión sobre el recuento de estaciones realmente vale la pena o no: una prensa que se adapta bien a su mezcla de piezas mantiene toda la línea funcionando en su tiempo de ciclo nominal, mientras que una configuración no coincidente crea un cuello de botella que aparece en todas partes aguas abajo. Cualquier patrón de orificios que no encaje perfectamente en el recuento de estaciones de la prensa también se puede trasladar a una estación dedicada. línea de producción de perforación completamente automática más adelante en el proceso, que a veces es la respuesta más económica que agregar estaciones de prensa para una característica que solo aparece en uno o dos números de pieza. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Jul. 16. 2026
Tratamiento térmico de ballestas: cómo los hornos de enfriamiento afectan la vida útil de la primavera
Dónde se ubica el enfriamiento en el ciclo de tratamiento térmico de ballestas Una lámina de resorte de 60Si2Mn sale caliente de la prensa formadora y lo que le sucede en los próximos minutos decide si resistirá un millón de ciclos de carga o se agrietará mucho antes. El tratamiento térmico para ballestas pasa por cuatro etapas: austenitización, enfriamiento, revenido y alivio de tensiones. El enfriamiento es la etapa que fija la dureza, y también es la etapa en la que un horno mal construido causa el mayor daño. El calentamiento por sí solo no endurece el acero: el material solo se endurece si baja de la temperatura de austenitización por debajo de su punto de transformación lo suficientemente rápido como para formar martensita. Esa caída ocurre dentro del horno de enfriamiento, en cualquier medio que utilice el horno para enfriar la pieza. Si se equivoca en la ventana de temperatura, el medio o la uniformidad de enfriamiento del horno, ninguna cantidad de templado correcto posterior lo compensará por completo. Para obtener un recorrido completo de cada estación anterior a esta, consulte esto Guía de la línea de producción desde el corte hasta el tratamiento térmico. . Temperatura de austenitización: por qué son importantes unos pocos grados La mayoría de los aceros para ballestas de automóviles alcanzan su ventana de austenización entre 850 °C y 900 °C, y el 60Si2Mn normalmente se precalienta hacia el extremo inferior de ese rango antes del calentamiento final. El margen de error es estrecho. Si se aumenta demasiado la temperatura, los granos de austenita se vuelven más gruesos, la descarburación se acelera y el resorte terminado pierde tanto su resistencia como su límite de fatiga. Si lo ejecuta demasiado bajo, la estructura se transformará de manera desigual, dejando puntos blandos que fallan al doblarse repetidamente mucho antes que el resto de la pieza. El grosor también cambia las matemáticas. Una hoja de resorte de alrededor de 6,5 mm de grosor necesita solo un par de minutos de tiempo de espera para alcanzar una temperatura uniforme en toda su sección transversal, mientras que una hoja de 12 mm necesita más cerca de cinco. Un horno que aplica un ciclo fijo a cada espesor siempre tratará insuficientemente algunas piezas y tratará excesivamente otras. Esta es una de las razones por las que el precalentamiento y el calentamiento final a menudo se dividen en etapas separadas; una configuración que se trata con más detalle en este artículo sobre Calentamiento por inducción en la fabricación de resortes para automóviles. . Medio de enfriamiento y velocidad de enfriamiento: el equilibrio entre dureza y distorsión El aceite es el medio de enfriamiento estándar para las ballestas, y por una buena razón. Se enfría lo suficientemente rápido como para formar martensita, pero lo suficientemente lento como para mantener la distorsión y el agrietamiento dentro de un rango manejable, a diferencia del agua, que se endurece de manera más agresiva pero deforma las secciones delgadas y aumenta el riesgo de que se apaguen las grietas. La temperatura del aceite también importa: la mayoría de los talleres mantienen el baño de enfriamiento entre aproximadamente 50 °C y 80 °C, ya que el aceite demasiado frío se enfría de manera desigual en un lote y el aceite demasiado caliente reduce la velocidad de enfriamiento por debajo de lo que necesita el acero. La velocidad de enfriamiento no solo determina la dureza: establece el perfil de tensión residual que queda en la superficie de la pieza. La investigación sobre el enfriamiento con agua a alta velocidad de acero para resortes ha demostrado que generar una fuerte tensión residual de compresión en la superficie puede extender la vida útil a la fatiga mucho más allá de lo que un ciclo estándar de enfriamiento y revenido logra por sí solo, lo cual es parte de la razón por la que el granallado a menudo se superpone al tratamiento térmico en lugar de tratarse como opcional. La conclusión para la producción de ballestas: la etapa de enfriamiento no es solo un paso de endurecimiento, es donde se decide una gran parte de la vida útil final de la pieza, ya que esta Investigación sobre el comportamiento de tensión residual y fatiga en acero para resortes. demuestra. Cómo el diseño del horno convierte los parámetros del proceso en una vida útil consistente Dos hornos pueden ejecutar el mismo punto de ajuste de temperatura y aun así producir resultados diferentes. Lo que los separa es la uniformidad: qué tan uniformemente se distribuye el calor en la cámara, qué tan consistentemente se cargan las piezas y qué tan bien se controlan la temperatura y la circulación del baño de aceite, lote tras lote. Un horno con una mala distribución de la temperatura endurecerá correctamente las hojas cerca de los quemadores mientras trata insuficientemente las de la parte trasera, y ninguna inspección posterior detecta eso hasta que la pieza falla en servicio. La carga es tan importante como el propio horno. Las hojas apiladas demasiado densamente bloquean incluso la exposición al calor, mientras que la carga dispersa o desigual hace que algunas partes se sobrecalienten mientras que otras se quedan atrás. un Horno de enfriamiento dedicado diseñado para cargas de ballestas. aborda esto con rutas de carga controladas y gestión estable de la temperatura del aceite, razón por la cual el enfriamiento funciona de manera más predecible cuando está integrado en un Línea de producción de tratamiento térmico de ballestas completamente automática. en lugar de ejecutarse como un paso aislado y cargado manualmente. Defectos comunes de enfriamiento que acortan la vida útil de la primavera Cuatro defectos explican la mayoría de las fallas por fatiga atribuidas al tratamiento térmico. La descarburación elimina el carbono de la capa superficial durante el calentamiento, dejando una piel suave exactamente donde se concentra la tensión de flexión. El sobrecalentamiento engrosa la estructura del grano y puede desencadenar el agrietamiento por enfriamiento, ya que una estructura gruesa se transforma con más cambios de volumen y tensión interna que una fina. El enfriamiento desigual debido a una mala circulación del aceite o una mala carga produce una distorsión que desecha la pieza por completo o obliga a un costoso enderezamiento. Y la fragilidad del templado secundario (un riesgo conocido cuando las piezas se enfrían demasiado lentamente después del templado) reduce silenciosamente la tenacidad de una manera que no se manifiesta hasta que el resorte ya está en servicio. Descarburación procedente de una atmósfera de horno desprotegida o mal controlada Engrosamiento y agrietamiento del grano debido a una temperatura de austenitización excesiva Distorsión por carga del horno densa o desigual Fragilidad del temple secundario debido al lento enfriamiento post-templado Cada uno de estos es un problema de control de procesos antes de que sea un problema de materiales. El horno, el método de carga y el sistema de enfriamiento son los que determinan si aparecen. Templado y verificación: cerrando el círculo de Spring Life Una ballesta templada es dura pero quebradiza y permanece así hasta que se templa. El templado generalmente se realiza entre 420 °C y 520 °C, lo que ablanda la martensita lo suficiente como para llevar la pieza a su rango de dureza objetivo (comúnmente de 40 a 47 HRC para ballestas de automóviles) y al mismo tiempo restaura la dureza necesaria para sobrevivir a la flexión repetida. Las piezas generalmente se enfrían rápidamente en agua inmediatamente después del templado en lugar de dejarlas enfriar lentamente, ya que un enfriamiento lento a través de la banda de temperatura incorrecta es exactamente lo que causa la fragilidad del templado secundario. Nada de esto vale mucho sin una forma de confirmar que funcionó. Un control adecuado Horno de templado construido para un control consistente posterior al enfriamiento. pone la dureza y la tenacidad en el rango, y un Máquina de prueba de fatiga para verificar la vida útil del resorte después del tratamiento térmico. es lo que convierte eso en un número mensurable y repetible en lugar de una suposición. Qué buscar al elegir equipos de tratamiento térmico Los compradores que evalúan un horno de enfriamiento o revenido para la producción de ballestas en realidad están evaluando la consistencia, no solo el rango de temperatura. Las preguntas que vale la pena hacerse antes de realizar el pedido son más importantes que la hoja de especificaciones por sí sola: ¿Qué tan estricta es la uniformidad de la temperatura en toda la cámara, no solo en la ubicación del sensor? ¿Se controla y circula activamente la temperatura del aceite, o varía a medida que pasan los lotes? ¿El sistema de carga evita el apilamiento denso que provoca un calentamiento desigual? ¿Existe una atmósfera protectora o un paso de recubrimiento para controlar la descarburación? ¿Se puede integrar el horno en una línea automática con las etapas de formación aguas arriba y de templado aguas abajo, o requiere transferencia manual entre las etapas? Un horno que responde bien a los cinco tiende a producir ballestas con una distribución de dureza más ajustada y una vida útil más larga y predecible, que es el objetivo de la etapa de tratamiento térmico en primer lugar. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Jul. 23. 2026
Inteligente y digital: la dirección futura de los equipos de resortes para automóviles
De la automatización mecánica a la producción basada en datos Hace diez años, un técnico que juzgaba si un horno de ballestas funcionaba correctamente se basaba en un medidor de temperatura y en años de experiencia. Hoy en día, ese mismo juicio proviene cada vez más de un flujo de datos: curvas de temperatura del horno, lecturas de aceite de enfriamiento y registros de fuerza de prensa registrados automáticamente y comparados con un patrón conocido. Ese cambio, de la automatización mecánica a la producción basada en datos, es lo que realmente significa "inteligente y digital" para los equipos de resortes, y es una historia diferente de los productos de suspensión inteligente que dominan la mayoría de los resultados de búsqueda sobre este tema. No se trata de sensores integrados en el resorte terminado. Se trata del equipo que lo fabrica: Líneas de producción automáticas para la fabricación de ballestas. que ahora generan más información útil sobre el proceso que la que el propio proceso solía generar sobre la pieza terminada. Detección en tiempo real en la línea de producción Cada estación en una línea de producción de resortes produce una señal mensurable, y la diferencia entre los equipos más antiguos y más nuevos radica en gran medida en si esa señal se captura. Una punzonadora genera una curva de fuerza en cada golpe. Un horno mantiene un perfil de temperatura durante todo su ciclo. Un baño de enfriamiento tiene una temperatura del aceite que varía de un lote a otro. Nada de esto es física nueva: lo nuevo es grabarlo automáticamente, estación por estación, en lugar de depender de que un operador mire un dial. Una vez que se capturan esos datos, dejan de ser un registro y pasan a ser una entrada de control. un Línea de troquelado y punzonado de ballestas completamente automática. que registra las curvas de fuerza por carrera puede indicar que un troquel se desgasta antes de producir una pieza fuera de especificación. un Línea de producción de tratamiento térmico de ballestas completamente automática. que rastrea continuamente la temperatura del horno puede detectar una zona de deriva antes de que endurezca incorrectamente un lote completo. El equipo ya no se limita a hacer el trabajo: informa sobre su propio rendimiento mientras lo realiza. Mantenimiento predictivo: detectar fallas antes de que sucedan El tiempo de inactividad no planificado en una línea de producción de resortes es costoso de una manera específica: no solo detiene una máquina, sino que paraliza todas las estaciones posteriores a ella. Una prensa que se detiene a mitad de un turno puede detener toda una secuencia de tratamiento térmico y ensamblaje detrás de ella. El mantenimiento predictivo aborda esto mediante el seguimiento de los indicadores de desgaste (vibración, carga del motor, variación del tiempo de ciclo) y señalando un problema en desarrollo mientras todavía hay tiempo para programar una reparación en lugar de reaccionar ante una avería. La investigación sobre el mantenimiento predictivo bajo los marcos de la Industria 4.0 apunta a un patrón consistente: combinar datos de sensores con análisis permite a los fabricantes actuar sobre la condición del equipo antes de que ocurra una falla, en lugar de seguir un calendario de mantenimiento fijo que a menudo da servicio a equipos en buen estado y omite equipos defectuosos entre visitas, ya que esto revisión de modelos de planificación de mantenimiento predictivo establece. Para una línea de resortes de estaciones múltiples, esa diferencia tiende a manifestarse directamente en la efectividad general del equipo, ya que una sola parada no planificada rara vez permanece limitada a una sola máquina. Para obtener más información sobre lo que impulsa estas actualizaciones en la categoría de equipos más amplia, consulte este artículo relacionado en el Fuerzas impulsoras principales detrás de las recientes actualizaciones de los equipos de resortes. . Gemelos digitales para diseño de líneas y optimización de procesos Poner en marcha una nueva línea de producción de resortes solía significar construirla, ejecutarla y ajustar los parámetros del equipo físico hasta que la producción se estabilizara, una forma costosa de aprender lo que debería haberse sabido de antemano. Un gemelo digital cambia esa secuencia. Es un modelo virtual de la línea que refleja el equipo real lo suficientemente fiel como para simular el rendimiento, la sincronización de la estación e incluso las curvas de calor del horno antes de que una sola pieza física lo atraviese. Para una instalación que agrega una nueva estación o reconfigura una secuencia existente, esto es más importante durante el arranque. Probar primero un cambio en el modelo, en lugar de hacerlo en el taller, reduce el número de pruebas físicas necesarias para alcanzar una producción estable, la misma lógica que está impulsando una adopción más amplia de herramientas de simulación en la fabricación de automóviles en general. Aplicado específicamente a las líneas de resortes, significa menos lotes desechados durante la puesta en servicio y un camino más rápido desde la instalación hasta la producción a pleno rendimiento. Trazabilidad de datos: convertir los registros de procesos en pruebas de calidad Los fabricantes de equipos originales de automóviles exigen cada vez más a los proveedores no sólo que cumplan una especificación, sino que la demuestren, con registros vinculados al lote, la estación y los parámetros de proceso específicos que produjeron una pieza determinada. Un registro de producción que muestra la temperatura del horno, el tiempo de enfriamiento y el tonelaje de la prensa para cada número de serie convierte un reclamo de calidad en algo auditable, lo cual es importante cuando una pregunta sobre la garantía o una falla en el campo se remonta a una ventana de producción específica. Aquí es donde se encuentran los datos a nivel de equipo y la verificación de piezas terminadas. un máquina de prueba de fatiga para verificar la calidad del lote genera los datos de rendimiento que, combinados con los registros de proceso de estaciones anteriores, le dan al fabricante una cadena completa desde la materia prima hasta la producción probada: el tipo de trazabilidad que se está convirtiendo en una expectativa básica en lugar de un diferenciador. Dónde encaja el equipo de Wuxi Weineng en este cambio Nada de esto funciona sin un equipo diseñado para generar y exponer los datos en primer lugar. Una línea de producción que no puede informar su propia curva de temperatura del horno o el historial de fuerza de prensado no puede ser predictiva, sin importar cuán bueno sea el software de análisis detrás de ella: los datos simplemente no están ahí para analizarlos. Ese es el punto de partida práctico para cualquier fabricante que evalúe qué actualizar primero. Nuestra propia línea de equipos, desde líneas automatizadas de corte y punzonado hasta el tratamiento térmico y el ensamblaje final, se basa en este mismo principio. un Línea de sistema de montaje de ballestas. que rastrea sus propios datos de ciclo y se integra limpiamente con estaciones ascendentes le brinda al fabricante la visibilidad de la que realmente depende este cambio hacia la producción digital inteligente, sin requerir un proyecto de modernización separado para atornillar sensores a equipos que no fueron construidos para transportarlos. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Jul. 27. 2026
¿Qué nuevas demandas imponen los vehículos eléctricos a la fabricación de resortes de suspensión?
Los paquetes de baterías más pesados están cambiando la ecuación de carga Un paquete de baterías para vehículos eléctricos de tamaño mediano puede pesar entre aproximadamente 350 y 700 kilogramos, ocupando un lugar bajo en el chasis y agregando una carga estática que un vehículo de combustión comparable simplemente no soporta. Esa masa adicional tampoco se distribuye uniformemente a través de la suspensión: desplaza hacia arriba el objetivo de carga de cada resorte en el sistema, a menudo entre un 15% y un 25% en comparación con lo que necesitaría la misma plataforma sin un paquete de baterías. La investigación académica que modela el rendimiento del chasis de los vehículos eléctricos bajo cargas estáticas y dinámicas ha descubierto que las fuerzas dinámicas provenientes de la entrada de la carretera pueden multiplicar la carga estática varias veces en los puntos de montaje de la suspensión, lo que eleva el listón práctico para las clasificaciones de carga del resorte muy por encima del peso estacionado del vehículo por sí solo, ya que esto Evaluación del rendimiento estructural de chasis de vehículos eléctricos bajo cargas estáticas y dinámicas. muestra. Para los fabricantes, eso significa una Línea de producción de resortes de suspensión construida para capacidades de carga más altas Ya no es una configuración de nicho: está más cerca de la especificación básica para plataformas de vehículos eléctricos. Las aleaciones de mayor resistencia exigen un control más estricto del tratamiento térmico Para soportar más carga sin simplemente hacer que el resorte sea más grande y pesado, los fabricantes están recurriendo a grados de aleación de cromo-silicio y cromo-vanadio que soportan niveles de tensión más altos que el acero para resortes al carbono estándar. Estas aleaciones no toleran un tratamiento térmico descuidado como a veces lo hacían los grados más antiguos y de menor resistencia. Unos pocos grados de error en la temperatura de austenitización, o un enfriamiento inconsistente, se muestran como una brecha mensurable en la vida a fatiga en lugar de un problema de calidad marginal. Ese margen más estrecho es exactamente la razón por la que la consistencia del horno es más importante que antes en la producción con especificaciones de vehículos eléctricos. un Horno de enfriamiento dedicado para acero para resortes de mayor resistencia. , emparejado con un Horno de templado para un control consistente posterior al enfriamiento. , proporciona al fabricante la repetibilidad que necesitan estas aleaciones. Las etapas de precalentamiento son igualmente importantes aquí: el precalentamiento desigual antes del endurecimiento final es una fuente común de variación entre lotes, que es donde Equipo de calentamiento por inducción con extremo de resorte para automóvil se gana el sustento. Secciones transversales más delgadas, mayor tensión: el desafío de la precisión del conformado La reducción de peso y una mayor capacidad de carga tiran en direcciones opuestas, y la respuesta de la industria ha sido diámetros de alambre más delgados combinados con acero de mayor resistencia para soportar la misma o mayor carga en una sección transversal más pequeña. Esa compensación ejerce más presión sobre la etapa de formación. Un proceso de enrollado o enrollado que tolera una pequeña variación dimensional en un resorte de servicio estándar puede empujar un resorte EV más delgado y de mayor tensión fuera de su ventana de operación segura. La consistencia en la etapa de formación se convierte en la diferencia entre un resorte que cumple con su carga nominal y uno que falla temprano en el ciclo del mundo real. un Línea de producción de resortes en caliente para conformado de precisión. que mantenga tolerancias estrictas en cada bobina de un lote es lo que evita que un diseño más delgado y de mayor resistencia se convierta en un problema de confiabilidad en el campo. Sin ruido del motor detrás del cual esconderse: por qué la consistencia del NVH ahora es más importante Un motor de combustión enmascara una cierta cantidad de ruido de la carretera y de la suspensión simplemente con su funcionamiento. Retire ese motor y cada golpe seco, chirrido o leve vibración de la suspensión se vuelve notablemente más audible en la cabina, lo cual es parte de la razón por la cual los programas de vehículos eléctricos tienden a establecer objetivos de ruido, vibración y dureza más estrictos que los vehículos de combustión construidos sobre plataformas similares. Para la fabricación de resortes, esto eleva el nivel de consistencia dimensional y superficial en cada pieza de un lote, no solo en el promedio. Un resorte que esté ligeramente fuera de tolerancia podría haber pasado desapercibido en el ruido de fondo general de un vehículo de combustión; en un vehículo eléctrico, la misma variación puede surgir como queja de un cliente. La consistencia en la fabricación se ha convertido efectivamente en parte de la especificación NVH, aunque rara vez está escrito de esa manera en el dibujo. La verificación de fatiga se vuelve no negociable Todos los factores anteriores (carga más alta, secciones más delgadas, aleación de mayor resistencia) agravan el riesgo en la misma dirección: un diseño que funciona bien en simulación pero que no ha sido verificado bajo carga cíclica real. Es una suposición costosa equivocarse en un componente que falla catastróficamente en lugar de hacerlo correctamente. Ejecutar lotes a través de un Máquina de prueba de fatiga para verificar el rendimiento bajo mayor estrés. es lo que cierra el círculo entre un tratamiento térmico y un proceso de formación que parece correcto en el papel y uno que se ha confirmado que resiste las condiciones de carga que realmente ve una suspensión de EV. Para la producción con especificaciones de vehículos eléctricos, este paso ha pasado de una verificación de muestreo periódica a algo más cercano a una parte estándar de la aprobación de la producción. Qué significa esto para la selección de la línea de producción En conjunto, estos cambios apuntan a la misma conclusión: una línea de producción construida para resortes de suspensión de servicio estándar no se adapta automáticamente a la producción de especificaciones de vehículos eléctricos, incluso si técnicamente puede producir una pieza que se ajuste al mismo ámbito. La precisión del horno, la tolerancia de formación y la capacidad de prueba deben evaluarse frente a los objetivos más altos y estrictos establecidos por las plataformas de vehículos eléctricos, no solo frente a lo que funcionó para los programas de vehículos de combustión. Los fabricantes que planean una nueva línea o actualizan una existente para trabajos de suspensión de vehículos eléctricos obtienen mejores resultados si evalúan las etapas de tratamiento térmico, conformado y prueba como un sistema conectado en lugar de adquirir cada pieza del equipo de forma aislada, ya que un cuello de botella o una inconsistencia en cualquier etapa socava la clasificación de carga y el rendimiento de fatiga para el cual todo el resorte está diseñado. .article-section { margin-bottom: 40px; } .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; } .article-section p { font-size: 16px; margin-bottom: 12px; } .article-section ul, .article-section ol { margin-bottom: 12px; } .article-section ul { list-style-type: disc; list-style-position: inside; } .article-section ol { list-style-type: decimal; } .article-section li { font-size: 16px; margin-bottom: 5px; } .article-table { display: table; text-align: center; border-collapse: collapse; width: 100%; font-size: 16px; margin-bottom: 15px; } .article-table thead { display: table-header-group; } .article-table tbody { display: table-row-group; } .article-table tr { display: table-row; } .article-table th { display: table-cell; font-weight: bold; border: 1px solid #cccccc; padding: 8px; } .article-table td { display: table-cell; border: 1px solid #cccccc; padding: 8px; } .article-table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; } -
Noticias de la industria Aug. 03. 2026
Molesta la varilla de perforación | Guía de procesos, beneficios y equipos
¿Qué es lo que molesta a la barra de perforación? Cada análisis de falla de la sarta de perforación apunta al mismo lugar crítico: la conexión de la junta de la herramienta. Cuando una varilla de perforación soldada por fricción se separa, la falla casi siempre se origina dentro de la propia zona de soldadura. El recalcado de la varilla de perforación elimina por completo esta debilidad al forjar el extremo de la tubería a partir de una única pieza continua de material. El proceso aumenta localmente el espesor de la pared de un tubo sin costura, proporcionando la masa necesaria para mecanizar conexiones roscadas robustas y resistentes a la fatiga sin introducir una interfaz de soldadura secundaria. En terminología de fabricación, recalcado es una operación de forjado en caliente que comprime una porción de la pieza tubular a lo largo de su eje longitudinal. El material del extremo calentado se fuerza a entrar en una cavidad cerrada del troquel, lo que produce un recalcado externo (aumento del diámetro exterior), un recalcado interno (disminución del diámetro interior) o una combinación de ambos. Esto produce lo que se conoce como una tubería integral, recalcada interna y externamente (IEU). Debido a que el flujo de grano del tubo original sigue el contorno del recalcado en lugar de cortarse y volverse a unir, el extremo de la varilla terminado exhibe una integridad mecánica superior bajo torsión, flexión y carga axial. El principal motivo para adoptar el forjado recalcado en lugar de la soldadura es la resistencia a la fatiga. Las tensiones cíclicas en el fondo del pozo se concentran en microdefectos en las líneas de soldadura, y la zona afectada por el calor de una soldadura por fricción crea un gradiente de dureza que acelera la propagación de grietas. Un extremo forjado recalcado, tratado térmicamente de manera uniforme con el resto de la tubería, elimina esa discontinuidad. Para operaciones de pozos profundos donde un solo viaje fuera del pozo puede costar decenas de miles de dólares, la especificación de barras de perforación recalcadas integrales impacta directamente el tiempo de actividad operativa. El proceso de perturbación de la varilla de perforación paso a paso La transformación de un tubo de longitud recta a una varilla de perforación terminada con un extremo recalcado integral sigue una secuencia disciplinada de calentamiento, conformado y mecanizado de precisión. Cada etapa presenta oportunidades para controlar las propiedades metalúrgicas y la precisión dimensional. 1. Corte y preparación de tubos El aserrado de precisión establece la longitud de la pieza en bruto con una tolerancia típicamente de ±0,5 mm. Los tubos de acero de aleación Inconel, 4130 modificado o 4145H llegan laminados o normalizados. Las caras extremas deben ser cuadradas y libres de rebabas, porque cualquier desviación angular en la cara cortada se traduce en un flujo asimétrico de material durante el recalcado. La dureza del material y la integridad ultrasónica se verifican antes de que el tubo ingrese a la celda de forjado. 2. Calentamiento por inducción de los extremos de las varillas Es esencial calentar uniformemente sólo la parte final (normalmente de 250 a 500 mm dependiendo de la geometría recalcada). un Equipo de calentamiento por inducción para recalcar varillas de perforación. utiliza una bobina de cobre de varias vueltas enfriada por agua para llevar el extremo del tubo a la temperatura de forjado (aproximadamente 1100-1200 °C para aceros aleados) en menos de dos minutos. Se prefiere la inducción porque limita el calor a una zona controlada con precisión, preservando la microestructura a temperatura ambiente del tubo restante. La retroalimentación del pirómetro de circuito cerrado mantiene una uniformidad de temperatura de ±10 °C, lo que evita el sobrecalentamiento localizado que podría causar el engrosamiento del grano. Proveedores de equipos de calentamiento por inducción molestos con varilla de perforación, fábrica personalizada - Wuxi Wuxi Weineng es un fabricante y proveedor de equipos de calentamiento por inducción modificados para requisitos particulares de varillas de perforación en China. Ver producto → 3. Molestar en una máquina dedicada El extremo calentado se transfiere directamente a un recalcadora hidráulica para barras de perforación , donde un troquel de sujeción sujeta la sección fría del tubo mientras un ariete horizontal hace avanzar la herramienta de formación. La operación de forjado puede requerir de uno a tres golpes dependiendo de la relación de recalcado, la reducción total y la necesidad de formar perfiles internos y externos en estaciones separadas. Las máquinas modernas de estaciones múltiples permiten cavidades de matriz progresivas dentro de un solo ciclo, lo que reduce la manipulación de materiales y mantiene la consistencia de la temperatura. El diseño de matriz cerrada garantiza una longitud de pinza, un espesor de pared y una concentricidad repetibles. Proveedores de máquinas perturbadoras de varillas de perforación, fábrica personalizada - Wuxi Weineng Automation Wuxi Weineng es un fabricante y proveedor personalizado de máquinas para recalcar barras de perforación en China. La unidad formadora de núcleos de la máquina para recalcar tubos de perforación... Ver producto → 4. Tratamiento térmico para propiedades mecánicas. Inmediatamente después de la forja, el extremo recalcado y la zona de transición del tubo adyacente poseen una estructura de grano grueso y no uniforme y tensiones residuales. Toda la tubería ingresa a un horno de normalización o austenitización, seguido de enfriamiento y revenido para lograr las propiedades mecánicas requeridas, generalmente un límite elástico mínimo de 120 ksi (827 MPa) para varillas de perforación premium. Un tratamiento térmico de longitud completa garantiza que la región recalcada y el cuerpo del tubo compartan la misma dureza y tenacidad, una uniformidad que los conjuntos soldados por fricción no pueden igualar. 5. Mecanizado y roscado de precisión El extremo recalcado se mecaniza en un centro de torneado CNC para producir los diámetros exterior e interior finales, la cara del hombro de 18 grados y las conexiones con hombro giratorio según la especificación API. La precisión de la forma de la rosca se verifica con calibres de anillo y tapón calibrados. Debido a que el recalcado ya proporciona una forma casi neta, la remoción de material del mecanizado es mínima, lo que reduce el tiempo del ciclo y preserva la capa de tensión residual de compresión impartida por el forjado en caliente. 6. Inspección y Control de Calidad Cada malestar se somete a una combinación de pruebas ultrasónicas de ondas de corte para detectar discontinuidades internas, inspección dimensional mediante medición láser y pruebas de dureza en múltiples ubicaciones. Una plantilla de calibre recalcado dedicada confirma la presencia de suficiente margen de desgaste para volver a roscar durante el servicio de campo. Los registros son rastreables hasta el número de calor, lo que garantiza un pedigrí completo del material para el usuario final. Varillas de perforación forjadas versus soldadas por fricción La decisión entre un recalcado integralmente forjado y una junta de herramienta soldada por fricción tiene una influencia directa en el costo total de propiedad, especialmente en entornos de perforación hostiles. La siguiente tabla resume las diferencias clave de ingeniería. Comparación de forjado integral recalcado y soldadura por fricción para conexiones de extremos de varillas de perforación Característica Forjado molesto (IEU) Soldado por fricción Costura de soldadura Ninguno (una sola pieza) Interfaz de soldadura circunferencial Flujo de grano Continuo, sigue el contorno alterado. Interrumpido en la línea de soldadura Resistencia a la fatiga Sin concentración de tensión desde el pie de una soldadura La zona afectada por el calor actúa como sitio de iniciación de grietas. Uniformidad de dureza Consistente en toda su longitud Gradiente a través de soldadura y HAZ Capacidad de reenhebrado El material sustancial alterado permite múltiples cortes. Limitado por la geometría de la unión de la herramienta y la ubicación de la soldadura. Las fallas en las soldaduras de los anillos representan una causa importante del retiro prematuro de las barras de perforación. La línea de fusión de una soldadura por fricción forma una muesca metalúrgica que es difícil de inspeccionar de manera confiable con técnicas ultrasónicas convencionales, porque el patrón de eco de la línea de unión puede enmascarar pequeñas discontinuidades. Un extremo forjado recalcado proporciona una sección transversal homogénea que produce señales de END más claras y mayor confianza en las evaluaciones de vida restante. Los datos de campo indican que las varillas IEU superan consistentemente a los conjuntos soldados en aplicaciones de perforación horizontal y direccional donde los momentos de flexión cíclica son altos. Equipo clave para alterar las barras de perforación Construir una celda de recalcado confiable requiere integrar cuatro tipos de máquinas principales, cada una adaptada al grado de material, rango de diámetro y volumen de producción específicos. un Línea completa de producción de recalcado de tubos de perforación. coordina estas estaciones con sistemas de transferencia automática, minimizando la manipulación manual y la pérdida térmica entre operaciones. Proveedores de líneas de producción perturbadoras de tubos de perforación, fábrica personalizada - Wuxi Weineng Au Wuxi Weineng es un proveedor y fábrica de líneas de producción de tubos de perforación personalizados en China. La línea de producción de tubos de perforación... Ver producto → El calentador de inducción debe ofrecer una densidad de potencia constante en múltiples diámetros de tubo. Busque sistemas con fuentes de alimentación basadas en IGBT y control de temperatura de circuito cerrado, ya que permiten cambios rápidos de receta al cambiar entre tuberías de perforación de 2-3/8 pulgadas y 5 pulgadas. La propia máquina recalcadora requiere un rango de fuerza de sujeción que pueda sujetar el tubo sin deslizarse mientras el ariete recalcador ejerce hasta varios cientos de toneladas. Para aceros aleados, una máquina forjada horizontal de cuatro columnas con longitud de carrera y tiempo de permanencia programables ofrece la repetibilidad necesaria para tolerancias dimensionales estrictas. Después del recalcado, un horno de normalización en línea lleva toda la tubería a una temperatura uniforme, seguido de un sistema de enfriamiento con anillos rociadores ajustables para controlar la velocidad de enfriamiento a lo largo de toda la longitud. Finalmente, los centros de torneado CNC equipados con carga y descarga automatizadas completan la operación de roscado al ritmo de producción. Los proveedores que suministran una línea totalmente integrada con una arquitectura de control común reducen el tiempo de puesta en servicio y permiten la responsabilidad de una sola fuente para el rendimiento y la calidad de las piezas. Al evaluar una línea, confirme que el proveedor pueda demostrar datos documentados de OEE (efectividad general del equipo) de instalaciones de referencia. Cómo elegir un proveedor confiable de equipos perturbadores Seleccionar un socio para el equipo de recalcado de varillas de perforación va más allá de un catálogo de especificaciones de la máquina. Cinco criterios de evaluación ayudan a diferenciar a un proveedor con experiencia genuina en el campo de un fabricante de equipos de forja de uso general. Primero, examine su experiencia con productos tubulares para campos petrolíferos (OCTG) y específicamente con geometrías de varillas de perforación. Un proveedor que ha diseñado múltiples líneas de conformado de extremos para tubos de perforación estándar y pesados comprende la interdependencia de los ciclos de calentamiento, el desgaste de las matrices y el tratamiento térmico posterior al forjado. Solicite ver informes de capacidad dimensional de pruebas de escorrentía que cubran características críticas como ángulo de conicidad alterado y concentricidad interna. En segundo lugar, evaluar el alcance de la entrega llave en mano. Un socio ideal suministra no solo máquinas individuales sino también una línea de producción totalmente sincronizada, que incluye manipulación de materiales, sistemas de refrigeración y HMI centralizada. Este enfoque garantiza que el calentamiento, el recalcado y el tratamiento térmico se ajusten como un sistema en lugar de optimizarse de forma aislada. En tercer lugar, examinar el soporte posventa y la estrategia de repuestos. Busque un proveedor con capacidad de diagnóstico remoto, ingenieros de puesta en servicio en el sitio y un inventario documentado de componentes de desgaste críticos (bobinas de inducción, insertos de matrices, mordazas de sujeción). El tiempo de inactividad en una celda de fabricación de barras de perforación erosiona rápidamente los márgenes, y un proveedor que se compromete a acuerdos de servicio de respuesta rápida protege su capacidad. Cuarto, verifique que la filosofía de control se alinee con las habilidades de su fuerza laboral. Las líneas modernas incorporan Ethernet industrial, conectividad OPC‑UA y gestión de recetas que reducen el tiempo de cambio y permiten la trazabilidad del proceso. El proveedor debe proporcionar especificaciones funcionales detalladas antes de la aprobación final del diseño. Finalmente, solicite referencias de operadores que tengan volúmenes de producción y calidades de materiales similares. Las visitas a instalaciones activas revelan la robustez del mundo real del sistema de manejo de materiales, la precisión del control de calentamiento por inducción y la longevidad de las herramientas recalcadoras. .article-section{margin-bottom:40px}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section p{font-size:16px;margin-bottom:12px}.article-section ul,.article-section ol{margin-bottom:12px}.article-section li{font-size:16px;margin-bottom:5px} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Aug. 14. 2026
Selección de máquinas de resortes para la fabricación de resortes automotrices: factores clave de compra
Comience con el proceso, no solo con la máquina Un enrollador de resorte automatizado típico maneja diámetros de alambre de hasta 0,625 pulgadas (15,875 mm). Se trata de una máquina capaz de producir resortes de precisión en mecanismos pequeños. Pero no es la máquina que produce resortes de suspensión para automóviles, que se enrollan en caliente a partir de barras y luego se aplanan, se tratan térmicamente y se prueban a lo largo de una línea de múltiples estaciones. Entonces, antes de buscar una máquina de resortes, comience con el proceso. La breve conclusión: en la fabricación de resortes para automóviles, un la máquina de resorte rara vez es una sola unidad . Es una combinación de equipos de calefacción, máquinas formadoras, estaciones de procesamiento final, hornos de tratamiento térmico y sistemas de manipulación, organizados en torno a una familia de resortes específica. Esta guía explica qué evaluar cuando aparece la palabra clave "máquina de resortes" en el contexto de la producción de automóviles. Qué significa "máquina de resorte" en la producción de automóviles En los talleres de resortes de precisión, la máquina de resortes suele ser una bobinadora que dobla alambre en pequeñas piezas helicoidales. En las plantas de automoción la escala cambia. Un resorte enrollado en caliente comienza como una barra que debe calentarse más allá de su temperatura de formación, enrollarse para darle forma y luego procesarse más. Diferentes familias de resortes traen diferentes cadenas de equipamiento: Los resortes helicoidales en caliente y los resortes de suspensión requieren calentamiento de los extremos, aplanamiento de los extremos y tratamiento térmico después del enrollado. Las ballestas requieren corte, rizado de orejas, envoltura de orejas y tratamiento térmico. Las barras estabilizadoras requieren doblado en caliente, procesamiento de extremos y, a veces, vulcanización del casquillo de caucho. Los brazos guía y los tubos de perforación añaden pasos de laminado, recalcado y recocido. Debido a que las definiciones de los procesos difieren mucho, el punto de partida es definir a qué familia pertenecen sus piezas. Esa decisión impulsa todas las elecciones de equipos posteriores. Para obtener una imagen completa de lo que puede incluir un paquete de equipo de resortes para automóviles, revise la Gama de equipos de producción de resortes para automóviles. antes de preseleccionar proveedores. Bobinado en caliente y termoformado: donde toma forma el resorte Para resortes de automóviles de gran diámetro, el bobinado en caliente es el método de conformado que realmente funciona. El alambre o barra se calienta hasta alcanzar un estado plástico y luego se enrolla alrededor de un mandril. El resultado es un resorte con la geometría y estructura de grano necesarias para cargas pesadas. La clave es evaluar qué tan bien el equipo controla la temperatura y la geometría. La mala uniformidad de la temperatura crea un diámetro y un paso del resorte inconsistentes. La baja rigidez en la estación de bobinado provoca una desviación de la geometría del resorte entre lotes. Un diseño adecuado Línea de producción de resortes enrollados en caliente. aborda estos problemas a través de estaciones integradas de calentamiento y conformado, y es el tipo de inversión que se amortiza con menores tasas de desperdicio y una producción más estable. Fabricantes de equipos de bobinado en caliente para resortes, Línea de producción de resortes en espiral en caliente Su Wuxi Weineng es un fabricante personalizado de equipos de bobinado en caliente para resortes y proveedores de líneas de producción de resortes en espiral en caliente en China. Ver producto → Aplanamiento final y calentamiento por inducción: dónde se decide el ajuste Después de enrollarlos, los extremos del resorte necesitan un aplanamiento preciso para que el resorte quede encajado en su asiento. Dos enfoques de equipos dominan el mercado: aplanamiento de extremos hidráulico y aplanamiento de extremos mecánico. Aplanamiento de extremos hidráulico versus mecánico Los sistemas hidráulicos ofrecen presión ajustable y se adaptan a plantas que procesan una amplia variedad de tamaños de resortes. Los sistemas mecánicos son más rápidos y consistentes cuando la mezcla de productos es más estrecha. La respuesta práctica depende del tamaño de su lote y de la frecuencia con la que cambian las dimensiones del resorte. Muchos proveedores ofrecen ambos, y su plan de proceso debe indicar cuál se adapta antes de solicitar cotizaciones. Calentamiento por inducción final: precisión donde importa El tratamiento final a menudo comienza con el calentamiento por inducción, que calienta sólo la zona que necesita ser ablandada o formada. En comparación con el calentamiento a través del horno, el calentamiento por inducción reduce el uso de energía, acorta el tiempo del ciclo y limita la oxidación en la superficie del resorte. La desventaja es que el diseño de la bobina debe coincidir con la geometría del extremo del resorte. Un proveedor de equipos con experiencia en esta área lo ayudará a definir la potencia, la frecuencia y el diseño de la bobina correctos. Los principios detrás de este paso se tratan con más detalle en esta revisión del calentamiento por inducción en la fabricación de resortes para automóviles . Para el equipo en sí, un Equipo de calentamiento por inducción con extremo de resorte para automóvil La unidad es una adición compacta y de alta productividad a una línea de producción. Proveedores de equipos de calentamiento por inducción con extremo de resorte para automóviles, fábrica personalizada - Wu Wuxi Weineng es un proveedor y fábrica de equipos de calentamiento por inducción de extremo de resorte para automóvil personalizados en China, el extremo de resorte para automóvil en... Ver producto → Tratamiento térmico y automatización de línea completa El tratamiento térmico es donde el resorte gana su vida útil. El enfriamiento y el revenido establecen la dureza, la tenacidad y la distribución de la tensión residual, y esas propiedades deciden si un resorte sobrevive millones de ciclos de carga en vehículos reales. En la producción discreta, los operadores mueven piezas de un horno a otro, y el riesgo es la inconsistencia: diferentes temperaturas, diferentes tiempos de remojo, diferentes daños por manipulación. Por eso líneas de producción de resortes automatizadas ahora son la opción predeterminada en nuevos diseños de plantas. Conectan los pasos de calentamiento, conformado, tratamiento térmico y descarga en una secuencia continua, con tiempos definidos en cada estación. Toma el línea de producción de resortes de suspensión como ejemplo. Integra el conformado, el tratamiento térmico y el manejo de materiales en un solo flujo, lo que reduce el inventario de trabajo en proceso y hace que la calidad de un lote a otro sea mucho más predecible. Agregar automatización también libera a operadores capacitados para tareas que realmente requieren juicio: cambios de herramientas, monitoreo de procesos y auditorías de calidad. Proveedores de líneas de producción de resortes de suspensión, fábrica personalizada - Wuxi Weineng Autom Wuxi Weineng es un proveedor y fábrica de líneas de producción de resortes de suspensión personalizados en China. La línea de producción de resortes de suspensión se pur... Ver producto → Consideraciones de compra de equipos de resorte La lista de proveedores de maquinaria para muelles es larga, pero el marco de decisión es corto. No estás comprando una sola máquina; estás comprando el resultado de un proceso. Así es como se alinean las cadenas de equipos en diferentes familias de resortes. La selección de equipos sigue la cadena de proceso completa para cada familia de resortes. Familia de primavera Cadena de equipos básicos Pregunta de selección típica Ballestas Supresión, rizado de orejas, envoltura de orejas, tratamiento térmico ¿Máquinas independientes o una línea vinculada? Muelles enrollados en caliente y de suspensión. Calentamiento final por inducción, aplanamiento final, tratamiento térmico. ¿Aplanamiento hidráulico o mecánico? barras estabilizadoras Doblado en caliente, procesamiento final, vulcanización secundaria. ¿Proceso de barra maciza o de barra hueca? Brazos guía y tubos de perforación. Enrollar, rizar las orejas, trastornar, recocer ¿Qué método de calentamiento coincide con el material? Máquinas independientes frente a líneas completas Una máquina independiente tiene sentido cuando se actualiza un paso del proceso, se agrega capacidad o se reequilibra una línea existente. En ese caso, verifique la interfaz con el equipo circundante: capacidad de calefacción, tiempo de ciclo, requisitos de energía y compatibilidad de control. Una línea completa tiene sentido cuando se construye una nueva planta o se reemplaza una cadena de proceso completa. La compensación es sencilla: las máquinas independientes brindan más flexibilidad a corto plazo, mientras que las líneas completas brindan más consistencia a largo plazo. Qué verificar en un proveedor de equipos de resortes Una vez que el proceso y la configuración de la máquina estén claros, evalúe la capacidad de entrega y la profundidad del servicio del proveedor. Una señal útil es si el proveedor fabrica líneas completas en lugar de máquinas aisladas y si ofrece instalación llave en mano, diagnóstico remoto y soporte in situ. Otro es el historial: es más probable que los proveedores que han enviado equipos a varios países manejen la logística de instalación, la capacitación de operadores y la coordinación de repuestos de manera estructurada. Las referencias de exportación son importantes en esta industria. Los equipos enviados desde China a mercados como Turquía, Corea del Sur, India, Brasil y Egipto tienen que superar diferentes obstáculos regulatorios y operativos. Cada proyecto perfecciona la capacidad del proveedor para gestionar la puesta en marcha de forma remota, lo que reduce directamente su riesgo. Haga preguntas concretas: ¿Qué líneas funcionan en producción continua? ¿Cuál es la instalación de una sola línea más larga? ¿Qué tan rápido responde el equipo de servicio ante una parada de línea? Qué hacer antes de comprometerse Comience con el producto. Defina su familia de resortes, los grados de materiales, las tolerancias dimensionales y el volumen anual. Luego, mapee la cadena del proceso: lo que debe calentarse, formarse, recortarse, aplanarse, tratarse térmicamente e inspeccionarse. Compare las configuraciones de los equipos con ese mapa y asigne un peso al tiempo de actividad, la precisión y el consumo de energía. Por último, elija un proveedor cuya gama de equipos se adapte a toda su cadena, no sólo a una estación. La decisión sobre la máquina de resorte es en realidad una decisión de la línea de producción, y el proveedor que comprenda la secuencia completa le ahorrará más tiempo y dinero que cualquier especificación de máquina individual. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Aug. 19. 2026
Ballesta de un cuarto de elíptica: beneficios de diseño, riesgos de montaje y producción
Hay un momento concreto en el que la ballesta cuarto elíptica gana o pierde en un proyecto de suspensión: cuando el diseñador se da cuenta de lo corto que puede ser este muelle. En un remolque liviano, la restauración de un automóvil deportivo clásico o la parte trasera de un automóvil de arrastre, el resorte de un cuarto de elíptico ocupa aproximadamente la mitad de la longitud de una unidad semielíptica convencional y al mismo tiempo lleva el eje en un solo brazo voladizo. La conclusión después de décadas de experiencia de campo es consistente: este resorte es una excelente opción cuando el espacio vertical es reducido, pero su marcha, manejo y vida útil se deciden principalmente por el soporte de montaje, la ubicación del eje y la calidad de la hoja de acero. Si consigues esos tres correctamente, podrás superar a una configuración de varias hojas más pesada. Si se equivocan, la hoja se romperá en el extremo sujeto mucho antes de que el resto del vehículo se desgaste. ¿Qué es una ballesta de un cuarto de elíptica? Un resorte de lámina de un cuarto de elíptica es un resorte en voladizo hecho de uno o más niveles de láminas, con la forma de la mitad de un resorte semielíptico convencional. Un extremo se sujeta rígidamente al bastidor o a un soporte del subchasis. El otro extremo lleva el eje, generalmente a través de un ojo con casquillo o un grillete corto. Cuando la rueda golpea un bache, el eje empuja el extremo libre hacia arriba y la hoja se dobla alrededor del extremo fijo como un trampolín. En una versión de una sola hoja, la hoja generalmente es ahusada tanto en ancho como en espesor para mantener uniforme la tensión de flexión. En una versión de varias hojas, las hojas más cortas se apilan debajo de la hoja principal para agregar dosis progresivamente. Ambas versiones comparten una característica fundamental: cada fuerza de frenado, par motor y carga lateral viaja a través de ese único extremo sujetado, lo que hace que el área de sujeción sea la región más sometida a tensión en todo el resorte. Debido a que la longitud efectiva es aproximadamente la mitad que la de un resorte semielíptico para una velocidad de rueda similar, el uso de material es menor y la masa no suspendida disminuye. Estas propiedades hicieron que el resorte cuarto elíptico fuera una opción común en los primeros autos deportivos y autos de velocidad europeos, donde el peso mínimo y un paquete trasero compacto eran las limitaciones dominantes. Cuarto de elíptica versus semielíptica versus elíptica de tres cuartos La familia de ballestas contiene tres variantes geométricas principales y cada una tiene una filosofía de montaje diferente. El resorte semielíptico sostiene el eje entre dos cáncamos giratorios, lo que le proporciona dos posiciones en el espacio y, por tanto, una buena estabilidad lateral. El resorte elíptico de tres cuartos, patentado en 1804, agrega una segunda hoja corta sobre el resorte principal para suavizar la marcha y mantener un recorrido de carga más largo. El resorte de un cuarto de elipse se encuentra en el otro extremo del espectro: una abrazadera fija y un accesorio de eje. Esto es exactamente lo que lo hace compacto y también lo que dificulta su ubicación lateral. Comparación de configuraciones de ballestas por montaje, embalaje y uso típico Configuración Montaje Puntos de apoyo del eje Espacio de embalaje Aplicaciones típicas Semielíptica Ambos extremos pivotan, eje cerca del centro. 2 Ancho y bajo Camiones, furgonetas, vehículos todoterreno. Elíptica de tres cuartos Resorte principal pivotado en ambos extremos más una hoja auxiliar corta 2 con soporte de carga adicional Medio Coches antiguos, carruajes. Cuarto elíptico Un extremo fijo, un extremo en el eje. 1 (voladizo) Muy compacto Los primeros autos deportivos, autos de carrera y remolques livianos. La recomendación que se desprende de la comparación es sencilla. Elija un resorte semielíptico cuando el eje deba resistir cargas laterales sin eslabones adicionales. Elija un resorte de un cuarto de elipse cuando el espacio vertical domine el diseño y esté dispuesto a agregar una varilla Panhard o un dispositivo de localización comparable. El montaje separado también brinda al diseñador un control independiente sobre la velocidad y el comportamiento de cuerda bajo torsión, un nivel de libertad que los restauradores y constructores de rendimiento valoran. ¿Por qué elegir un resorte de un cuarto de elíptica? Cuatro ventajas concretas, todas ellas mensurables, explican el uso continuado del resorte de un cuarto de elipse. Embalaje compacto: la longitud instalada es aproximadamente la mitad que la de un resorte semielíptico para la misma velocidad vertical, lo que libera espacio para el tanque de combustible, el escape o un piso de carga más bajo. Bajo peso no suspendido: un resorte elíptico de un cuarto de hoja puede pesar menos de la mitad de un conjunto semielíptico de múltiples hojas equivalente, lo que mantiene los neumáticos en contacto sobre pavimento irregular. Transferencia de peso predecible: la geometría en voladizo produce un efecto controlado anti-sentadilla y anti-enrollamiento cuando el eje se coloca correctamente en relación con el extremo fijo, razón por la cual los corredores de dragster lo prefieren. Servicio simple: solo dos puntos de montaje significan que la inspección, el reemplazo de bujes y los cambios de resorte son sencillos. Las limitaciones son igualmente concretas y normalmente aparecen en el sistema de montaje más que en la hoja. Tendencia a la rodadura: un único punto de pivote le da al eje casi ninguna rigidez lateral, por lo que la carrocería puede rodar alrededor del extremo sujeto durante las curvas, a menos que se instale una varilla Panhard o un eslabón Watts. Alto momento de reacción en la abrazadera: el soporte debe soportar todo el momento de flexión del resorte en el momento del rebote; un soporte débil provoca grietas en el larguero del marco o en el propio soporte, no en la hoja. Ajuste de velocidad progresiva limitado: con sólo una hoja principal y uno o dos auxiliares cortos, hay menos libertad para dar forma a la curva de carga-deflexión que con una escalera completa de varias hojas. Montaje y geometría: lo que decide el éxito El resorte en sí rara vez es el eslabón débil. El sistema de montaje determina tanto la calidad de marcha como la vida útil. En la práctica, cuatro reglas de diseño cubren la mayoría de las instalaciones de un cuarto de elíptica. Coloque el extremo fijo cerca de la altura de la línea central del eje y apunte el ojo del resorte hacia el eje. Si el extremo fijo se eleva o baja en más de aproximadamente el 10% de la longitud del resorte, el centro de balanceo y la geometría antihundimiento se desplazan notablemente. Refuerce el soporte para que coincida con el momento de reacción total del resorte en pleno rebote. Un soporte con fuelle soldado al larguero del marco es el mínimo práctico para un resorte de una sola hoja; Los resortes de múltiples hojas necesitan aún más rigidez en el soporte. Utilice un grillete en el extremo libre cuando la deflexión esperada exceda aproximadamente el 15 % de la longitud del resorte. El grillete absorbe el cambio de longitud del arco y evita que se rompa el casquillo. Coloque una varilla Panhard o un eslabón Watts siempre que el vehículo experimente cargas en las curvas superiores a aproximadamente 0,3 g, porque el resorte por sí solo casi no tiene capacidad de ubicación lateral. Cada regla tiene una consecuencia directa para el fabricante del resorte. Cuando el soporte no está diseñado para igualar la fuerza del resorte, la tensión en el extremo fijo aumenta bruscamente y la vida de fatiga de un resorte que de otro modo sería correcto disminuye. Es por eso que el soporte de montaje pertenece al mismo paquete de dibujo que el resorte mismo. Fabricación: pasos del proceso que más importan La fabricación de una ballesta de un cuarto de elipse sigue la ruta general de producción de ballestas, pero la geometría compacta y el alto momento en el extremo fijo aumentan la importancia de varios pasos del proceso. Supresión y perforación El resorte comienza como una tira de acero para resortes, generalmente 60Si2Mn o SUP9, según el mercado y la capacidad de carga. La pieza en bruto se corta a medida y el ojo se perfora o perfora antes de cualquier forma. un Línea de troquelado y punzonado totalmente automática. combina decodificación, enderezamiento, alimentación, punzonado y corte en una operación continua. Para un resorte de un cuarto de elipse, la posición del ojo define la distancia desde la abrazadera hasta el centro del eje, y esa dimensión controla directamente la velocidad de la rueda, por lo que la tolerancia de perforación merece atención. Proveedores de líneas de corte y punzonado de ballestas completamente automáticas, fábrica personalizada Wuxi Weineng es un proveedor y una fábrica de líneas de punzonado y corte de ballestas totalmente automáticas personalizadas en China, integrada de alta eficiencia... Ver producto → Laminación de sección transversal variable La mayoría de los resortes elípticos cuartos contemporáneos utilizan una hoja cónica en lugar de una barra de espesor uniforme. El cono se lamina desde la pieza en bruto caliente mediante rodillos controlados por CNC que reducen el espesor gradualmente desde el extremo sujeto hasta el extremo libre. un Línea de producción de laminación de sección transversal variable totalmente automática mantiene la tolerancia de espesor en aproximadamente 0,1 mm a lo largo del perfil. El cono elimina masa donde no contribuye a la velocidad y mantiene la tensión de flexión casi constante a lo largo de la longitud, que es precisamente lo que necesita un resorte en voladizo. Suministro de línea de producción de laminación de sección transversal variable de ballestas completamente automática Wuxi Weineng es una fábrica y proveedores de líneas de producción de laminación de sección transversal variable de ballestas completamente automáticas personalizadas en China, alta... Ver producto → Tratamiento térmico Después de enrollarlo y formar los ojos, el resorte se endurece y revene al rango de dureza especificado, generalmente de 42 a 48 HRC para los grados comunes de acero para resortes. El ciclo de tratamiento térmico debe ser repetible en todo el lote porque la vida a fatiga de un resorte en voladizo depende de la dureza de la superficie y del patrón de tensiones residuales. un Línea de producción de tratamiento térmico completamente automática. Mantiene el perfil de temperatura y el tiempo de residencia, evitando puntos blandos cerca de la pinza y puntos duros cerca del ojo. Luego se aplica granallado para comprimir la superficie y prolongar la vida útil. Fabricantes de equipos de tratamiento térmico de ballestas Wuxi Weineng es un proveedor personalizado de líneas de producción de tratamiento térmico de ballestas totalmente automáticas y un fabricante de equipos de tratamiento térmico de ballestas... Ver producto → La secuencia completa desde la tira cruda hasta la hoja tratada térmicamente, incluida la disposición del equipo, se cubre en nuestro guía de línea de producción de ballestas . Selección de equipos de producción para resortes de un cuarto de elíptica La selección del equipo comienza con el volumen de producción, la longitud máxima de la hoja y el método de formación de ojos. Para tiradas cortas, una sola máquina con herramientas de cambio rápido es suficiente. Para una producción continua, las líneas automatizadas mantienen tolerancias más estrictas y eliminan la variabilidad del manejo manual. En Wuxi Weineng Automation Technology Co., Ltd., hemos construido equipos de ballestas durante más de una década, cubriendo corte, punzonado, laminado, tratamiento térmico, conformado de extremos y pruebas de fatiga. Este equipo lo utilizan fabricantes de resortes en Asia, Medio Oriente, América del Sur y África. Si está evaluando un proyecto de ballesta de un cuarto de elíptica, comience desde la secuencia del proceso y deje que las tolerancias requeridas determinen la elección de la máquina. Ese enfoque mantiene la inversión alineada con el diseño real de la pieza, en lugar de forzar que la pieza se ajuste a cualquier máquina que ya esté en el piso. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Aug. 28. 2026
Explicación de la forja alterada: guía de selección de procesos, materiales y equipos
Una tubería de perforación terminada parece un tubo largo y uniforme; sin embargo, al medirla, cada extremo es notablemente más grueso que la pared del medio. Esa zona más gruesa, llamada recalque, existe porque la tubería tiene que soportar cargas de flexión, torsión y sujeción en las uniones de la herramienta, y no existe una forma práctica de atornillar fuerza adicional al extremo de un tubo. La fuerza tiene que forjarse ahí. El proceso que lo realiza, el forjado recalcado, es uno de los métodos de conformado más utilizados en el trabajo de metales, y su buena ejecución decide directamente si una tubería, un perno o un eje pasan la inspección. La lógica detrás del proceso es simple: cuando una pieza necesita más metal en un extremo de una barra, mueve el metal allí en lugar de cortarlo. La forja recalcada comprime el extremo calentado de una barra a lo largo de su eje, por lo que la barra se acorta y su diámetro crece exactamente donde el diseño lo necesita. Si se ejecuta bien, el proceso proporciona una estructura densa con un flujo continuo de grano y casi no desperdicia nada de la barra cruda. Si se ejecuta sin cuidado, genera pliegues, vueltas y extremos agrietados que van directamente a la chatarra. La brecha entre esos dos resultados se reduce a tres cosas: cómo se calienta el metal, cómo se sujeta y cuánto debe moverse en un solo golpe. ¿Qué alteran los cambios de forja en el metal? En la forja recalcada, se aplica fuerza a lo largo del eje de una barra o tubería mientras la pieza de trabajo se mantiene en la zona de deformación. La longitud se acorta, la sección transversal se espesa y la cavidad del troquel controla dónde termina el metal extra. Las máquinas recalcadoras horizontales se encargan de esto con matrices de agarre que sujetan la barra y un punzón deslizante que aplica la presión. Debido a que la barra permanece sujeta y horizontal, se pueden procesar piezas de trabajo de longitud considerable, que es exactamente lo que requieren los trabajos con tuberías de perforación y ejes largos. Un límite físico da forma a todo el proceso. Una regla de taller ampliamente utilizada sostiene que la parte sin soporte de la barra no debe exceder aproximadamente tres veces su diámetro; más allá de eso, la barra tiende a doblarse y doblarse en lugar de engrosarse limpiamente. Por lo tanto, las acumulaciones más grandes de metal se construyen por etapas, y la máquina recoge el metal mediante una secuencia programada de golpes, cada uno con su propia cavidad de matriz. Esta es la razón por la que las máquinas recalcadoras se especifican por la cantidad de metal que pueden recolectar por golpe y por ciclo, no solo por el tonelaje. El proceso, paso a paso Desde la barra en bruto hasta la pieza inspeccionada, la secuencia es corta, lo que constituye una de las ventajas económicas del método. Sin embargo, cada paso debe realizarse con firmeza: Corte: la barra o tubo se corta o serra a medida con extremos cuadrados y sin rebabas, porque un extremo desigual asienta mal y produce un vuelco desequilibrado. Calentamiento: solo la zona de deformación alcanza la temperatura de forjado, generalmente mediante calentamiento por inducción o en un horno de gas, por lo que el resto de la pieza permanece fría y dimensionalmente estable. Sujeción: la pinza se cierra sobre la pieza de trabajo y ajusta la longitud sin apoyo para el primer golpe. Molesto: el punzón avanza axialmente y el metal fluye hacia la cavidad de la matriz; una serie programada de golpes genera el volumen de malestar requerido. Acabado: se recortan las rebabas cuando están presentes y la pieza pasa a un tratamiento térmico como el recocido, seguido de una inspección dimensional y ultrasónica. Cada paso alimenta al siguiente. Una curva de calentamiento a la deriva se muestra como una variación en el espesor de la pared, y una abrazadera deslizante se muestra como una curva que ninguna operación posterior corrige por completo. Esta es la razón práctica por la que los compradores valoran cada vez más celdas completas en lugar de prensas aisladas. En el centro de dicha celda se encuentra la propia máquina recalcadora, una unidad que integra sujeción, punzonado y herramientas de múltiples etapas en un solo marco. Máquina trastornadora de varillas de perforación hidráulica para forja trastornada de extremos de tuberías Una prensa hidráulica servocontrolada de alto tonelaje dedicada al recalcado final de tubos de perforación petrolera, con sujeción integrada, matrices de etapas múltiples y ajustes de presión y carrera ajustables. Ancla toda la celda de formación, brindando un volumen recalcado y un espesor de pared consistentes en diámetros de tubería cambiantes. Ver producto → En el trabajo con tuberías de perforación, las máquinas de esta clase se adaptan a una gama definida de diámetros de tubería y volúmenes de recalcado, y las pinzas y troqueles se cambian cuando la planta cambia de tamaño. ¿Por qué forjar el fin en lugar de mecanizarlo? La alternativa obvia al recalcado es mecanizar la sección más gruesa de una barra sólida, y la comparación explica por qué los talleres de producción rara vez eligen esa ruta. La forja recalcada en caliente mueve el metal hasta donde se necesita resistencia, el mecanizado elimina el metal para alcanzar la misma forma y el estampado en frío se adapta a trabajos más pequeños a temperatura ambiente. Método Cómo se mueve el material Resultado estructural Más adecuado para Forja en caliente Extremo calentado comprimido axialmente en matrices moldeadas. El flujo de grano sigue el contorno de la pieza; La tensión de compresión cierra los huecos y refina la estructura. Grandes vuelcos en barras y tuberías, aceros aleados, tuberías de perforación, ejes y vástagos de válvulas. partida en frio Metal desplazado entre matrices a temperatura ambiente en golpes rápidos Acabado superficial endurecido; la deformación por golpe es limitada Sujetadores, remaches y pequeños herrajes en gran volumen Mecanizado a partir de barra maciza Se corta el exceso de metal para alcanzar la forma final. Las líneas de grano se cortan; sin refinamiento donde se necesita fuerza Prototipos, reparaciones y tiradas muy cortas. La columna estructural decide la mayoría de las compras. El forjado bajo calor rompe la segregación, cierra los huecos internos y alinea el flujo de grano con el contorno del recalcado, de modo que la zona engrosada sea más fuerte a lo largo de los caminos exactos por donde viajan las cargas. El mecanizado alcanza las mismas dimensiones exteriores cortando esas líneas de grano y pagando el metal eliminado como chatarra. En los volúmenes de tubería de perforación, la diferencia en el uso de material y el tiempo del ciclo no es marginal; da forma a la economía de toda la planta. Materiales que molestan bien La mayor parte de la forja recalcada se realiza en acero. Los grados con contenido medio de carbono son los caballos de batalla para pernos, ejes y piezas de máquinas en general porque combinan la forjabilidad con la resistencia al tratamiento térmico. Los aceros de baja aleación de la familia del cromo-molibdeno son estándar para tuberías de perforación y otros productos petrolíferos, donde el recalcado tiene que resistir la fatiga en un ambiente corrosivo. Los grados de acero inoxidable están recomendados para vástagos de válvulas y accesorios donde la resistencia a la corrosión gobierna el diseño. La elección del material determina las especificaciones de calefacción. Los aceros al carbono tienen una ventana de temperatura tolerante, mientras que los grados de aleación necesitan un control más estricto para evitar la descarburación en la superficie y el engrosamiento del grano dentro de la sección, los cuales debilitan el recalcado final. Ésa es una de las silenciosas ventajas del calentamiento por inducción: el tiempo de permanencia se mide en segundos, por lo que el metal pasa mucho menos tiempo en el rango donde se desarrolla el daño superficial. La calefacción es donde se ganan o se pierden las tolerancias Pregunte a los operadores de una línea perturbadora qué causa la mayor cantidad de desechos y la respuesta rara vez será la prensa. Está calentando. Una zona de deformación que está demasiado fría resiste el flujo, carga las matrices y comienza a traslapar la superficie; una zona demasiado caliente o desigual permite que la pared de la tubería se desplome, por lo que el espesor de la pared se sale de la tolerancia. El malestar es un evento de formación de un solo disparo, lo que significa que una mala temperatura no se puede corregir en la siguiente pasada. El calentamiento por inducción se ha convertido en el estándar en las líneas automatizadas porque calienta solo la zona final, repite la misma curva de temperatura en cada parte y se ajusta en segundos cuando la línea cambia de tamaño o velocidad. La misma física respalda el conformado en caliente en otras familias de productos; Analizamos el principio con más profundidad en nuestra descripción general del calentamiento por inducción en la fabricación de resortes para automóviles. Por lo tanto, en la producción de tubos de perforación, la unidad de calentamiento se especifica junto con la prensa, de modo que la frecuencia, el diseño del serpentín y el tiempo de permanencia coincidan con el espesor de la pared y el volumen recalcado de la gama de tubos que se está ejecutando. Equipo de calentamiento por inducción de frecuencia media para alterar tubos de perforación Esta unidad de inducción de frecuencia media calienta los extremos de las tuberías a temperaturas extremas en cuestión de segundos, con bobinas personalizadas y monitoreo infrarrojo de circuito cerrado que limitan la zona afectada por el calor. Especificado junto con la prensa, garantiza una temperatura uniforme para una formación precisa y sin grietas de cada tubo. Ver producto → Una máquina o una línea completa Una máquina independiente es adecuada para plantas que ya poseen equipos de calefacción, manipulación y tratamiento térmico, o que realizan trabajos mixtos. En volúmenes de producción dedicados, el cálculo cambia: cada transferencia entre máquinas es una posibilidad de que la tubería se enfríe de manera desigual, adquiera marcas o permanezca el tiempo suficiente como para alterar el cronograma. Por este motivo, las plantas de tubos de perforación que utilizan uno o dos tamaños en volumen exigen cada vez más la cadena como un solo sistema. Una línea de recalcado completa vincula la preparación de barras, el calentamiento por inducción, la prensa de recalcado y el tratamiento térmico posterior, generalmente una etapa de recocido que ablanda y estabiliza la zona recalcada antes de la inspección, con transferencia automática entre estaciones. Comprada como un solo proyecto, la línea se pone en funcionamiento como un todo, con velocidades, curvas de calentamiento y manejo sintonizados entre sí en lugar de negociarse entre proveedores separados. Línea de producción completa de tuberías de perforación trastornada con transferencia automatizada Una línea integrada de preparación de barras de unión, calentamiento por inducción, recalcado hidráulico y recocido con transferencia automática entre estaciones. Comprado como un solo proyecto, se pone en servicio como un todo, por lo que las curvas de calentamiento y el manejo se ajustan juntos, permitiendo que las tuberías se muevan desde los extremos cortados en blanco hasta los extremos listos para soldar sin manipulación manual. Ver producto → Las líneas de este tipo reflejan cómo operan la mayoría de las plantas de tubos de perforación en la actualidad: el tubo entra como un corte y sale con ambos extremos recalcados y recocidos, listos para soldar las uniones con herramientas, sin manipulación manual entre etapas. Qué verificar antes de comprometerse Una línea perturbadora es una decisión de capital seria, y la mayoría de las decepciones se remontan a especificaciones que nunca fueron probadas en condiciones reales de producción. Una breve lista de verificación mantiene la negociación concreta: Coincidencia de capacidad: confirme la capacidad de recolección de la máquina por golpe frente al volumen de recalcado más grande en su rango de tamaño, no el promedio. Control de calefacción: solicite datos de uniformidad de temperatura en la zona de deformación en lugar de solo potencias nominales, y compruebe cómo cambian las bobinas entre tamaños de tubería. Cambio de herramientas: establezca cuánto tiempo lleva cambiar matrices y pinzas en su combinación de productos, ya que el tiempo de cambio define la producción real. Ajuste de automatización: verifique las interfaces de carga, transferencia y aguas abajo para que la línea no se bloquee en una transferencia que nadie especificó. Términos de servicio: la instalación, la puesta en marcha, el diagnóstico remoto y la disponibilidad de repuestos deben estar escritos en la oferta, no prometidos posteriormente. La conclusión práctica La forja recalcada sigue siendo la forma más económica de darle resistencia adicional al extremo de una barra o tubería, y mantiene esa posición por razones físicas más que por conveniencia. El metal movido bajo calor y presión conlleva un flujo de grano y una densidad que ninguna operación de corte puede restaurar. Sin embargo, si el recalcado terminado mantiene la tolerancia se decide mediante la precisión del calentamiento, la estabilidad de la sujeción y qué tan bien el equipo alrededor de la prensa maneja la pieza entre pasos. Esa visión del equipo primero es cómo abordamos el tema en Tecnología de automatización Co., Ltd. de Wuxi Weineng , donde los equipos para recalcar tuberías de perforación se encuentran junto a líneas completas para ballestas, resortes helicoidales, barras estabilizadoras y brazos guía, todos construidos alrededor del mismo núcleo de calentamiento controlado y conformado automatizado. Los compradores que comparen proveedores llegarán más lejos si preguntan cómo se integran esos elementos en una sola línea que si comparan las cifras de tonelaje de prensa de forma aislada. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Sep. 04. 2026
Máquinas estampadoras automáticas para guía de selección de piezas automotrices y especificaciones clave
Está evaluando una nueva línea de estampado automático para ballestas. El proveedor cotiza una prensa de 250 toneladas y promete que puede realizar cortes, punzonados y conformados de extremos. Seis meses después, la línea tiene problemas porque la prensa funciona más rápido de lo que el calentador de inducción puede precalentar los espacios en blanco. El material llega al troquel antes de alcanzar la temperatura de formación y las tasas de rechazo aumentan. La conclusión inmediata es simple: elegir una máquina de estampación automática para piezas de automóviles no consiste en comprar la prensa más grande. Se trata de hacer coincidir la máquina con la pieza, el proceso de calentamiento, las herramientas y el resto de la línea de producción. La siguiente guía explica lo que importa y dónde los proveedores combinan fallan. Qué hacen realmente las máquinas estampadoras automáticas en piezas de automóviles En la fabricación de piezas de automóviles, las máquinas estampadoras automáticas rara vez funcionan solas. Suelen ser una estación en un proceso continuo. Para las ballestas, una línea de corte y punzonado completamente automático toma bobinas de acero o barras planas, las corta a la medida, perfora agujeros y prepara los extremos para su posterior conformado. Para piezas conformadas en caliente, la estación de estampado debe recibir material calentado y realizar la carrera de conformado antes de que la temperatura baje de la ventana del proceso. Weineng fabrica equipos que cubren esta gama. Una línea de corte y punzonado totalmente automático, por ejemplo, integra alimentación, corte, punzonado y descarga en un solo ciclo. Cuando la pieza es una ballesta o un resorte de suspensión, la máquina también debe aceptar un cierto espesor y ancho de material. Cuando la pieza es una barra estabilizadora, el proceso pasa al doblado en caliente y al procesamiento final. El hilo conductor es que la máquina de estampado debe diseñarse teniendo en cuenta la pieza y la secuencia de fabricación. Línea de corte y punzonado de ballestas completamente automático Esta línea integra corte y punzonado en caliente con calentamiento por inducción, optimizando el uso del material y la precisión para la fabricación de ballestas. Sus características de seguridad y control PLC respaldan una producción continua y eficiente. Ver producto → Por eso, el primer paso es definir las tareas reales: corte, punzonado, estampado en caliente, rizado de orejas, envoltura de orejas, procesamiento de extremos o una combinación de ellas. Cada tarea impone diferentes exigencias a la prensa, la matriz y el sistema de automatización. Especificaciones claves que deben impulsar su decisión Hay especificaciones prácticas que afectan el rendimiento. El tonelaje determina si la máquina puede realizar la operación requerida con el espesor requerido. La frecuencia de carrera establece la producción teórica por hora, pero sólo si los sistemas de suministro y extracción de material pueden soportarla. La altura del troquel y la altura del cierre determinan si se pueden utilizar sus herramientas existentes. Las dimensiones de la base de la prensa limitan la huella del troquel. Para el estampado en caliente, la característica crítica es si la máquina tiene el control de holgura y carrera para trabajar con piezas en bruto calentadas. La siguiente tabla compara los tres tipos de accionamientos de prensa más comunes considerados para operaciones de estampado automático. Es un punto de partida para la evaluación, no un reemplazo de los datos de producción reales. Una comparación rápida de accionamientos de prensa mecánica, hidráulica y servo para estampado automático. Tipo de unidad Ventaja Limitaciones Más adecuado para prensa mecanica Alta tasa de accidentes cerebrovasculares; bajo costo unitario; curva de carrera estable Control limitado de la fuerza de formación; más difícil para embutición profunda o conformado en caliente; mayor ruido y vibración Corte y punzonado a alta velocidad de perfiles simples prensa hidraulica Tonelaje completo en toda la carrera; velocidad ajustable; mejor para dibujo profundo Ciclo más lento; mayor consumo de energía durante la tenencia; más mantenimiento hidraulico Estampación en caliente, piezas de sección gruesa y operaciones que requieren fuerza sin impacto. servo prensa Movimiento deslizante programable; control preciso de velocidad y carrera; Menor consumo de energía con cargas parciales. Mayor costo de capital; requiere programación especializada; Se necesita capacitación en mantenimiento. Conformado en varios pasos, cambio rápido de matrices y automatización integrada Una vez que el tipo de unidad esté claro, mire la interfaz de automatización. ¿La máquina acepta material de un calentador de aguas arriba? ¿Tiene un ciclo deslizante lo suficientemente rápido para mantenerse al día con el ciclo de calentamiento? ¿Admite cambio rápido de matriz? Las respuestas a estas preguntas determinarán si la máquina se convierte en un activo o en un cuello de botella. Para una visión más profunda de cómo estas decisiones afectan todo el proceso, consulta la guía sobre Línea de producción de ballestas desde el corte hasta el tratamiento térmico. . Cubre la secuencia en la que deben encajar las máquinas estampadoras automáticas. Por qué la línea es más importante que la máquina Una máquina de estampación que funciona perfectamente en un taller de prensado puede fallar cuando se instala en una línea continua. La razón no es la máquina en sí. Es el desajuste entre el ciclo de prensa y el ciclo de calentamiento o manipulación. En el estampado en caliente, el calentador de inducción debe entregar un espacio en blanco en el intervalo exacto que la prensa pueda aceptar. Si la prensa espera demasiado, la pieza en bruto se enfría. Si el calentador espera demasiado, el panel de relleno se sobrecalienta o la línea pierde potencia. Weineng aborda este problema diseñando la línea automática como un sistema único. La línea de producción de estampado en caliente totalmente automática, por ejemplo, combina la manipulación de materiales, el calentamiento por inducción, el estampado en caliente y la descarga en una secuencia controlada. Los parámetros de la prensa están vinculados a los parámetros del calentador, por lo que el operador puede establecer una ventana operativa consistente en lugar de ajustar dos máquinas de forma independiente. Línea de producción de estampado en caliente de ballestas completamente automática Este sistema combina calentamiento por inducción y estampado en caliente en una secuencia controlada, con un ciclo rápido y alta precisión. Reduce la manipulación manual y mejora la consistencia para la producción en masa. Ver producto → Esta integración es también la razón por la que los servicios auxiliares son importantes. Los proveedores de equipos que ofrecen servicios llave en mano pueden instalar la línea, ponerla en funcionamiento y capacitar a los operadores. El servicio remoto y el servicio in situ permiten diagnosticar problemas sin paradas prolongadas. Al comparar máquinas troqueladoras automáticas, pregunte específicamente sobre el modelo de entrega previsto: una sola máquina, una máquina más herramientas o una línea completa con puesta en servicio. Errores de compra comunes y cómo evitarlos Según las fallas comunes en los proyectos de estampado de piezas de automóviles, los siguientes errores aparecen con mayor frecuencia. Elegir un proveedor de prensas en lugar de un proveedor de procesos. Un proveedor de prensas puede entregar una máquina. Un proveedor de procesos comprende la pieza, la etapa de calentamiento, la matriz y la calidad de salida requerida. Si el proveedor no puede discutir todo el proceso, el proyecto puede estancarse. Ignorando la sinergia entre tono y frecuencia de carreras. Una prensa de alto tonelaje con una carrera lenta aún puede producir menos piezas por hora que una prensa más liviana con un ciclo más rápido. Haga coincidir la máquina con el takt time requerido. Subestimar el tiempo de cambio de troquel. El estampado automático sólo es rentable cuando el tiempo de inactividad es reducido. Antes de la compra se deben planificar disposiciones para el cambio rápido de matrices, como un sistema de sujeción y almacenamiento de matrices diseñado adecuadamente. Olvidándose de probar y clasificar. Para las ballestas, después del estampado, es posible que la pieza necesite precarga, clasificación o prueba de fatiga. Si la máquina estampadora no es compatible con estos pasos posteriores, la línea necesitará manipulación adicional. Elegir el número incorrecto de estaciones de trabajo. Algunas piezas requieren más de una operación de prensado. Una prensa de tres o cuatro estaciones puede reducir el tiempo de transferencia y mejorar la consistencia. La decisión entre tres y cuatro estaciones depende de la geometría de la pieza y del número de etapas de conformado. Prensa punzonadora de cuatro estaciones Esta prensa realiza múltiples pasos de procesamiento en un ciclo, lo que aumenta la eficiencia y reduce el desperdicio de material. Su alta rigidez y nivel de automatización garantizan precisión y seguridad en operaciones continuas. Ver producto → Un ejercicio útil es pedirle al proveedor un cálculo del tiempo takt para su pieza específica, incluido el tiempo de calentamiento aguas arriba y el tiempo de descarga aguas abajo. Si el proveedor no puede proporcionar uno, o proporciona un tiempo de ciclo simple para la máquina, trátelo como una señal de advertencia. Cómo evaluar un proveedor de máquinas estampadoras automáticas Seleccionar un proveedor de máquinas estampadas automáticas requiere más que leer un folleto. Pregunte acerca de la experiencia en fabricación en su familia de piezas específicas. Para ballestas, resortes, barras estabilizadoras y brazos guía de automóviles, el proveedor debe tener experiencia con líneas de producción en lugar de solo prensas individuales. Mire la gama de equipos. Un proveedor que ofrece líneas de corte, líneas de perforación, líneas de curvado y envoltura de orejas, líneas de tratamiento térmico y máquinas herramienta independientes puede proporcionar una solución más coherente que uno que solo vende un tipo de prensa. Esto se debe a que la máquina de estampado rara vez es el único paso. Evaluar también el modelo de servicio. La entrega llave en mano, el servicio remoto y el servicio in situ no son opcionales en una línea continua. Son los mecanismos que mantienen la línea en funcionamiento tras la semana de instalación. Para una línea automatizada, la calidad del sistema de control y el tiempo de respuesta para el diagnóstico remoto son tan importantes como el tono de la prensa. En resumen, la decisión de compra debe basarse en la adecuación del proceso, la integración de la línea y el servicio a largo plazo, no sólo en el tamaño de la prensa. Una máquina que se ajusta al proceso, al ciclo de calentamiento y a los pasos posteriores se amortizará sola. Una máquina que sólo se ajusta a la hoja de precios creará problemas durante años. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Sep. 11. 2026
Prensa de carrera ajustable: cómo la longitud de carrera variable aumenta la producción del resorte
Si su taller fabrica ballestas, barras estabilizadoras o resortes helicoidales, ya sabe que no hay una sola carrera de prensa que se adapte a todos los trabajos. El corte requiere un golpe generoso para que la pieza despeje el dado. La acuñación y el dimensionamiento requieren un trazo corto y controlado cerca de la cama. El recorte suele situarse en algún punto intermedio. Una prensa de carrera ajustable permite que una máquina cubra las tres sin estar atada a un solo radio de manivela, y para una planta que ejecuta pedidos mixtos, esa flexibilidad a menudo vale más que unas pocas toneladas adicionales de fuerza. En Wuxi Weineng Automation Technology Co., Ltd., hemos estado construyendo equipos de conformado, calentamiento y tratamiento térmico para fabricantes de resortes, barras estabilizadoras y brazos guía para automóviles desde 2016. Ese trabajo nos pone en conversación diaria con las personas que realmente son responsables de estas decisiones de compra, por lo que escribimos esta página para explicar qué significa realmente la carrera ajustable en una prensa mecánica, cómo se compara con una máquina de carrera fija y dónde se gana su sustento en la producción de resortes y barras. Si primero desea tener una imagen más amplia, puede revisar nuestra gama completa de equipos y luego vuelve aquí. Lo que realmente cambia una prensa de carrera ajustable En cualquier prensa mecánica, la carrera es la distancia que recorre el ariete desde el punto muerto superior hasta el punto muerto inferior y viceversa. En una prensa convencional, esa distancia está incorporada en la geometría del cigüeñal, por lo que permanece igual durante toda la vida útil de la máquina. Una prensa de carrera ajustable agrega un manguito excéntrico o una porción excéntrica móvil en el cigüeñal, de modo que el recorrido efectivo se puede acortar o alargar. El operador gira un volante o presiona un botón, la excéntrica se mueve, el mecanismo se bloquea y la misma máquina ahora puede realizar una carrera larga para el corte y una carrera corta para acuñar. ¿Por qué eso importa en la práctica? Una carrera larga le da al ariete velocidad y suficiente apertura para limpiar el troquel después de cortar un espacio en blanco. Una carrera corta mantiene el ariete más cerca de la pieza de trabajo, elimina el recorrido en vacío de cada ciclo y reduce la velocidad del ariete en el momento del contacto. Este último punto es fácil de pasar por alto. Cuando se acuña un ojo, se aplana el extremo de un resorte o se dimensiona una pieza caliente, golpear el material más lentamente y mantener la carga cerca del final de la carrera produce un resultado más consistente que golpearlo a toda velocidad. Una cosa que vale la pena separar en su cabeza es la brazada versus la altura de cierre. El ajuste de la carrera cambia la distancia que recorre el ariete. El ajuste de la altura del cierre cambia el lugar donde se asienta la parte inferior del trazo en relación con la cama. Son configuraciones diferentes, y confundirlas es uno de los errores más comunes que vemos cuando un nuevo operador se hace cargo de una prensa. En las máquinas que especificamos e integramos en las líneas de resorte, un cambio de carrera manual suele tardar unos quince minutos: detener la prensa, cambiar al modo de pulgada, soltar el dispositivo de bloqueo, girar la excéntrica a la posición requerida, volver a bloquear y verificar. Las versiones motorizadas lo acortan aún más y le permiten almacenar posiciones de carrera en la receta para cada número de pieza. Carrera fija versus carrera ajustable: una comparación práctica Ninguno de los diseños es universalmente mejor. La elección correcta depende de cuántas operaciones diferentes y números de piezas tenga que manejar su prensa en una semana típica. Una mirada práctica a cómo se diferencian las prensas de carrera fija y ajustable en el taller. Aspecto Prensa de carrera fija Prensa de carrera ajustable Longitud del trazo Establecido permanentemente por la geometría de la manivela. Fijado por un manguito excéntrico o excéntrico móvil. Cambio Requiere herramientas diferentes u otra máquina. Minutos con volante, más rápido si está motorizado Mejor ajuste Gran volumen, operación única, familia de una pieza Trabajo mixto: troquelado, estampación, acuñación, encolado. Flexibilidad de herramientas El diseño del troquel debe coincidir con la carrera fija. Un juego de matrices puede funcionar con varias configuraciones de carrera Enfoque de mantenimiento Manivela, cojinetes principales, guías deslizantes. Mecanismo excéntrico, dispositivo de bloqueo, lubricación. Rendimiento general Muy alto en una operación repetida Alto durante toda la semana, porque los cambios disminuyen En las plantas de primavera, la versión ajustable generalmente gana cuando una sola línea tiene que producir más de dos o tres números de piezas, o cuando el corte, el conformado y el acuñado se realizan en la misma máquina. Donde las prensas de carrera ajustable se ganan la vida en la fabricación de resortes La producción de ballestas es un hogar natural para esta tecnología. Se corta una hoja a partir de una barra plana, se perfora para el perno central y las abrazaderas, se forma o lamina en caliente y luego se trata térmicamente. Cada uno de esos pasos prefiere una característica de carrera diferente, y una prensa con carrera variable puede atender a varios de ellos en lugar de quedarse inactiva detrás de un troquel dedicado. La misma lógica se aplica a las barras estabilizadoras, donde el aplanamiento y acuñamiento de los extremos se benefician de una carrera corta y controlada, y a los resortes helicoidales calientes, donde el aplanamiento y el recorte de los extremos son sensibles a la velocidad del ariete en el contacto. El trabajo con brazos guía y tuberías de perforación de petróleo sigue patrones similares: secciones pesadas, carreras de trabajo cortas y una penalización de costos real cada vez que es necesario cambiar una máquina. Cuando el corte y el punzonado dominan la carga de trabajo, generalmente combinamos una prensa de carrera ajustable con una línea automatizada dedicada para que la configuración de la carrera viaje con la receta de la pieza en lugar de configurarse manualmente en cada cambio. Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto → Esa combinación le brinda la flexibilidad de la prensa y la repetibilidad de un sistema automatizado de manipulación y transferencia de materiales. Elección del rango de carrera, el tonelaje y el espacio del troquel Antes de solicitar una cotización, es útil recopilar algunos números. Cuantos más de estos pueda plasmar en papel, más se acercará la primera propuesta a la máquina que realmente necesita. Longitud de trazo máxima y mínima que espera utilizar, incluido el trazo largo necesario para el espacio en blanco más grande que cortará. El tonelaje requerido en la parte inferior de la carrera, no sólo el tonelaje máximo, ya que las cargas de acuñación y dimensionamiento se acumulan cerca del punto muerto inferior. Espacio del troquel: tamaño de la base, rango de altura de cierre y el troquel más grande que desea montar, incluido cualquier accesorio de cambio rápido. Carreras por minuto para cada operación, porque una carrera corta generalmente permite un ciclo más rápido que uno largo en el mismo cuadro. Método de ajuste: volante manual, motorizado o recetado desde el controlador de línea. Funciones de seguridad y control, incluido el modo de pulgada para cambios de carrera, control con dos manos e integración de cortina de luz. Si aún está decidiendo cuántas estaciones debe tener la prensa, vale la pena leer nuestra nota sobre Prensas punzonadoras de tres estaciones versus cuatro estaciones para ballestas antes de corregir la especificación. Para los talleres que necesitan una sola prensa para cubrir varios pasos de formado en lugar de una operación dedicada, un marco de estaciones múltiples con carrera ajustable suele ser la respuesta más económica. Prensa punzonadora de cuatro estaciones La máquina cuenta con cuatro estaciones de trabajo distintas, lo que le permite completar cuatro pasos de procesamiento diferentes en un solo ciclo operativo, lo que mejora enormemente la producción... Ver producto → Instalación de la prensa en una línea automatizada Una prensa de carrera ajustable rara vez funciona sola en una planta de primavera moderna. Se encuentra entre una estación de calefacción y una operación posterior, alimentado por una transferencia o un robot, y su ciclo debe sincronizarse con todo lo que lo rodea. Ahí es donde la capacidad de ajuste de la carrera paga un segundo dividendo: debido a que se puede acortar la parte del ciclo que no funciona, la prensa ya no obliga al resto de la línea a esperar. En los procesos de conformado en caliente, la prensa es solo una parte de una cadena que incluye calentamiento por inducción, transferencia y enfriamiento. Una velocidad de contacto más lenta cerca de la parte inferior de la carrera ayuda a que el material llene el troquel antes de que se enfríe, y una carrera más corta mantiene la pieza caliente durante todo el recorrido de la ventana de formación. Este es el mismo principio detrás de varias de nuestras referencias de conformado en caliente. Línea de producción de estampado en caliente de ballestas completamente automática Producción integrada eficiente: diseñada para estampar en caliente ballestas de automóviles y componentes similares, esta línea integra calentamiento por inducción de frecuencia media con... Ver producto → Cuando ponemos en marcha ese tipo de línea, normalmente escribimos la posición de la carrera, la altura de cierre y los parámetros del ciclo en una receta por número de pieza, por lo que cambiar de un perfil de hoja a otro es una cuestión de cargar un programa en lugar de restablecer la máquina al tacto. Mantener confiable el mecanismo de ajuste La excéntrica y su dispositivo de bloqueo son las piezas que hacen que valga la pena poseer una prensa de carrera ajustable, y también son las piezas que sufren cuando el mantenimiento se trata como una ocurrencia tardía. Algunos hábitos los mantienen saludables. Verifique que el dispositivo de bloqueo encaje completamente antes de que comience la producción y nunca haga funcionar la prensa con la excéntrica parcialmente liberada. Siga el programa de lubricación para el manguito excéntrico y sus superficies de apoyo, utilizando el grado especificado en el manual. Verifique la posición de la carrera después de cualquier cambio de matriz, ya que una configuración que se desvió durante la ejecución anterior puede no coincidir con la herramienta actual. Registre la posición de carrera utilizada para cada número de pieza para que se pueda restaurar una configuración comprobada en lugar de redescubrirla. Capacite a los operadores para que realicen cambios de carrera únicamente en modo de pulgadas, con la prensa parada y el volante aislado. Las máquinas que se ajustan cuidadosamente y se lubrican según lo programado suelen funcionar durante muchos años sin intervención en el conjunto excéntrico. Las máquinas que se ajustan con prisa tienden a desgastarse rápidamente y las piezas de repuesto para el mecanismo de carrera son mucho más caras que los quince minutos que lleva un cambio adecuado. La carrera ajustable no es un truco. Es una respuesta mecánica a un problema real de producción: un bastidor de prensa, muchas operaciones y poco espacio para dedicar una máquina a cada una. Si está planificando una línea de ballestas, barras estabilizadoras o brazos guía y desea saber qué configuración de prensa se adapta a su combinación de piezas, envíenos los dibujos de sus piezas, los requisitos de tonelaje y los objetivos de ciclo. Nuestro equipo de ingeniería regresará con un rango de carrera y un diseño de máquina que coincida con la forma en que realmente funciona su taller. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Sep. 18. 2026
Dentro de una moderna planta de estampado automotriz: procesos, líneas de prensa y equipos
Una planta de estampación de automóviles es donde las largas bobinas de acero dejan de ser planas. Las prensas cortan, estiran, doblan y recortan chapas hasta convertirlas en un panel interior de puerta, un refuerzo de umbral, un travesaño o un soporte que pronto se soldará a la carrocería de un vehículo. Cualquiera que haya estado en el piso de un taller de prensa durante un cambio de matriz conoce el ritmo del lugar: bobinas adentro, espacios en blanco afuera, miles de carreras por turno. Es tentador pensar que una planta de estampado sólo fabrica paneles de carrocería. En la práctica, una gran cantidad de hardware de suspensión y chasis también comienza su vida en una prensa o una línea de conformado. Las hojas de ballesta se cortan y perforan antes de enrollarlas, afilarlas y tratarlas térmicamente. Las barras estabilizadoras se calientan y se doblan para darles forma. Los brazos guía se enrollan, se curvan y se apagan. Wuxi Weineng Automation Technology Co., Ltd. ha estado construyendo equipos exactamente para esos procesos desde 2016, cubriendo corte y punzonado, rizado y envoltura de orejas, conformado en caliente, calentamiento por inducción y líneas completas de tratamiento térmico para resortes automotrices, barras estabilizadoras, brazos guía y tubos de perforación petrolera. Así es como se organiza una operación de estampado moderna y dónde realmente importan las decisiones sobre el equipo. ¿Qué sucede dentro de una planta de estampado automotriz? Los diseños difieren de una planta a otra, pero la secuencia central es notablemente consistente. La mayoría de las instalaciones mueven una bobina a través de cuatro etapas: Supresión. La bobina se desenrolla, se endereza y se introduce en una prensa o en una línea de corte dedicada, donde se corta el perfil exterior de la pieza. En programas de gran volumen, el corte se separa del conformado para que los cortes se puedan anidar firmemente y mantener bajos los desechos. Formar y dibujar. La pieza en bruto se empuja dentro de la cavidad de una matriz, estirando el metal hasta darle su forma tridimensional. Se pueden dibujar paneles de carrocería de gran tamaño con un solo trazo. Recorte y perforación. Se recorta el exceso de material alrededor de los bordes y se perforan orificios para pernos, clips y soldaduras. Bridado, reencendido y acuñado. Las pasadas finales doblan los bordes, afilan los radios y establecen las dimensiones críticas de las que dependerán los accesorios de soldadura. El acero suave, el acero de alta resistencia y el aluminio se comportan de manera diferente en cada paso, por lo que el tonelaje de la prensa, la presión del amortiguador, el lubricante y la holgura del troquel deben coincidir con el material. Alrededor de la prensa, carros de bobinas, enderezadores, alimentadores, desapiladores, robots de transferencia y sistemas de cambio rápido de troqueles deciden cuántas piezas buenas produce realmente la línea en un turno. Comparación de tipos de prensa y diseños de línea Antes de especificar el equipo, es útil comprender qué hace mejor cada diseño. La siguiente tabla resume las configuraciones de las que escuchamos con más frecuencia cuando los clientes describen sus programas. Comparación de configuraciones de línea comunes encontradas en una planta de estampado o conformado automotriz. tipo de línea Piezas típicas Fortaleza principal cuidado con Línea de prensa tándem Paneles de carrocería, piezas exteriores grandes Cambio de troquel flexible y sencillo Espacio en el piso, ciclo más lento Línea de prensa transfer Soportes estructurales, refuerzos. Alto rendimiento con automatización Mayor costo de herramientas Línea de matriz progresiva Piezas estampadas pequeñas y medianas Muy alta velocidad en un solo troquel. Matrices complejas y caras Línea de corte y punzonado Hojas de ballesta, espacios en blanco planos. Calidad constante en blanco, bajo desperdicio Tiempo de anidamiento y cambio de bobina Línea de estampado en caliente Piezas de seguridad de ultra alta resistencia Fuerza y formabilidad juntas Control de horno y enfriamiento. La respuesta correcta depende del volumen anual, el tamaño de la pieza, la calidad del material y la frecuencia con la que cambiarán las herramientas. Una línea que se adapta a 300.000 piezas idénticas al año es una inversión equivocada para una planta que cambia las matrices tres veces al día. Corte y punzonado: el primer eslabón de la cadena En una planta de estampado de ballestas o chasis, el corte establece las tolerancias para todo lo posterior. Si el espacio en blanco es corto, el ojo girado no se acercará al tamaño. Si los agujeros están descentrados, el dispositivo de montaje luchará contra la pieza. Es por eso que diseñamos líneas de corte y punzonado alrededor del material en lugar de alrededor de una prensa de catálogo: el ancho y el espesor de la bobina, el número de orificios por corte y el recorte de recortes dan forma a las especificaciones de la máquina. Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto → La automatización es tan importante aquí como en un taller de carrocería. La carga automática de bobinas, la alimentación servo, las estaciones de punzonado hidráulico y la descarga controlada mantienen a los operadores alejados de la línea de corte y mantienen la producción estable desde la primera hora de un turno hasta la última. El lado caliente del estampado: calentamiento por inducción y tratamiento térmico El estampado en frío es sólo la mitad del panorama. Las piezas de ultra alta resistencia se estampan cada vez más en caliente y los componentes tipo resorte dependen del calor en casi todas las etapas. Los extremos de las ballestas se calientan antes de rodar, las barras estabilizadoras se calientan antes de doblarse y las piezas terminadas se templan y revenen para alcanzar la vida útil a fatiga que exige un programa de vehículo. Obtener la curva de temperatura correcta es lo que separa una línea confiable de una que produce rechazos. El calentamiento por inducción se ha convertido en el método preferido en este campo porque es rápido, repetible y fácil de integrar en un flujo continuo. Si desea ver más de cerca cómo se aplica el proceso, nuestros ingenieros han escrito una descripción práctica de Calentamiento por inducción en la fabricación de resortes para automóviles. . Línea de producción de tratamiento térmico de ballestas completamente automática Integración total de la automatización de procesos: esta línea de producción integra mecanismos de carga automática, múltiples robots industriales KUKA, un horno de enfriamiento, un enderezador... Ver producto → Una línea completa de tratamiento térmico vincula el calentamiento, el mantenimiento, el enfriamiento y el revenido en una secuencia controlada, con registros que se pueden rastrear hasta cada lote. La trazabilidad es a menudo lo primero que preguntan los clientes cuando auditan a un proveedor. Estampado y conformado en la fabricación de suspensiones y chasis. Los componentes de suspensión muestran cómo el estampado, el conformado en caliente y el tratamiento térmico conviven dentro de una planta. Una barra estabilizadora comienza como una barra que se corta a medida, se calienta y se dobla hasta obtener una forma controlada, luego se enfría y revene. Los extremos se recalcan o aplanan, los casquillos se unen o vulcanizan y se comprueba la rigidez y la vida útil de la barra terminada. Cada paso tiene su propio equipo, y en los traspasos entre ellos es donde normalmente se pierde el tiempo del ciclo. Línea de producción de termoformado de varilla sólida con barra estabilizadora automática La línea de producción de termoformado de varillas sólidas está diseñada específicamente para el conformado en caliente de barras estabilizadoras automotrices (barras estabilizadoras / resortes de barra de torsión), integrando extremos... Ver producto → Las ballestas siguen una lógica similar, con corte, punzonado, calentamiento final, enrollado, rizado, envoltura, curvatura, enfriamiento y revenido dispuestos uno tras otro. Los brazos guía añaden calentamiento por rodadura y rodadura a la secuencia. Cuando estas operaciones se automatizan de principio a fin, una planta gana más que ahorros de mano de obra: obtiene una ventana de proceso estable y dureza, curvatura y geometría repetibles, pieza tras pieza. Desafíos comunes en el taller Cualquiera que sea el producto, surgen las mismas cuestiones en las conversaciones con los directores de planta: Desgaste de troqueles y rotura de punzones que detienen la línea sin previo aviso. Tiempo de cambio de bobina y de pieza en bruto que consume la capacidad disponible. Desviación dimensional después del enfriamiento, ya que las piezas se distorsionan mientras se enfrían. Variación de la dureza entre el inicio y el final de una tanda de producción. Encontrar operadores que puedan leer una curva de temperatura con tanta confianza como un dibujo. La mayoría de estos problemas se resuelven en la etapa de especificación y no en el taller. Las guías robustas, el generoso acceso a las herramientas, los sistemas de cambio rápido, el control de temperatura de circuito cerrado y los diagnósticos simples cuestan un poco más por adelantado y se amortizan mucho antes de la primera revisión importante. Elegir equipos que crezcan con su programa Una planta de estampado de automóviles es una inversión a largo plazo y el equipo debe elegirse de la misma manera. Vale la pena hacerle tres preguntas al proveedor: ¿puede la línea manejar el siguiente grado de material que utilizará el programa, cuánto tiempo lleva realmente un cambio y qué soporte está disponible después de la puesta en servicio? Una máquina que sólo funciona con el volumen de hoy se convierte silenciosamente en el cuello de botella del mañana. Construimos nuestras líneas para ampliarlas, porque añadir posteriormente una estación de calefacción, una unidad de punzonado o un sistema de descarga nunca debería significar reemplazar toda la línea. Si está planeando una nueva capacidad de estampado, conformado en caliente o tratamiento térmico, puede revisar nuestra gama completa de equipos y hable sobre el proceso con nuestros ingenieros. Hemos dedicado diez años a estos pasos de producción y nos complace compartir lo que hemos aprendido. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Sep. 21. 2026
Guía de prensa de corte: cómo las líneas de corte automatizadas dan forma a los espacios en blanco de ballestas
Cada ballesta, barra estabilizadora y brazo guía comienza su vida como una barra plana de acero que debe cortarse a la medida y darle forma antes de que se pueda realizar una sola pasada de conformado. Esa primera operación es el corte, y la máquina en su núcleo, la prensa de corte, establece silenciosamente el presupuesto de tolerancia para todo lo posterior. Obtenga el espacio en blanco correcto y el resto de la línea funcionará sin problemas; si lo hace mal, pasará los siguientes tres turnos persiguiendo la curvatura, las rebabas y la posición del agujero. En Wuxi Weineng Automation Technology Co., Ltd. hemos pasado los últimos diez años construyendo equipos exactamente para este paso, así que esto es lo que hemos aprendido sobre cómo funciona una prensa de corte, qué buscar y dónde encaja en una planta de resortes moderna. Lo que realmente hace una prensa de borrado Una prensa de corte es una máquina herramienta que suministra fuerza vertical controlada a un juego de troqueles, que corta un corte plano de una bobina, tira o barra precortada. La palabra "cortar" describe qué mitad del material cortado importa: en el corte, la pieza que cae a través del troquel es la parte que se conserva, mientras que al perforar el trozo que se cae es el desperdicio. La mayoría de los espacios en blanco de acero para resortes se producen con un troquel compuesto o progresivo, por lo que un golpe de la prensa puede cortar la barra a la longitud adecuada y perforar el orificio del perno central y los orificios de los extremos al mismo tiempo. Tres elementos deciden lo que puede hacer una prensa. El primero es el tonelaje, la fuerza disponible en la parte inferior del recorrido. El segundo es la envolvente de trabajo (tamaño de la base, altura de cierre y carrera) que establece el tamaño del troquel y la longitud del espacio en blanco que se puede utilizar. El tercero es el sistema de accionamiento, que controla cómo se entregan la fuerza, la velocidad y el tiempo de permanencia. Todo lo demás, desde el marco hasta el gabinete de control, existe para mantener estables esas tres variables a lo largo de decenas de miles de carreras. Dónde se ubica el Blanking en el flujo de producción de primavera En una planta de ballestas, el cierre es la puerta por la que pasa cada operación posterior. La longitud de la pieza en bruto, la ubicación de los orificios, la cuadratura de los bordes y la curvatura inicial se establecen aquí, y debido a que el acero para resortes se calienta, lamina o riza posteriormente, los pequeños errores en la prensa tienden a crecer en lugar de cancelarse. Una secuencia típica se ve así: Desenrolle, enderece y avance la barra plana a lo largo. Corte la barra hasta alcanzar la longitud final dentro del troquel. Perfore el orificio central, los orificios de los extremos y las características de ubicación en el mismo ciclo. Recorte, ahusamiento o punta los extremos y procese el perfil de la hoja. Prepare la pieza en bruto para darle forma, enrollar, rizar o envolver en caliente. Enfriar, templar y granallar la pieza formada. Ensamble, precargue y pruebe el paquete de resortes terminado. Dado que el blanco es el primero en la fila, también se comporta como una puerta de calidad. Una prensa bien configurada entrega piezas en bruto que alimentan la siguiente estación sin ajuste manual, razón por la cual tantas plantas ahora prefieren una línea integrada a una prensa independiente alimentada a mano. Nuestros ingenieros han escrito una guía paso a paso para La línea de producción de ballestas desde el corte hasta el tratamiento térmico. si quieres la imagen completa. ¿Perforar, taladrar o ambos? Los agujeros se pueden crear de dos maneras. La ruta más rápida es perforarlos en el mismo troquel que corta la barra, lo que se adapta a secciones delgadas a medianas y volúmenes altos. La alternativa es cortar primero y perforar después, lo que suele ser mejor para barras gruesas, materiales más duros o patrones de agujeros que sobrecargarían un solo troquel. Muchas plantas utilizan ambas cosas: la prensa elimina el metal rápidamente y una estación de perforación dedicada termina los orificios críticos hasta alcanzar el tamaño y la posición finales. Elijas el camino que elijas, decide ambos juntos, porque la cadena de tolerancia va desde la prensa hasta el taladro. Nuestras estaciones de perforación automatizadas están diseñadas para aceptar espacios en blanco directamente desde una prensa de corte, de modo que la posición del orificio se realiza sin una segunda configuración manual. Línea de producción de perforación de ballestas completamente automática Alta automatización e inteligencia: toda la línea integra sistemas de control PLC avanzados y HMI, lo que permite una automatización completa desde la alimentación hasta la perforación. Soporta real... Ver producto → Configuraciones comunes de prensas de corte prensas mecanicas Un volante y una manivela convierten el movimiento giratorio en una carrera fija. Las prensas mecánicas son rápidas, repetibles y económicas de mantener, y son adecuadas para cortes de gran volumen donde el material y la matriz son estables. La desventaja es que la fuerza alcanza su punto máximo cerca del final del recorrido y no se puede ajustar a mitad del ciclo. Prensas hidráulicas La fuerza proviene de un cilindro y se puede mantener a todo su tonelaje en cualquier parte de la carrera, lo que hace que las prensas hidráulicas sean tolerantes con secciones gruesas, piezas en bruto largas y troqueles que necesitan tiempo de permanencia para acuñar o fraguar. La carrera y la velocidad son programables, lo que resulta útil cuando muchos números de piezas comparten una máquina. Prensas servoaccionadas Una servoprensa impulsa el ariete directamente, por lo que la corredera puede acelerar, desacelerar, detenerse o retroceder en cualquier punto. El resultado es un perfil de carrera flexible, menor consumo de energía y menos ruido. Para los fabricantes que mezclan barras delgadas y gruesas en la misma línea, una servoprensa a menudo mantiene ambos trabajos económicos. Junto a estas tres categorías se encuentran las prensas de estaciones múltiples. En lugar de cortar de un solo golpe, una prensa de tres o cuatro estaciones mueve la barra a través de una serie de troqueles, de modo que el corte, el punzonado, el recorte y el conformado se realizan en secuencia en una sola máquina. Esto reduce la carga del troquel, mejora la calidad de los bordes en material grueso y acorta la línea. Prensa punzonadora de cuatro estaciones La máquina cuenta con cuatro estaciones de trabajo distintas, lo que le permite completar cuatro pasos de procesamiento diferentes en un solo ciclo operativo, lo que mejora enormemente la producción... Ver producto → Especificaciones clave para comparar antes de comprar Las siguientes figuras son rangos indicativos para barras planas de acero para resortes para automóviles. Úselos como lista de verificación al comparar cotizaciones y verifíquelos siempre con el espacio en blanco más grueso y largo que espera ejecutar. Rangos de especificaciones indicativos de prensas de corte para barras planas de acero para resortes de automóviles. Especificación rango típico Por qué es importante Tonelaje nominal 100 – 800 toneladas Debe exceder la fuerza cortante de la barra más gruesa, con margen para el desgaste del troquel. Longitud de la cama 1.000 – 4.000 milímetros Establece el espacio en blanco más largo y cuántas estaciones puede contener un troquel. Golpes por minuto 10 – 45 ppm Impulsa la producción; Una mayor velocidad exige una mejor alimentación y control de babosas. Tolerancia de longitud en blanco ± 0,5 – 1,0 mm Afecta la consistencia del camber después del conformado en caliente. Tolerancia de posición del agujero ± 0,3 – 0,8 mm Determina si el paquete se ensambla sin escariar. Altura de la rebaba ≤ 0,1mm Ayuda a prevenir el agrietamiento de los bordes durante el laminado y conformado posterior. controlar PLC con almacenamiento de recetas Mantiene el cambio entre números de pieza breve y repetible. Qué comprobar en cada espacio en blanco La inspección después del corte es rápida y es el control de calidad más económico de la planta. Estas comprobaciones detectan casi todos los problemas que, de otro modo, aparecerían como desechos después del tratamiento térmico. Longitud total, medida respecto al dibujo y respecto al espacio en blanco anterior de la tirada. Diámetro, posición y redondez del orificio, comprobados con un calibre o pie de rey. Altura de rebaba tanto en el borde cortado como en el borde del agujero. Planitud y rectitud de la pieza en bruto antes de su entrada al horno. Condición de los bordes: grietas, desgarros o vuelcos que indican una matriz desgastada o mal colocada. Indicadores de desgaste del troquel, como una banda pulida en el punzón o un tirón ascendente. La tendencia de estas mediciones a lo largo de un turno le dice más que cualquier lectura individual. Una posición del orificio que se desplaza lentamente generalmente indica crecimiento térmico en la prensa o una abrazadera de matriz floja, no un punzón desgastado. De una prensa independiente a una línea de corte completamente automática Una prensa por sí sola es sólo la mitad de la historia. La alimentación, el manejo de la pieza en bruto, la eliminación de residuos y la transferencia entre estaciones deciden el rendimiento real de la celda, porque una prensa rápida que espera a un operador es simplemente costosa. En una configuración automatizada, un cargador de bobinas o barras alimenta la prensa, un servoalimentador establece la longitud del corte y una unidad de transferencia o robot mueve la pieza en bruto al siguiente proceso sin apilarla ni volver a agarrarla. La automatización también hace que el proceso sea repetible. Debido a que la longitud de avance, la carrera de prensa y la secuencia de punzonado se mantienen en el mismo controlador, el espacio en blanco que sale de la línea en la hora uno coincide con el espacio en blanco que sale en la hora diez. Para las plantas que ejecutan varios números de piezas por turno, el almacenamiento de recetas es lo que lo hace posible sin necesidad de realizar ajustes manualmente. Construimos líneas completas de corte y punzonado que combinan prensa, alimentador, manejo de troqueles y controles en un proceso continuo, dimensionado según la familia de piezas que realmente produce. Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto → Cómo elegir la prensa de corte adecuada Comience con la pieza, no con la máquina. Resolver estas preguntas en orden normalmente reduce el campo a dos o tres opciones sensatas. ¿Cuál es la pieza bruta más gruesa y larga de la familia y cuál es la resistencia al corte de ese material? ¿Cuántos agujeros y características de corte se deben producir por carrera? ¿Puede un troquel compuesto soportarlos? ¿Qué volumen anual espera y cuántos cambios por semana? ¿Qué operaciones posteriores siguen (conformado en caliente, laminado, rizado o envoltorio) y qué tolerancia necesitan? ¿Cuánto espacio, potencia y capacidad de cimentación se le puede dar a la prensa? ¿Qué nivel de automatización se adapta a su situación laboral: alimentación manual, ciclo semiautomático o una línea totalmente vinculada? ¿Qué soporte necesitará después de la puesta en servicio: diagnóstico remoto, repuestos, servicio in situ? Responda honestamente sobre la frecuencia de cambio y la mezcla de piezas; Esos dos factores influyen más que cualquier otra cosa en la elección entre una prensa mecánica y una servo. Construyendo toda la línea, no sólo la prensa Wuxi Weineng Automation Technology Co., Ltd. ha estado desarrollando equipos para ballestas, resortes helicoidales calientes y barras estabilizadoras para automóviles desde 2016, y ahora trabajamos desde una instalación de 6000 metros cuadrados en Wuxi con un equipo de más de sesenta ingenieros, técnicos y personal de servicio. Nuestra gama cubre conjuntos completos de equipos para ballestas, resortes, barras estabilizadoras, brazos guía y tubos de perforación petrolera, junto con líneas de producción automáticas y máquinas independientes que llenan los espacios entre ellos. Debido a que suministramos la etapa de corte, la etapa de perforación, las etapas de calentamiento y conformado y las etapas de tratamiento térmico, nuestros ingenieros pueden dimensionar una prensa de corte según las tolerancias que el resto de su línea realmente necesita. Esta es una conversación diferente a la de comprar una prensa de forma aislada y, por lo general, es más breve. La entrega llave en mano, la asistencia remota y el servicio in situ son parte de nuestra forma de trabajar. Si está planeando una nueva línea o reemplazando una prensa antigua, envíenos el dibujo de su pieza y el resultado objetivo. Volveremos con una configuración que se ajuste a la pieza y no al catálogo. También puedes navegar nuestra gama completa de equipos de fabricación de resortes para ver cómo encajan las máquinas individuales. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important; font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important; border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Sep. 28. 2026
Máquina enrolladora de resortes CNC: una guía práctica para resortes de suspensión enrollados en caliente
Una máquina enrolladora de resortes CNC es la estación donde una barra de acero recta se convierte en una hélice. En la producción de resortes de suspensión enrollados en caliente, la barra se calienta a la temperatura de forjado, se introduce en el cabezal de bobinado y se forma mediante herramientas cuyo movimiento es impulsado por servoejes y coordinado por un controlador. Debido a que cada eje sigue un programa almacenado en lugar de una leva fija, la misma máquina puede ejecutar diferentes diámetros de barra, diámetros de bobina y perfiles de paso después de un cambio de receta en lugar de después de una reconstrucción mecánica. Esa flexibilidad es la razón por la cual el enrollado es la parte más exigente y más gratificante de una línea de resorte. Cuando la temperatura, la longitud de alimentación y la curva de paso son correctas, cada operación posterior se comporta de manera predecible. Cuando se desvían, el taller lo paga con chatarra, lo que produce un enderezamiento adicional y una fatiga inestable. Esta guía explica qué hace una máquina bobinadora de resortes CNC, en qué se diferencia el bobinado en caliente del bobinado en frío, qué parámetros del proceso dominan la calidad y cómo la estación de bobinado encaja en una línea completa. Está escrito desde la perspectiva de Tecnología de automatización de Wuxi Weineng , un fabricante de equipos de resortes helicoidales en caliente, ballestas y barras estabilizadoras con aproximadamente una década de experiencia en automatización de resortes para automóviles. Lo que realmente significa CNC en la estación de bobinado En una configuración de bobinado convencional, la geometría de la hélice está integrada en el hardware: un mandril de un diámetro determinado, un bloque de paso, un conjunto de rodillos guía. Pasar a otro resorte significa cambiar piezas, reajustar herramientas y pasar horas probando bobinas. CNC cambia la base de ese trabajo. Servoejes en lugar de levas fijas En una máquina moderna, los movimientos de avance, rotación, paso y formación son servoejes separados. El controlador los interpola, de modo que la curva de paso, el diámetro de la bobina y la geometría de la bobina final provienen del movimiento sincronizado y no de la forma de una leva. Las correcciones que antes requerían rectificar una pieza nueva ahora se realizan en el programa. Recetas en lugar de reconstrucciones La geometría del resorte, la longitud de avance, las velocidades y los puntos de ajuste de temperatura se almacenan como recetas. Un cambio se convierte en un retiro, una verificación del primer artículo y un ajuste fino. Eso es importante cuando una línea utiliza varias familias de resortes en lotes cortos, y es aún más importante cuando la misma máquina tiene que mantener un registro de lo que realmente hizo. El bobinado en caliente y el bobinado en frío no son la misma máquina Ambas rutas terminan en hélice, pero pertenecen a mundos diferentes de fuerza, temperatura y equipamiento. La siguiente tabla resume las diferencias que más importan cuando se especifica el equipo. Tabla 1: Rutas de bobinado en caliente y en frío comparadas para la producción de resortes para automóviles. Aspecto bobinado en caliente enrollado en frío Tamaño de barra o alambre Barra pesada, a menudo de 12 mm o más. Cable pequeño, normalmente por debajo de 12 a 16 mm. Estado de los materiales Calentado a temperatura de forjado antes de formar Formado a temperatura ambiente a partir de alambre trefilado. fuerza formadora Más bajo, porque el acero es blando a temperatura. Alto, con un desgaste más rápido de las herramientas recuperación elástica Pequeño y bastante predecible Importante, debe ser compensado por el programa. Productos típicos Muelles de suspensión para camiones, autobuses, ferrocarriles y vehículos pesados Muelles de válvula, muelles de embrague pequeños, muelles de suspensión ligeros Ruta de postformado Apagar y templar, luego finalizar el procesamiento y las pruebas. Alivio de tensiones y tratamiento de superficies. Debido a que una celda de bobinado en caliente también tiene que llevar una estación de calentamiento, un dispositivo de transferencia y, a menudo, un dispositivo de enfriamiento, las decisiones sobre el diseño se toman normalmente al mismo tiempo que la decisión sobre la máquina. Los módulos principales de una máquina bobinadora de resortes CNC Los constructores las organizan de forma diferente, pero la mayoría de las máquinas bobinadoras en caliente comparten los mismos bloques funcionales. Unidad de alimentación y medición de barras: alimenta la barra calentada a una longitud programada y mantiene la longitud de corte repetible. Estación de calentamiento: eleva la barra a temperatura de enrollado, ya sea en toda su longitud o en zonas definidas. Cabezal de bobinado: agarra, gira y forma la barra alrededor del eje de bobinado. Eje de paso: controla el espaciado axial de las bobinas y da forma a las bobinas finales. Rodillos formadores o herramientas guía: apoyar la barra y fijar el diámetro de la bobina terminada. Corte y transferencia: separa el resorte terminado y lo traslada a la siguiente estación. Controlador CNC y HMI: ejecuta los programas de movimiento, almacena recetas y registra datos de proceso. Parámetros del proceso que deciden la calidad de la bobina Una vez instalada la máquina, una pequeña cantidad de variables explican la mayor parte de la variación en los resortes terminados. Temperatura de bobinado: demasiado fría y la barra puede agrietarse o sobrecargar el utillaje; demasiado caliente y la estructura del grano y la calidad de la superficie se ven afectadas. Longitud de avance y corte: establece el número de bobinas activas y la longitud libre. Perfil de paso: distribuye la carga a lo largo del resorte e influye tanto en la distribución de la velocidad como de la tensión. Diámetro de la bobina e índice del resorte: un índice ajustado aumenta la tensión y exige un control más estricto de las herramientas. Velocidad de rotación y conformado: afecta el tiempo del ciclo, pero también la caída de temperatura entre el calentamiento y el conformado. Enfriamiento y transferencia: el enfriamiento incontrolado antes del enfriamiento puede arruinar el patrón de dureza. Compensaciones de herramientas y compensación de desgaste: se acumula una pequeña desviación durante un turno y aparece en los últimos resortes de un lote. Los escalones que rodean la estación de bobinado Una máquina bobinadora funciona mejor cuando las operaciones anteriores y posteriores están diseñadas como un solo proceso en lugar de compras separadas. Calentar antes de formar En una línea de bobinado en caliente, los extremos de las barras y la zona de formación se calientan mediante inducción, lo que inyecta energía en el material de forma rápida y local. Controlar ese calor es lo que hace que el programa de enrollado sea repetible desde la primera pieza hasta la última. Los principios detrás de esto se tratan en nuestro artículo sobre Calentamiento por inducción en la fabricación de resortes para automóviles. . Equipo de calentamiento por inducción con extremo de resorte para automóvil El equipo de calentamiento por inducción de extremos de resortes para automóviles está diseñado específicamente para el tratamiento térmico en la zona final de componentes de resortes utilizados en sistemas de suspensión de automóviles.... Ver producto → Aplanamiento de extremos y formación de extremos. Los resortes de suspensión enrollados en caliente casi siempre necesitan aplanar o rectificar sus espiras finales para que el resorte se asiente directamente bajo carga. Las estaciones hidráulicas y mecánicas de aplanamiento de extremos toman el resorte directamente del enrollado, lo sujetan sobre su eje y presionan los extremos de los espiras hasta el plano requerido, lo cual es más rápido y más consistente que el aplanado manual. Línea de producción de aplanamiento de extremos hidráulicos La línea de producción de aplanamiento de extremos hidráulico está diseñada para el conformado de extremos con precisión de barras redondas o piezas de trabajo tubulares, como resortes y barras estabilizadoras, utilizando un sistema hidráulico... Ver producto → Templado, revenido y verificación. Después del conformado, el resorte se enfría y revene para alcanzar su dureza de trabajo y aliviar la tensión de conformado. Siguen el shot peening, el preajuste o el raspado, y luego las pruebas de fatiga y rendimiento. Cada uno de estos pasos depende de la bobina que salió de la estación de bobinado, por lo que el control dimensional en la máquina vale más que cualquier cantidad de clasificación posterior. Máquina independiente o línea de producción completa Muchos compradores comienzan con una sola máquina bobinadora y agregan equipos ascendentes y descendentes por etapas. Este enfoque se adapta a volúmenes modestos, productos que cambian con frecuencia y espacio limitado. Por el contrario, una línea completa vincula el calentamiento, el bobinado, el procesamiento final, el tratamiento térmico y las pruebas con la transferencia automática, de modo que los tiempos de los ciclos se igualan y la manipulación se minimiza. Línea de producción de resortes en espiral en caliente La línea de producción de resortes helicoidales en caliente está diseñada para el proceso completo de fabricación de resortes helicoidales (resortes amortiguadores de suspensión para automóviles), material de cobertura c... Ver producto → La respuesta correcta generalmente depende de qué tan estable sea la mezcla de productos y de cuánta mano de obra la planta quiera eliminar del proceso. Un constructor que suministra tanto máquinas individuales como líneas completas puede comparar las dos opciones honestamente en lugar de orientar cada proyecto hacia una compra mayor. Cómo especificar una máquina enrolladora de resortes CNC Una especificación sólo resulta útil cuando está vinculada a los resortes que realmente se producirán. Unas pocas preguntas hacen la mayor parte del trabajo. ¿Qué familias de resortes y qué rango de diámetros de barras debe cubrir la máquina? ¿Qué producción final por turno se requiere, incluido el tiempo de cambio? ¿Qué tolerancias dimensionales se deben mantener y cómo se medirán? ¿La máquina funcionará como una unidad independiente o como parte de una línea automatizada con carga y transferencia automáticas? ¿Qué método de calentamiento y nivel de potencia se adaptan a los tamaños de barra involucrados? ¿Cuánto tiempo debe tardar un cambio de producto y quién lo realiza? ¿Qué servicio, repuestos y capacitación del operador se incluyen después de la instalación? Las respuestas a estas preguntas definen la configuración de los ejes, la potencia de calefacción, el nivel de control y el diseño con mucha más precisión que una comparación genérica de catálogos. Por qué el fabricante del equipo es tan importante como la máquina Los equipos de bobinado en caliente se juzgan por años, no por la primera semana de producción. Un constructor con experiencia en automatización de resortes para automóviles comprende cómo interactúa el bobinado con el procesamiento final, el tratamiento térmico y las pruebas, y puede diseñar las interfaces en lugar de dejarlas en manos del cliente. Nuestra propia experiencia sigue ese camino. Desde 2016 nuestro equipo ha trabajado en equipos completos para ballestas automotrices, resortes helicoidales calientes y barras estabilizadoras, operando desde una instalación de 6,000 metros cuadrados con más de 60 empleados y reconocida como una empresa especializada y sofisticada. Se han entregado equipos a fabricantes de resortes y componentes automotrices en China y a clientes en Turquía, Corea del Sur, India, Brasil, Egipto, Dubai, Túnez, Marruecos y otras regiones, respaldados por la entrega de proyectos llave en mano, asistencia remota y servicio in situ. Esa combinación de conocimiento del proceso y capacidad de entrega es lo que convierte la compra de una máquina bobinadora en un activo de producción que aún funciona bien después de que finaliza el período de garantía. Una máquina enrolladora de resortes CNC es solo un eslabón de la cadena que convierte la barra en un resorte de suspensión confiable, pero es el eslabón el que determina cuánto trabajo tiene que hacer el resto de la cadena. Cuando se planifican juntos el calentamiento, el bobinado, el conformado de extremos y el tratamiento térmico, las tolerancias se mantienen estrictas, los cambios son breves y el desperdicio se mantiene bajo. Ya sea que el siguiente paso sea una sola máquina o una línea completa de resortes helicoidales en caliente, el punto de partida sensato es una imagen clara de los resortes que se fabricarán y un socio de equipos que haya desarrollado ese proceso antes. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important} -
Noticias de la industria Oct. 10. 2026
Guía de máquinas de resortes helicoidales: equipos de bobinado, calentamiento, conformado y acabado en caliente
Una máquina de resortes helicoidales se encuentra en el medio de una cadena de proceso, no al final de una. La unidad de bobinado decide el diámetro del resorte, el paso y el número de espiras activas, pero todo lo anterior, como el calentamiento de la barra o la preparación del alambre, y todo lo posterior, como el aplanamiento de los extremos, el temple, el revenido, el granallado y las pruebas de carga, decide si la pieza sobrevive a unos cientos de miles de ciclos de suspensión. De ahí la pregunta "¿qué máquina de muelles helicoidales deberíamos comprar?" Por lo general, se convierte en varias preguntas menores sobre el tamaño del resorte, el material, el volumen y los pasos finales que planea mantener internamente. Esta guía analiza esas preguntas en el orden en que suelen aparecer en el taller. Lo que realmente hace una máquina de resortes helicoidales Una máquina bobinadora forma un resorte alimentando alambre o barra calentada contra un eje giratorio mientras una herramienta de paso controla el espacio entre las bobinas. En una máquina bobinadora en frío, el alambre enderezado se extrae de una unidad de alimentación y se empuja contra un punto de bobinado, con levas o servoejes que mueven la punta, la herramienta de paso y la cuchilla de corte. En una máquina bobinadora en caliente, una barra calentada a la temperatura de forjado se enrolla alrededor de un mandril mediante un cabezal giratorio y el paso se ajusta mecánicamente a medida que se forman las bobinas. Ambos tipos comparten los mismos controles centrales, es decir, diámetro de la bobina, patrón de paso, número de bobinas y posición final, pero se comportan de manera muy diferente en la práctica: El bobinado en frío es adecuado para alambres y barras pequeñas, mantiene tolerancias estrictas y funciona rápido, pero el material debe ser lo suficientemente dúctil como para doblarse sin agrietarse. El bobinado en caliente se adapta a diámetros de barra más grandes donde el conformado en frío excedería los límites de conformado del material o exigiría fuerzas de prensado poco realistas. Los resortes devanados en caliente casi siempre necesitan una temperatura definida en el momento de enrollarse, por lo que la etapa de calentamiento y el enrollador deben combinarse en lugar de elegirse por separado. El tamaño de la máquina generalmente se indica como el diámetro máximo de barra o alambre que puede manejar, pero la cifra más útil es el rango de trabajo que espera ejecutar día a día. Una máquina clasificada para barras de 20 mm que pasa la mayor parte de su vida trabajando en trabajos de 12 mm no es realmente una máquina de 20 mm. Herida caliente o enrollada en frío: qué proceso se adapta La elección entre las dos familias de procesos la decide el propio resorte, no el catálogo de la máquina. La siguiente tabla resume dónde tiende a ubicarse cada ruta. Comparación de la producción de resortes enrollados en caliente y en frío. Artículo herida caliente enrollado en frío Valores Barra más grande, calentada antes de formar Alambre y barra pequeña, formados a temperatura ambiente. Calefacción Barra llevada a temperatura de forja en un calentador de inducción o gas. No se requiere ninguno antes de enrollar método de bobinado Envuelto alrededor de un mandril mediante un cabezal giratorio. Alambre alimentado contra un punto de bobinado. Manantiales típicos Muelles helicoidales de suspensión, helicoidales de alta resistencia Resortes de válvula, pequeños resortes de compresión y extensión. Equipo clave Calentador, bobinador, procesamiento final, enfriamiento y revenido. Bobinador CNC, horno de alivio de tensión, rectificado de extremos, granallado Riesgo principal Variación de temperatura entre calentador y bobinador. Calidad de la superficie del alambre y desgaste de la herramienta. Si su producción se inclina hacia resortes enrollados en caliente, nuestros guía práctica para máquinas enrolladoras de resortes CNC para producción de bobinado en caliente profundiza en el utillaje, el control de temperatura y los problemas que suelen aparecer en los primeros meses de funcionamiento. Dentro de una línea de resortes helicoidales enrollados en caliente Una línea enrollada en caliente es una cadena de estaciones y el bobinador es solo un eslabón de ella. Estas son las tres etapas que deciden la calidad de todo lo que ocurre aguas abajo. Calentamiento de barras antes del bobinado. El trabajo del calentador es entregar una barra a una temperatura constante en toda su longitud. El calentamiento desigual se manifiesta más tarde como un diámetro inconsistente de la bobina y, lo que es más grave, como una variación de la dureza después del enfriamiento. El calentamiento por inducción brinda un control rápido y repetible y se puede cambiar entre tamaños de barras sin un calentamiento prolongado, mientras que los hornos de gas reaccionan más lentamente a los cambios, pero su funcionamiento puede ser más económico en algunas regiones. La propia estación de bobinado. El bobinador establece el diámetro y el paso, y también establece cuánta corrección manual necesitará el resto de la línea. Los ejes de paso y diámetro servocontrolados permiten que una máquina cubra una familia de resortes, mientras que las máquinas de levas mecánicas cuestan menos pero están ligadas a una sola geometría. En la producción mixta, el tiempo de cambio de herramientas importa más que el tiempo de ciclo teórico. Templado, revenido y preajustado Después de enrollarse, el resorte se templa y revende para alcanzar la dureza requerida y aliviar la tensión de formación. Luego, el preajuste carga el resorte más allá de su rango de trabajo para que se asiente antes de llegar al vehículo. Acelerar esta etapa es una de las razones más comunes por las que un resorte que pasa una verificación dimensional aún falla en servicio. Línea de producción de resortes en espiral en caliente para resortes de suspensión automotrices Línea automatizada integrada que cubre corte, calentamiento por inducción, bobinado, tratamiento térmico y ajuste en caliente, con temperatura y manejo constantes para resortes helicoidales de suspensión automotriz. Ver producto → Una línea de producción de resortes helicoidales en caliente conecta estas estaciones para que la temperatura, el tiempo y el manejo se mantengan constantes desde la primera barra calentada hasta el resorte terminado. Procesamiento final, tratamiento térmico y pruebas. Enrollarlo te da forma; las etapas finales te dan una parte. La mayor parte del retrabajo en una planta de primavera se crea y se evita en la estación de procesamiento final: Termine de aplanar o moler, de modo que el resorte quede cuadrado y transfiera la carga de manera uniforme Calentamiento por inducción de los extremos, donde las bobinas de los extremos se calientan localmente para formar, estrechar o cerrar sin alterar el resto del resorte. Granallado, para introducir tensión de compresión en la superficie y mejorar la vida a fatiga. Revestimiento y pintura, para protección contra la corrosión. Pruebas de carga y fatiga, para confirmar velocidad, longitud libre y durabilidad. El calentamiento por inducción final a menudo decide cuán flexible puede ser una línea, porque una estación de calentamiento con geometría de bobina ajustable puede servir para varias familias de resortes. Generalmente sugerimos pasar resortes de muestra a través de la estación de procesamiento final antes de especificar la línea, ya que eso revela mucho más sobre las necesidades de herramientas que un dibujo. Equipo de calentamiento por inducción del extremo del resorte del automóvil para resortes de suspensión Unidad de inducción de media frecuencia para tratamiento térmico de zona final, que utiliza inductores personalizados para un calentamiento flexible y localizado en la producción de resortes de suspensión para automóviles. Ver producto → Adaptación de una máquina de resortes helicoidales a su plan de producción Antes de comparar citas, resulta útil escribir respuestas honestas a los siguientes puntos: Familia de resortes y rango de tamaños: diámetro original, diámetro exterior terminado, longitud libre y patrones de paso. Volumen y mezcla: una línea que utiliza un tipo de resorte durante semanas y una línea que cambia dos veces al día necesitan diferentes niveles de automatización. Método de calentamiento: inducción, gas o una combinación, y qué parte del calentamiento debe integrarse en la línea en lugar de realizarse fuera de línea. Operaciones posteriores: qué pasos finales mantiene internamente y cuáles subcontrata. Pruebas y trazabilidad: qué registros esperan sus clientes para los resultados de carga, dureza y fatiga. Servicio y soporte: los repuestos, el diagnóstico remoto y la puesta en marcha in situ son más importantes en una línea que en una sola máquina. Trabajar en estos puntos reduce el campo rápidamente. Una línea de producción de resortes de suspensión se configura en torno a esas respuestas en lugar de venderse por catálogo, y es normal que el alcance final sea bastante diferente al de la primera consulta. Línea de producción automatizada de resortes de suspensión para resortes helicoidales automotrices Línea automatizada completa que integra calentamiento por inducción, bobinado en caliente, rectificado de extremos, tratamiento térmico y ajuste en caliente para la fabricación de resortes helicoidales de gran volumen. Ver producto → Preguntas que hacen los compradores antes de cerrar sesión ¿Cuánto espacio necesita una máquina de resortes helicoidales? Un bobinador independiente ocupa un espacio modesto, pero el calentador, el circuito de refrigeración, el tanque de enfriamiento y el equipo de manipulación que lo rodea son lo que realmente llena una bahía. Planifique el diseño en función del flujo de materiales, no sólo en función de la huella de la máquina. ¿Puede una máquina fabricar resortes enrollados en caliente y en frío? Casi nunca. Los dos procesos utilizan diferentes sistemas de alimentación, herramientas y condiciones de materiales, por lo que la mayoría de las plantas los mantienen en equipos separados. ¿Qué etapa causa el mayor tiempo de inactividad? Según nuestra experiencia, el procesamiento final y el cambio de herramientas, en lugar del bobinador en sí. Es por eso que analizamos el tiempo de cambio y la retención de la herramienta antes de considerar la velocidad máxima. Una máquina de resortes helicoidales es tan buena como el proceso que la rodea. Comience por el resorte que necesita fabricar, su material, su tamaño y su ciclo de trabajo, luego avance hacia atrás a través del calentamiento, el enrollado, el procesamiento final y el tratamiento térmico, y las opciones de equipo tienden a ordenarse por sí solas. Hemos estado construyendo equipos de conformado, calentamiento y automatización para resortes y barras estabilizadoras automotrices desde 2016, y nos complace revisar un dibujo o una muestra con usted y decirle claramente qué etapas necesita una línea y cuáles no. .article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:5px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:5px;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#C80010;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#C80010}.pc-cta{color:#C80010!important}
Equipo independiente Conocimiento de la industria
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
Derechos de autor © 2026 por Wuxi Weineng Automation Technology Co., Ltd. Todos los derechos reservados.
