Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Máquinas estampadoras automáticas para guía de selección de piezas automotrices y especificaciones clave
Contenido
- 1 Qué hacen realmente las máquinas estampadoras automáticas en piezas de automóviles
- 2 Especificaciones claves que deben impulsar su decisión
- 3 Por qué la línea es más importante que la máquina
- 4 Errores de compra comunes y cómo evitarlos
- 5 Cómo evaluar un proveedor de máquinas estampadoras automáticas
Está evaluando una nueva línea de estampado automático para ballestas. El proveedor cotiza una prensa de 250 toneladas y promete que puede realizar cortes, punzonados y conformados de extremos. Seis meses después, la línea tiene problemas porque la prensa funciona más rápido de lo que el calentador de inducción puede precalentar los espacios en blanco. El material llega al troquel antes de alcanzar la temperatura de formación y las tasas de rechazo aumentan.
La conclusión inmediata es simple: elegir una máquina de estampación automática para piezas de automóviles no consiste en comprar la prensa más grande. Se trata de hacer coincidir la máquina con la pieza, el proceso de calentamiento, las herramientas y el resto de la línea de producción. La siguiente guía explica lo que importa y dónde los proveedores combinan fallan.
Qué hacen realmente las máquinas estampadoras automáticas en piezas de automóviles
En la fabricación de piezas de automóviles, las máquinas estampadoras automáticas rara vez funcionan solas. Suelen ser una estación en un proceso continuo. Para las ballestas, una línea de corte y punzonado completamente automático toma bobinas de acero o barras planas, las corta a la medida, perfora agujeros y prepara los extremos para su posterior conformado. Para piezas conformadas en caliente, la estación de estampado debe recibir material calentado y realizar la carrera de conformado antes de que la temperatura baje de la ventana del proceso.
Weineng fabrica equipos que cubren esta gama. Una línea de corte y punzonado totalmente automático, por ejemplo, integra alimentación, corte, punzonado y descarga en un solo ciclo. Cuando la pieza es una ballesta o un resorte de suspensión, la máquina también debe aceptar un cierto espesor y ancho de material. Cuando la pieza es una barra estabilizadora, el proceso pasa al doblado en caliente y al procesamiento final. El hilo conductor es que la máquina de estampado debe diseñarse teniendo en cuenta la pieza y la secuencia de fabricación.
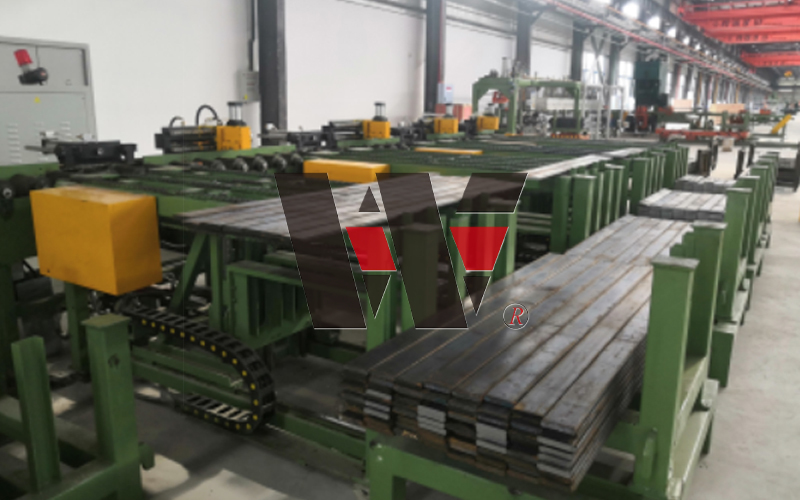 Línea de corte y punzonado de ballestas completamente automático Esta línea integra corte y punzonado en caliente con calentamiento por inducción, optimizando el uso del material y la precisión para la fabricación de ballestas. Sus características de seguridad y control PLC respaldan una producción continua y eficiente. Ver producto →
Por eso, el primer paso es definir las tareas reales: corte, punzonado, estampado en caliente, rizado de orejas, envoltura de orejas, procesamiento de extremos o una combinación de ellas. Cada tarea impone diferentes exigencias a la prensa, la matriz y el sistema de automatización.
Especificaciones claves que deben impulsar su decisión
Hay especificaciones prácticas que afectan el rendimiento. El tonelaje determina si la máquina puede realizar la operación requerida con el espesor requerido. La frecuencia de carrera establece la producción teórica por hora, pero sólo si los sistemas de suministro y extracción de material pueden soportarla. La altura del troquel y la altura del cierre determinan si se pueden utilizar sus herramientas existentes. Las dimensiones de la base de la prensa limitan la huella del troquel. Para el estampado en caliente, la característica crítica es si la máquina tiene el control de holgura y carrera para trabajar con piezas en bruto calentadas.
La siguiente tabla compara los tres tipos de accionamientos de prensa más comunes considerados para operaciones de estampado automático. Es un punto de partida para la evaluación, no un reemplazo de los datos de producción reales.
| Tipo de unidad | Ventaja | Limitaciones | Más adecuado para |
|---|---|---|---|
| prensa mecanica | Alta tasa de accidentes cerebrovasculares; bajo costo unitario; curva de carrera estable | Control limitado de la fuerza de formación; más difícil para embutición profunda o conformado en caliente; mayor ruido y vibración | Corte y punzonado a alta velocidad de perfiles simples |
| prensa hidraulica | Tonelaje completo en toda la carrera; velocidad ajustable; mejor para dibujo profundo | Ciclo más lento; mayor consumo de energía durante la tenencia; más mantenimiento hidraulico | Estampación en caliente, piezas de sección gruesa y operaciones que requieren fuerza sin impacto. |
| servo prensa | Movimiento deslizante programable; control preciso de velocidad y carrera; Menor consumo de energía con cargas parciales. | Mayor costo de capital; requiere programación especializada; Se necesita capacitación en mantenimiento. | Conformado en varios pasos, cambio rápido de matrices y automatización integrada |
Una vez que el tipo de unidad esté claro, mire la interfaz de automatización. ¿La máquina acepta material de un calentador de aguas arriba? ¿Tiene un ciclo deslizante lo suficientemente rápido para mantenerse al día con el ciclo de calentamiento? ¿Admite cambio rápido de matriz? Las respuestas a estas preguntas determinarán si la máquina se convierte en un activo o en un cuello de botella.
Para una visión más profunda de cómo estas decisiones afectan todo el proceso, consulta la guía sobre Línea de producción de ballestas desde el corte hasta el tratamiento térmico. . Cubre la secuencia en la que deben encajar las máquinas estampadoras automáticas.
Por qué la línea es más importante que la máquina
Una máquina de estampación que funciona perfectamente en un taller de prensado puede fallar cuando se instala en una línea continua. La razón no es la máquina en sí. Es el desajuste entre el ciclo de prensa y el ciclo de calentamiento o manipulación. En el estampado en caliente, el calentador de inducción debe entregar un espacio en blanco en el intervalo exacto que la prensa pueda aceptar. Si la prensa espera demasiado, la pieza en bruto se enfría. Si el calentador espera demasiado, el panel de relleno se sobrecalienta o la línea pierde potencia.
Weineng aborda este problema diseñando la línea automática como un sistema único. La línea de producción de estampado en caliente totalmente automática, por ejemplo, combina la manipulación de materiales, el calentamiento por inducción, el estampado en caliente y la descarga en una secuencia controlada. Los parámetros de la prensa están vinculados a los parámetros del calentador, por lo que el operador puede establecer una ventana operativa consistente en lugar de ajustar dos máquinas de forma independiente.
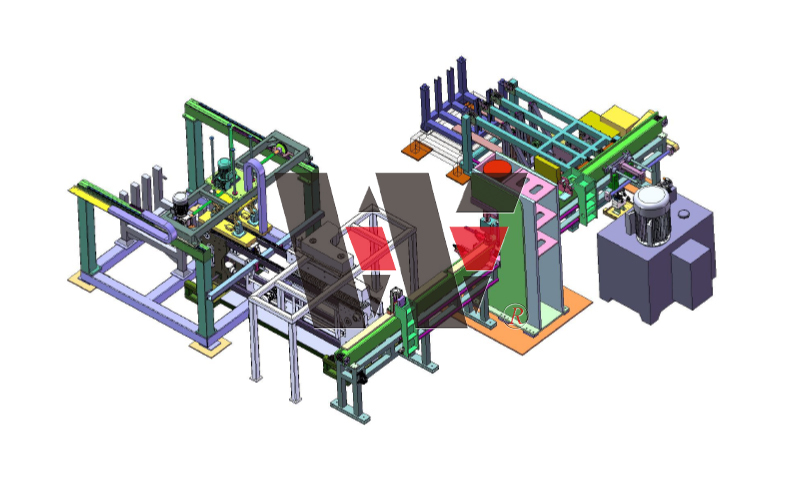 Línea de producción de estampado en caliente de ballestas completamente automática Este sistema combina calentamiento por inducción y estampado en caliente en una secuencia controlada, con un ciclo rápido y alta precisión. Reduce la manipulación manual y mejora la consistencia para la producción en masa. Ver producto →
Esta integración es también la razón por la que los servicios auxiliares son importantes. Los proveedores de equipos que ofrecen servicios llave en mano pueden instalar la línea, ponerla en funcionamiento y capacitar a los operadores. El servicio remoto y el servicio in situ permiten diagnosticar problemas sin paradas prolongadas. Al comparar máquinas troqueladoras automáticas, pregunte específicamente sobre el modelo de entrega previsto: una sola máquina, una máquina más herramientas o una línea completa con puesta en servicio.
Errores de compra comunes y cómo evitarlos
Según las fallas comunes en los proyectos de estampado de piezas de automóviles, los siguientes errores aparecen con mayor frecuencia.
- Elegir un proveedor de prensas en lugar de un proveedor de procesos. Un proveedor de prensas puede entregar una máquina. Un proveedor de procesos comprende la pieza, la etapa de calentamiento, la matriz y la calidad de salida requerida. Si el proveedor no puede discutir todo el proceso, el proyecto puede estancarse.
- Ignorando la sinergia entre tono y frecuencia de carreras. Una prensa de alto tonelaje con una carrera lenta aún puede producir menos piezas por hora que una prensa más liviana con un ciclo más rápido. Haga coincidir la máquina con el takt time requerido.
- Subestimar el tiempo de cambio de troquel. El estampado automático sólo es rentable cuando el tiempo de inactividad es reducido. Antes de la compra se deben planificar disposiciones para el cambio rápido de matrices, como un sistema de sujeción y almacenamiento de matrices diseñado adecuadamente.
- Olvidándose de probar y clasificar. Para las ballestas, después del estampado, es posible que la pieza necesite precarga, clasificación o prueba de fatiga. Si la máquina estampadora no es compatible con estos pasos posteriores, la línea necesitará manipulación adicional.
- Elegir el número incorrecto de estaciones de trabajo. Algunas piezas requieren más de una operación de prensado. Una prensa de tres o cuatro estaciones puede reducir el tiempo de transferencia y mejorar la consistencia. La decisión entre tres y cuatro estaciones depende de la geometría de la pieza y del número de etapas de conformado.
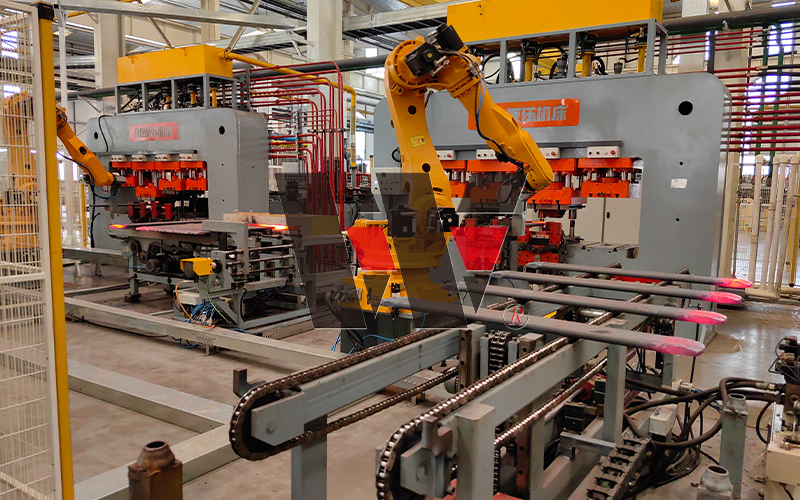 Prensa punzonadora de cuatro estaciones Esta prensa realiza múltiples pasos de procesamiento en un ciclo, lo que aumenta la eficiencia y reduce el desperdicio de material. Su alta rigidez y nivel de automatización garantizan precisión y seguridad en operaciones continuas. Ver producto →
Un ejercicio útil es pedirle al proveedor un cálculo del tiempo takt para su pieza específica, incluido el tiempo de calentamiento aguas arriba y el tiempo de descarga aguas abajo. Si el proveedor no puede proporcionar uno, o proporciona un tiempo de ciclo simple para la máquina, trátelo como una señal de advertencia.
Cómo evaluar un proveedor de máquinas estampadoras automáticas
Seleccionar un proveedor de máquinas estampadas automáticas requiere más que leer un folleto. Pregunte acerca de la experiencia en fabricación en su familia de piezas específicas. Para ballestas, resortes, barras estabilizadoras y brazos guía de automóviles, el proveedor debe tener experiencia con líneas de producción en lugar de solo prensas individuales.
Mire la gama de equipos. Un proveedor que ofrece líneas de corte, líneas de perforación, líneas de curvado y envoltura de orejas, líneas de tratamiento térmico y máquinas herramienta independientes puede proporcionar una solución más coherente que uno que solo vende un tipo de prensa. Esto se debe a que la máquina de estampado rara vez es el único paso.
Evaluar también el modelo de servicio. La entrega llave en mano, el servicio remoto y el servicio in situ no son opcionales en una línea continua. Son los mecanismos que mantienen la línea en funcionamiento tras la semana de instalación. Para una línea automatizada, la calidad del sistema de control y el tiempo de respuesta para el diagnóstico remoto son tan importantes como el tono de la prensa.
En resumen, la decisión de compra debe basarse en la adecuación del proceso, la integración de la línea y el servicio a largo plazo, no sólo en el tamaño de la prensa. Una máquina que se ajusta al proceso, al ciclo de calentamiento y a los pasos posteriores se amortizará sola. Una máquina que sólo se ajusta a la hoja de precios creará problemas durante años.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
