Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Prensa de carrera ajustable: cómo la longitud de carrera variable aumenta la producción del resorte
Contenido
- 1 Lo que realmente cambia una prensa de carrera ajustable
- 2 Carrera fija versus carrera ajustable: una comparación práctica
- 3 Donde las prensas de carrera ajustable se ganan la vida en la fabricación de resortes
- 4 Elección del rango de carrera, el tonelaje y el espacio del troquel
- 5 Instalación de la prensa en una línea automatizada
- 6 Mantener confiable el mecanismo de ajuste
Si su taller fabrica ballestas, barras estabilizadoras o resortes helicoidales, ya sabe que no hay una sola carrera de prensa que se adapte a todos los trabajos. El corte requiere un golpe generoso para que la pieza despeje el dado. La acuñación y el dimensionamiento requieren un trazo corto y controlado cerca de la cama. El recorte suele situarse en algún punto intermedio. Una prensa de carrera ajustable permite que una máquina cubra las tres sin estar atada a un solo radio de manivela, y para una planta que ejecuta pedidos mixtos, esa flexibilidad a menudo vale más que unas pocas toneladas adicionales de fuerza.
En Wuxi Weineng Automation Technology Co., Ltd., hemos estado construyendo equipos de conformado, calentamiento y tratamiento térmico para fabricantes de resortes, barras estabilizadoras y brazos guía para automóviles desde 2016. Ese trabajo nos pone en conversación diaria con las personas que realmente son responsables de estas decisiones de compra, por lo que escribimos esta página para explicar qué significa realmente la carrera ajustable en una prensa mecánica, cómo se compara con una máquina de carrera fija y dónde se gana su sustento en la producción de resortes y barras. Si primero desea tener una imagen más amplia, puede revisar nuestra gama completa de equipos y luego vuelve aquí.
Lo que realmente cambia una prensa de carrera ajustable
En cualquier prensa mecánica, la carrera es la distancia que recorre el ariete desde el punto muerto superior hasta el punto muerto inferior y viceversa. En una prensa convencional, esa distancia está incorporada en la geometría del cigüeñal, por lo que permanece igual durante toda la vida útil de la máquina. Una prensa de carrera ajustable agrega un manguito excéntrico o una porción excéntrica móvil en el cigüeñal, de modo que el recorrido efectivo se puede acortar o alargar. El operador gira un volante o presiona un botón, la excéntrica se mueve, el mecanismo se bloquea y la misma máquina ahora puede realizar una carrera larga para el corte y una carrera corta para acuñar.
¿Por qué eso importa en la práctica? Una carrera larga le da al ariete velocidad y suficiente apertura para limpiar el troquel después de cortar un espacio en blanco. Una carrera corta mantiene el ariete más cerca de la pieza de trabajo, elimina el recorrido en vacío de cada ciclo y reduce la velocidad del ariete en el momento del contacto. Este último punto es fácil de pasar por alto. Cuando se acuña un ojo, se aplana el extremo de un resorte o se dimensiona una pieza caliente, golpear el material más lentamente y mantener la carga cerca del final de la carrera produce un resultado más consistente que golpearlo a toda velocidad.
Una cosa que vale la pena separar en su cabeza es la brazada versus la altura de cierre. El ajuste de la carrera cambia la distancia que recorre el ariete. El ajuste de la altura del cierre cambia el lugar donde se asienta la parte inferior del trazo en relación con la cama. Son configuraciones diferentes, y confundirlas es uno de los errores más comunes que vemos cuando un nuevo operador se hace cargo de una prensa.
En las máquinas que especificamos e integramos en las líneas de resorte, un cambio de carrera manual suele tardar unos quince minutos: detener la prensa, cambiar al modo de pulgada, soltar el dispositivo de bloqueo, girar la excéntrica a la posición requerida, volver a bloquear y verificar. Las versiones motorizadas lo acortan aún más y le permiten almacenar posiciones de carrera en la receta para cada número de pieza.
Carrera fija versus carrera ajustable: una comparación práctica
Ninguno de los diseños es universalmente mejor. La elección correcta depende de cuántas operaciones diferentes y números de piezas tenga que manejar su prensa en una semana típica.
| Aspecto | Prensa de carrera fija | Prensa de carrera ajustable |
|---|---|---|
| Longitud del trazo | Establecido permanentemente por la geometría de la manivela. | Fijado por un manguito excéntrico o excéntrico móvil. |
| Cambio | Requiere herramientas diferentes u otra máquina. | Minutos con volante, más rápido si está motorizado |
| Mejor ajuste | Gran volumen, operación única, familia de una pieza | Trabajo mixto: troquelado, estampación, acuñación, encolado. |
| Flexibilidad de herramientas | El diseño del troquel debe coincidir con la carrera fija. | Un juego de matrices puede funcionar con varias configuraciones de carrera |
| Enfoque de mantenimiento | Manivela, cojinetes principales, guías deslizantes. | Mecanismo excéntrico, dispositivo de bloqueo, lubricación. |
| Rendimiento general | Muy alto en una operación repetida | Alto durante toda la semana, porque los cambios disminuyen |
En las plantas de primavera, la versión ajustable generalmente gana cuando una sola línea tiene que producir más de dos o tres números de piezas, o cuando el corte, el conformado y el acuñado se realizan en la misma máquina.
Donde las prensas de carrera ajustable se ganan la vida en la fabricación de resortes
La producción de ballestas es un hogar natural para esta tecnología. Se corta una hoja a partir de una barra plana, se perfora para el perno central y las abrazaderas, se forma o lamina en caliente y luego se trata térmicamente. Cada uno de esos pasos prefiere una característica de carrera diferente, y una prensa con carrera variable puede atender a varios de ellos en lugar de quedarse inactiva detrás de un troquel dedicado.
La misma lógica se aplica a las barras estabilizadoras, donde el aplanamiento y acuñamiento de los extremos se benefician de una carrera corta y controlada, y a los resortes helicoidales calientes, donde el aplanamiento y el recorte de los extremos son sensibles a la velocidad del ariete en el contacto. El trabajo con brazos guía y tuberías de perforación de petróleo sigue patrones similares: secciones pesadas, carreras de trabajo cortas y una penalización de costos real cada vez que es necesario cambiar una máquina.
Cuando el corte y el punzonado dominan la carga de trabajo, generalmente combinamos una prensa de carrera ajustable con una línea automatizada dedicada para que la configuración de la carrera viaje con la receta de la pieza en lugar de configurarse manualmente en cada cambio.
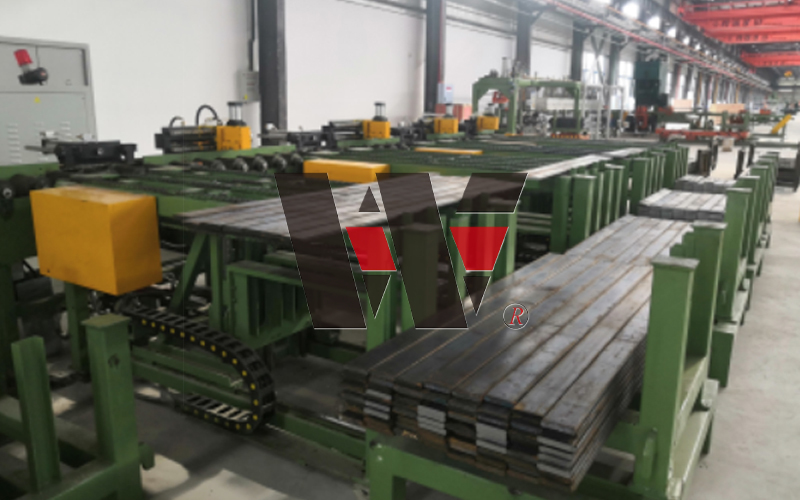 Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto →
Esa combinación le brinda la flexibilidad de la prensa y la repetibilidad de un sistema automatizado de manipulación y transferencia de materiales.
Elección del rango de carrera, el tonelaje y el espacio del troquel
Antes de solicitar una cotización, es útil recopilar algunos números. Cuantos más de estos pueda plasmar en papel, más se acercará la primera propuesta a la máquina que realmente necesita.
- Longitud de trazo máxima y mínima que espera utilizar, incluido el trazo largo necesario para el espacio en blanco más grande que cortará.
- El tonelaje requerido en la parte inferior de la carrera, no sólo el tonelaje máximo, ya que las cargas de acuñación y dimensionamiento se acumulan cerca del punto muerto inferior.
- Espacio del troquel: tamaño de la base, rango de altura de cierre y el troquel más grande que desea montar, incluido cualquier accesorio de cambio rápido.
- Carreras por minuto para cada operación, porque una carrera corta generalmente permite un ciclo más rápido que uno largo en el mismo cuadro.
- Método de ajuste: volante manual, motorizado o recetado desde el controlador de línea.
- Funciones de seguridad y control, incluido el modo de pulgada para cambios de carrera, control con dos manos e integración de cortina de luz.
Si aún está decidiendo cuántas estaciones debe tener la prensa, vale la pena leer nuestra nota sobre Prensas punzonadoras de tres estaciones versus cuatro estaciones para ballestas antes de corregir la especificación.
Para los talleres que necesitan una sola prensa para cubrir varios pasos de formado en lugar de una operación dedicada, un marco de estaciones múltiples con carrera ajustable suele ser la respuesta más económica.
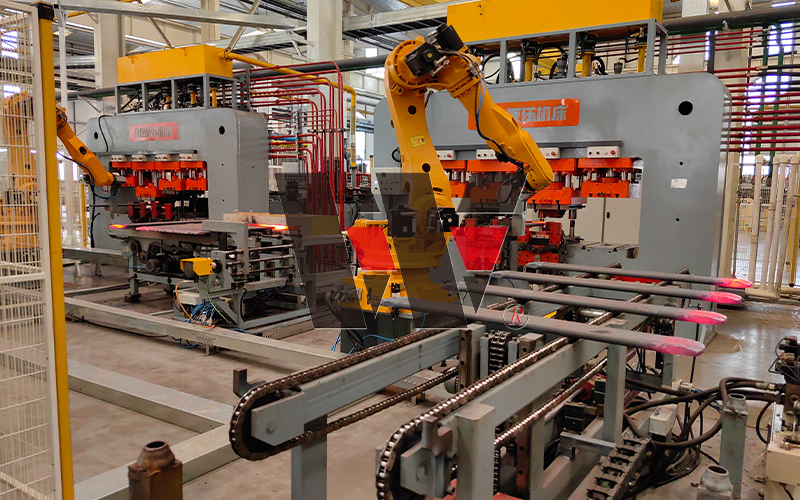 Prensa punzonadora de cuatro estaciones La máquina cuenta con cuatro estaciones de trabajo distintas, lo que le permite completar cuatro pasos de procesamiento diferentes en un solo ciclo operativo, lo que mejora enormemente la producción... Ver producto →
Instalación de la prensa en una línea automatizada
Una prensa de carrera ajustable rara vez funciona sola en una planta de primavera moderna. Se encuentra entre una estación de calefacción y una operación posterior, alimentado por una transferencia o un robot, y su ciclo debe sincronizarse con todo lo que lo rodea. Ahí es donde la capacidad de ajuste de la carrera paga un segundo dividendo: debido a que se puede acortar la parte del ciclo que no funciona, la prensa ya no obliga al resto de la línea a esperar.
En los procesos de conformado en caliente, la prensa es solo una parte de una cadena que incluye calentamiento por inducción, transferencia y enfriamiento. Una velocidad de contacto más lenta cerca de la parte inferior de la carrera ayuda a que el material llene el troquel antes de que se enfríe, y una carrera más corta mantiene la pieza caliente durante todo el recorrido de la ventana de formación. Este es el mismo principio detrás de varias de nuestras referencias de conformado en caliente.
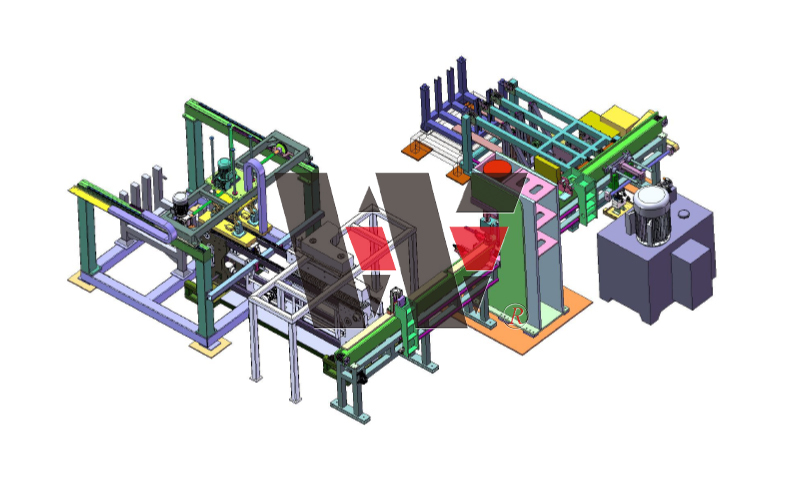 Línea de producción de estampado en caliente de ballestas completamente automática Producción integrada eficiente: diseñada para estampar en caliente ballestas de automóviles y componentes similares, esta línea integra calentamiento por inducción de frecuencia media con... Ver producto →
Cuando ponemos en marcha ese tipo de línea, normalmente escribimos la posición de la carrera, la altura de cierre y los parámetros del ciclo en una receta por número de pieza, por lo que cambiar de un perfil de hoja a otro es una cuestión de cargar un programa en lugar de restablecer la máquina al tacto.
Mantener confiable el mecanismo de ajuste
La excéntrica y su dispositivo de bloqueo son las piezas que hacen que valga la pena poseer una prensa de carrera ajustable, y también son las piezas que sufren cuando el mantenimiento se trata como una ocurrencia tardía. Algunos hábitos los mantienen saludables.
- Verifique que el dispositivo de bloqueo encaje completamente antes de que comience la producción y nunca haga funcionar la prensa con la excéntrica parcialmente liberada.
- Siga el programa de lubricación para el manguito excéntrico y sus superficies de apoyo, utilizando el grado especificado en el manual.
- Verifique la posición de la carrera después de cualquier cambio de matriz, ya que una configuración que se desvió durante la ejecución anterior puede no coincidir con la herramienta actual.
- Registre la posición de carrera utilizada para cada número de pieza para que se pueda restaurar una configuración comprobada en lugar de redescubrirla.
- Capacite a los operadores para que realicen cambios de carrera únicamente en modo de pulgadas, con la prensa parada y el volante aislado.
Las máquinas que se ajustan cuidadosamente y se lubrican según lo programado suelen funcionar durante muchos años sin intervención en el conjunto excéntrico. Las máquinas que se ajustan con prisa tienden a desgastarse rápidamente y las piezas de repuesto para el mecanismo de carrera son mucho más caras que los quince minutos que lleva un cambio adecuado.
La carrera ajustable no es un truco. Es una respuesta mecánica a un problema real de producción: un bastidor de prensa, muchas operaciones y poco espacio para dedicar una máquina a cada una. Si está planificando una línea de ballestas, barras estabilizadoras o brazos guía y desea saber qué configuración de prensa se adapta a su combinación de piezas, envíenos los dibujos de sus piezas, los requisitos de tonelaje y los objetivos de ciclo. Nuestro equipo de ingeniería regresará con un rango de carrera y un diseño de máquina que coincida con la forma en que realmente funciona su taller.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
