Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Dentro de una moderna planta de estampado automotriz: procesos, líneas de prensa y equipos
Contenido
- 1 ¿Qué sucede dentro de una planta de estampado automotriz?
- 2 Comparación de tipos de prensa y diseños de línea
- 3 Corte y punzonado: el primer eslabón de la cadena
- 4 El lado caliente del estampado: calentamiento por inducción y tratamiento térmico
- 5 Estampado y conformado en la fabricación de suspensiones y chasis.
- 6 Desafíos comunes en el taller
- 7 Elegir equipos que crezcan con su programa
Una planta de estampación de automóviles es donde las largas bobinas de acero dejan de ser planas. Las prensas cortan, estiran, doblan y recortan chapas hasta convertirlas en un panel interior de puerta, un refuerzo de umbral, un travesaño o un soporte que pronto se soldará a la carrocería de un vehículo. Cualquiera que haya estado en el piso de un taller de prensa durante un cambio de matriz conoce el ritmo del lugar: bobinas adentro, espacios en blanco afuera, miles de carreras por turno.
Es tentador pensar que una planta de estampado sólo fabrica paneles de carrocería. En la práctica, una gran cantidad de hardware de suspensión y chasis también comienza su vida en una prensa o una línea de conformado. Las hojas de ballesta se cortan y perforan antes de enrollarlas, afilarlas y tratarlas térmicamente. Las barras estabilizadoras se calientan y se doblan para darles forma. Los brazos guía se enrollan, se curvan y se apagan.
Wuxi Weineng Automation Technology Co., Ltd. ha estado construyendo equipos exactamente para esos procesos desde 2016, cubriendo corte y punzonado, rizado y envoltura de orejas, conformado en caliente, calentamiento por inducción y líneas completas de tratamiento térmico para resortes automotrices, barras estabilizadoras, brazos guía y tubos de perforación petrolera. Así es como se organiza una operación de estampado moderna y dónde realmente importan las decisiones sobre el equipo.
¿Qué sucede dentro de una planta de estampado automotriz?
Los diseños difieren de una planta a otra, pero la secuencia central es notablemente consistente. La mayoría de las instalaciones mueven una bobina a través de cuatro etapas:
- Supresión. La bobina se desenrolla, se endereza y se introduce en una prensa o en una línea de corte dedicada, donde se corta el perfil exterior de la pieza. En programas de gran volumen, el corte se separa del conformado para que los cortes se puedan anidar firmemente y mantener bajos los desechos.
- Formar y dibujar. La pieza en bruto se empuja dentro de la cavidad de una matriz, estirando el metal hasta darle su forma tridimensional. Se pueden dibujar paneles de carrocería de gran tamaño con un solo trazo.
- Recorte y perforación. Se recorta el exceso de material alrededor de los bordes y se perforan orificios para pernos, clips y soldaduras.
- Bridado, reencendido y acuñado. Las pasadas finales doblan los bordes, afilan los radios y establecen las dimensiones críticas de las que dependerán los accesorios de soldadura.
El acero suave, el acero de alta resistencia y el aluminio se comportan de manera diferente en cada paso, por lo que el tonelaje de la prensa, la presión del amortiguador, el lubricante y la holgura del troquel deben coincidir con el material. Alrededor de la prensa, carros de bobinas, enderezadores, alimentadores, desapiladores, robots de transferencia y sistemas de cambio rápido de troqueles deciden cuántas piezas buenas produce realmente la línea en un turno.
Comparación de tipos de prensa y diseños de línea
Antes de especificar el equipo, es útil comprender qué hace mejor cada diseño. La siguiente tabla resume las configuraciones de las que escuchamos con más frecuencia cuando los clientes describen sus programas.
| tipo de línea | Piezas típicas | Fortaleza principal | cuidado con |
|---|---|---|---|
| Línea de prensa tándem | Paneles de carrocería, piezas exteriores grandes | Cambio de troquel flexible y sencillo | Espacio en el piso, ciclo más lento |
| Línea de prensa transfer | Soportes estructurales, refuerzos. | Alto rendimiento con automatización | Mayor costo de herramientas |
| Línea de matriz progresiva | Piezas estampadas pequeñas y medianas | Muy alta velocidad en un solo troquel. | Matrices complejas y caras |
| Línea de corte y punzonado | Hojas de ballesta, espacios en blanco planos. | Calidad constante en blanco, bajo desperdicio | Tiempo de anidamiento y cambio de bobina |
| Línea de estampado en caliente | Piezas de seguridad de ultra alta resistencia | Fuerza y formabilidad juntas | Control de horno y enfriamiento. |
La respuesta correcta depende del volumen anual, el tamaño de la pieza, la calidad del material y la frecuencia con la que cambiarán las herramientas. Una línea que se adapta a 300.000 piezas idénticas al año es una inversión equivocada para una planta que cambia las matrices tres veces al día.
Corte y punzonado: el primer eslabón de la cadena
En una planta de estampado de ballestas o chasis, el corte establece las tolerancias para todo lo posterior. Si el espacio en blanco es corto, el ojo girado no se acercará al tamaño. Si los agujeros están descentrados, el dispositivo de montaje luchará contra la pieza. Es por eso que diseñamos líneas de corte y punzonado alrededor del material en lugar de alrededor de una prensa de catálogo: el ancho y el espesor de la bobina, el número de orificios por corte y el recorte de recortes dan forma a las especificaciones de la máquina.
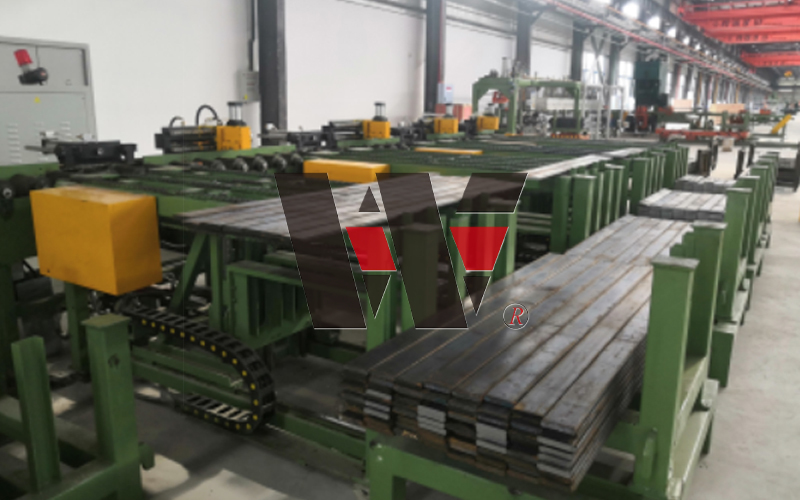 Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto →
La automatización es tan importante aquí como en un taller de carrocería. La carga automática de bobinas, la alimentación servo, las estaciones de punzonado hidráulico y la descarga controlada mantienen a los operadores alejados de la línea de corte y mantienen la producción estable desde la primera hora de un turno hasta la última.
El lado caliente del estampado: calentamiento por inducción y tratamiento térmico
El estampado en frío es sólo la mitad del panorama. Las piezas de ultra alta resistencia se estampan cada vez más en caliente y los componentes tipo resorte dependen del calor en casi todas las etapas. Los extremos de las ballestas se calientan antes de rodar, las barras estabilizadoras se calientan antes de doblarse y las piezas terminadas se templan y revenen para alcanzar la vida útil a fatiga que exige un programa de vehículo. Obtener la curva de temperatura correcta es lo que separa una línea confiable de una que produce rechazos.
El calentamiento por inducción se ha convertido en el método preferido en este campo porque es rápido, repetible y fácil de integrar en un flujo continuo. Si desea ver más de cerca cómo se aplica el proceso, nuestros ingenieros han escrito una descripción práctica de Calentamiento por inducción en la fabricación de resortes para automóviles. .
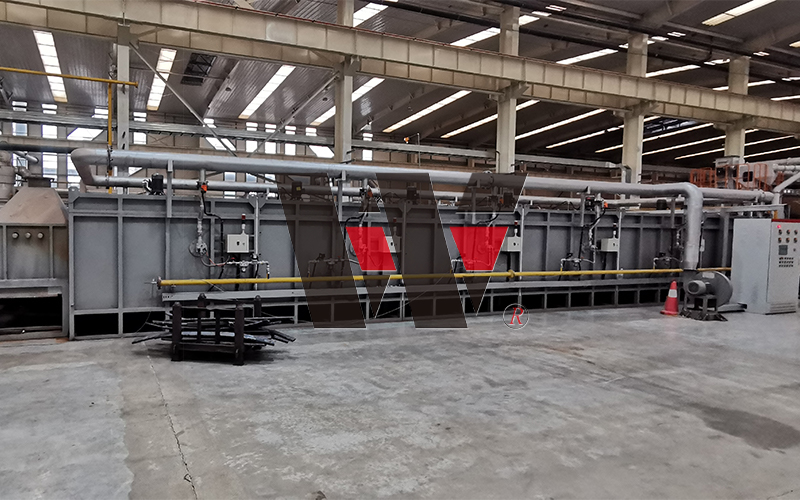 Línea de producción de tratamiento térmico de ballestas completamente automática Integración total de la automatización de procesos: esta línea de producción integra mecanismos de carga automática, múltiples robots industriales KUKA, un horno de enfriamiento, un enderezador... Ver producto →
Una línea completa de tratamiento térmico vincula el calentamiento, el mantenimiento, el enfriamiento y el revenido en una secuencia controlada, con registros que se pueden rastrear hasta cada lote. La trazabilidad es a menudo lo primero que preguntan los clientes cuando auditan a un proveedor.
Estampado y conformado en la fabricación de suspensiones y chasis.
Los componentes de suspensión muestran cómo el estampado, el conformado en caliente y el tratamiento térmico conviven dentro de una planta. Una barra estabilizadora comienza como una barra que se corta a medida, se calienta y se dobla hasta obtener una forma controlada, luego se enfría y revene. Los extremos se recalcan o aplanan, los casquillos se unen o vulcanizan y se comprueba la rigidez y la vida útil de la barra terminada. Cada paso tiene su propio equipo, y en los traspasos entre ellos es donde normalmente se pierde el tiempo del ciclo.
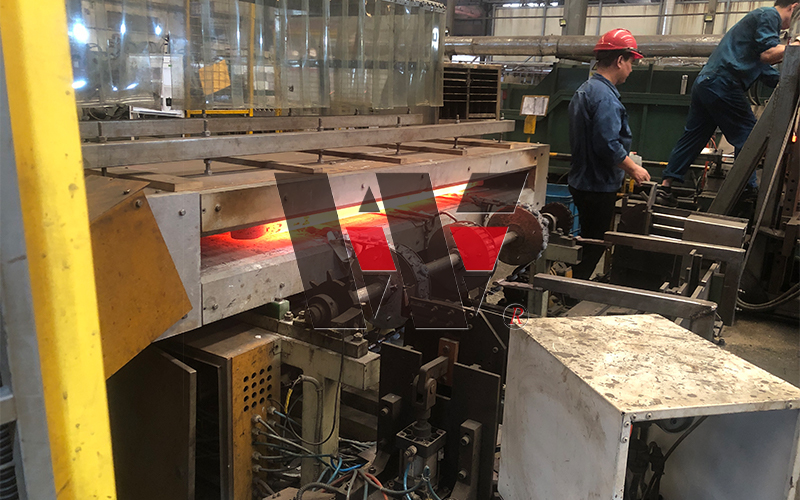 Línea de producción de termoformado de varilla sólida con barra estabilizadora automática La línea de producción de termoformado de varillas sólidas está diseñada específicamente para el conformado en caliente de barras estabilizadoras automotrices (barras estabilizadoras / resortes de barra de torsión), integrando extremos... Ver producto →
Las ballestas siguen una lógica similar, con corte, punzonado, calentamiento final, enrollado, rizado, envoltura, curvatura, enfriamiento y revenido dispuestos uno tras otro. Los brazos guía añaden calentamiento por rodadura y rodadura a la secuencia. Cuando estas operaciones se automatizan de principio a fin, una planta gana más que ahorros de mano de obra: obtiene una ventana de proceso estable y dureza, curvatura y geometría repetibles, pieza tras pieza.
Desafíos comunes en el taller
Cualquiera que sea el producto, surgen las mismas cuestiones en las conversaciones con los directores de planta:
- Desgaste de troqueles y rotura de punzones que detienen la línea sin previo aviso.
- Tiempo de cambio de bobina y de pieza en bruto que consume la capacidad disponible.
- Desviación dimensional después del enfriamiento, ya que las piezas se distorsionan mientras se enfrían.
- Variación de la dureza entre el inicio y el final de una tanda de producción.
- Encontrar operadores que puedan leer una curva de temperatura con tanta confianza como un dibujo.
La mayoría de estos problemas se resuelven en la etapa de especificación y no en el taller. Las guías robustas, el generoso acceso a las herramientas, los sistemas de cambio rápido, el control de temperatura de circuito cerrado y los diagnósticos simples cuestan un poco más por adelantado y se amortizan mucho antes de la primera revisión importante.
Elegir equipos que crezcan con su programa
Una planta de estampado de automóviles es una inversión a largo plazo y el equipo debe elegirse de la misma manera. Vale la pena hacerle tres preguntas al proveedor: ¿puede la línea manejar el siguiente grado de material que utilizará el programa, cuánto tiempo lleva realmente un cambio y qué soporte está disponible después de la puesta en servicio? Una máquina que sólo funciona con el volumen de hoy se convierte silenciosamente en el cuello de botella del mañana.
Construimos nuestras líneas para ampliarlas, porque añadir posteriormente una estación de calefacción, una unidad de punzonado o un sistema de descarga nunca debería significar reemplazar toda la línea. Si está planeando una nueva capacidad de estampado, conformado en caliente o tratamiento térmico, puede revisar nuestra gama completa de equipos y hable sobre el proceso con nuestros ingenieros. Hemos dedicado diez años a estos pasos de producción y nos complace compartir lo que hemos aprendido.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
