Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Guía de prensa de corte: cómo las líneas de corte automatizadas dan forma a los espacios en blanco de ballestas
Contenido
- 1 Lo que realmente hace una prensa de borrado
- 2 Dónde se ubica el Blanking en el flujo de producción de primavera
- 3 ¿Perforar, taladrar o ambos?
- 4 Configuraciones comunes de prensas de corte
- 5 Especificaciones clave para comparar antes de comprar
- 6 Qué comprobar en cada espacio en blanco
- 7 De una prensa independiente a una línea de corte completamente automática
- 8 Cómo elegir la prensa de corte adecuada
- 9 Construyendo toda la línea, no sólo la prensa
Cada ballesta, barra estabilizadora y brazo guía comienza su vida como una barra plana de acero que debe cortarse a la medida y darle forma antes de que se pueda realizar una sola pasada de conformado. Esa primera operación es el corte, y la máquina en su núcleo, la prensa de corte, establece silenciosamente el presupuesto de tolerancia para todo lo posterior. Obtenga el espacio en blanco correcto y el resto de la línea funcionará sin problemas; si lo hace mal, pasará los siguientes tres turnos persiguiendo la curvatura, las rebabas y la posición del agujero. En Wuxi Weineng Automation Technology Co., Ltd. hemos pasado los últimos diez años construyendo equipos exactamente para este paso, así que esto es lo que hemos aprendido sobre cómo funciona una prensa de corte, qué buscar y dónde encaja en una planta de resortes moderna.
Lo que realmente hace una prensa de borrado
Una prensa de corte es una máquina herramienta que suministra fuerza vertical controlada a un juego de troqueles, que corta un corte plano de una bobina, tira o barra precortada. La palabra "cortar" describe qué mitad del material cortado importa: en el corte, la pieza que cae a través del troquel es la parte que se conserva, mientras que al perforar el trozo que se cae es el desperdicio. La mayoría de los espacios en blanco de acero para resortes se producen con un troquel compuesto o progresivo, por lo que un golpe de la prensa puede cortar la barra a la longitud adecuada y perforar el orificio del perno central y los orificios de los extremos al mismo tiempo.
Tres elementos deciden lo que puede hacer una prensa. El primero es el tonelaje, la fuerza disponible en la parte inferior del recorrido. El segundo es la envolvente de trabajo (tamaño de la base, altura de cierre y carrera) que establece el tamaño del troquel y la longitud del espacio en blanco que se puede utilizar. El tercero es el sistema de accionamiento, que controla cómo se entregan la fuerza, la velocidad y el tiempo de permanencia. Todo lo demás, desde el marco hasta el gabinete de control, existe para mantener estables esas tres variables a lo largo de decenas de miles de carreras.
Dónde se ubica el Blanking en el flujo de producción de primavera
En una planta de ballestas, el cierre es la puerta por la que pasa cada operación posterior. La longitud de la pieza en bruto, la ubicación de los orificios, la cuadratura de los bordes y la curvatura inicial se establecen aquí, y debido a que el acero para resortes se calienta, lamina o riza posteriormente, los pequeños errores en la prensa tienden a crecer en lugar de cancelarse. Una secuencia típica se ve así:
- Desenrolle, enderece y avance la barra plana a lo largo.
- Corte la barra hasta alcanzar la longitud final dentro del troquel.
- Perfore el orificio central, los orificios de los extremos y las características de ubicación en el mismo ciclo.
- Recorte, ahusamiento o punta los extremos y procese el perfil de la hoja.
- Prepare la pieza en bruto para darle forma, enrollar, rizar o envolver en caliente.
- Enfriar, templar y granallar la pieza formada.
- Ensamble, precargue y pruebe el paquete de resortes terminado.
Dado que el blanco es el primero en la fila, también se comporta como una puerta de calidad. Una prensa bien configurada entrega piezas en bruto que alimentan la siguiente estación sin ajuste manual, razón por la cual tantas plantas ahora prefieren una línea integrada a una prensa independiente alimentada a mano. Nuestros ingenieros han escrito una guía paso a paso para La línea de producción de ballestas desde el corte hasta el tratamiento térmico. si quieres la imagen completa.
¿Perforar, taladrar o ambos?
Los agujeros se pueden crear de dos maneras. La ruta más rápida es perforarlos en el mismo troquel que corta la barra, lo que se adapta a secciones delgadas a medianas y volúmenes altos. La alternativa es cortar primero y perforar después, lo que suele ser mejor para barras gruesas, materiales más duros o patrones de agujeros que sobrecargarían un solo troquel. Muchas plantas utilizan ambas cosas: la prensa elimina el metal rápidamente y una estación de perforación dedicada termina los orificios críticos hasta alcanzar el tamaño y la posición finales.
Elijas el camino que elijas, decide ambos juntos, porque la cadena de tolerancia va desde la prensa hasta el taladro. Nuestras estaciones de perforación automatizadas están diseñadas para aceptar espacios en blanco directamente desde una prensa de corte, de modo que la posición del orificio se realiza sin una segunda configuración manual.
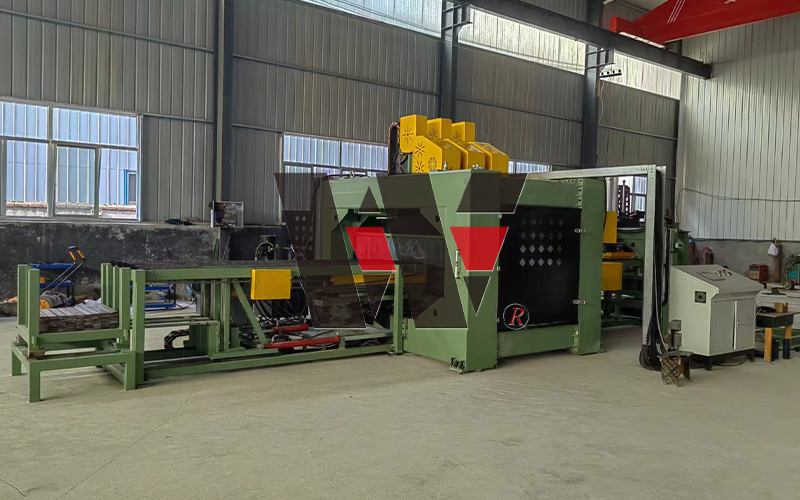 Línea de producción de perforación de ballestas completamente automática Alta automatización e inteligencia: toda la línea integra sistemas de control PLC avanzados y HMI, lo que permite una automatización completa desde la alimentación hasta la perforación. Soporta real... Ver producto →
Configuraciones comunes de prensas de corte
prensas mecanicas
Un volante y una manivela convierten el movimiento giratorio en una carrera fija. Las prensas mecánicas son rápidas, repetibles y económicas de mantener, y son adecuadas para cortes de gran volumen donde el material y la matriz son estables. La desventaja es que la fuerza alcanza su punto máximo cerca del final del recorrido y no se puede ajustar a mitad del ciclo.
Prensas hidráulicas
La fuerza proviene de un cilindro y se puede mantener a todo su tonelaje en cualquier parte de la carrera, lo que hace que las prensas hidráulicas sean tolerantes con secciones gruesas, piezas en bruto largas y troqueles que necesitan tiempo de permanencia para acuñar o fraguar. La carrera y la velocidad son programables, lo que resulta útil cuando muchos números de piezas comparten una máquina.
Prensas servoaccionadas
Una servoprensa impulsa el ariete directamente, por lo que la corredera puede acelerar, desacelerar, detenerse o retroceder en cualquier punto. El resultado es un perfil de carrera flexible, menor consumo de energía y menos ruido. Para los fabricantes que mezclan barras delgadas y gruesas en la misma línea, una servoprensa a menudo mantiene ambos trabajos económicos.
Junto a estas tres categorías se encuentran las prensas de estaciones múltiples. En lugar de cortar de un solo golpe, una prensa de tres o cuatro estaciones mueve la barra a través de una serie de troqueles, de modo que el corte, el punzonado, el recorte y el conformado se realizan en secuencia en una sola máquina. Esto reduce la carga del troquel, mejora la calidad de los bordes en material grueso y acorta la línea.
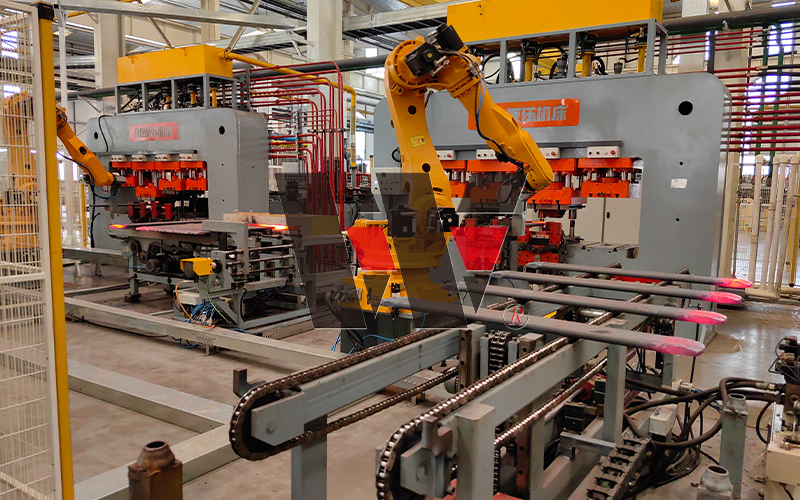 Prensa punzonadora de cuatro estaciones La máquina cuenta con cuatro estaciones de trabajo distintas, lo que le permite completar cuatro pasos de procesamiento diferentes en un solo ciclo operativo, lo que mejora enormemente la producción... Ver producto →
Especificaciones clave para comparar antes de comprar
Las siguientes figuras son rangos indicativos para barras planas de acero para resortes para automóviles. Úselos como lista de verificación al comparar cotizaciones y verifíquelos siempre con el espacio en blanco más grueso y largo que espera ejecutar.
| Especificación | rango típico | Por qué es importante |
|---|---|---|
| Tonelaje nominal | 100 – 800 toneladas | Debe exceder la fuerza cortante de la barra más gruesa, con margen para el desgaste del troquel. |
| Longitud de la cama | 1.000 – 4.000 milímetros | Establece el espacio en blanco más largo y cuántas estaciones puede contener un troquel. |
| Golpes por minuto | 10 – 45 ppm | Impulsa la producción; Una mayor velocidad exige una mejor alimentación y control de babosas. |
| Tolerancia de longitud en blanco | ± 0,5 – 1,0 mm | Afecta la consistencia del camber después del conformado en caliente. |
| Tolerancia de posición del agujero | ± 0,3 – 0,8 mm | Determina si el paquete se ensambla sin escariar. |
| Altura de la rebaba | ≤ 0,1mm | Ayuda a prevenir el agrietamiento de los bordes durante el laminado y conformado posterior. |
| controlar | PLC con almacenamiento de recetas | Mantiene el cambio entre números de pieza breve y repetible. |
Qué comprobar en cada espacio en blanco
La inspección después del corte es rápida y es el control de calidad más económico de la planta. Estas comprobaciones detectan casi todos los problemas que, de otro modo, aparecerían como desechos después del tratamiento térmico.
- Longitud total, medida respecto al dibujo y respecto al espacio en blanco anterior de la tirada.
- Diámetro, posición y redondez del orificio, comprobados con un calibre o pie de rey.
- Altura de rebaba tanto en el borde cortado como en el borde del agujero.
- Planitud y rectitud de la pieza en bruto antes de su entrada al horno.
- Condición de los bordes: grietas, desgarros o vuelcos que indican una matriz desgastada o mal colocada.
- Indicadores de desgaste del troquel, como una banda pulida en el punzón o un tirón ascendente.
La tendencia de estas mediciones a lo largo de un turno le dice más que cualquier lectura individual. Una posición del orificio que se desplaza lentamente generalmente indica crecimiento térmico en la prensa o una abrazadera de matriz floja, no un punzón desgastado.
De una prensa independiente a una línea de corte completamente automática
Una prensa por sí sola es sólo la mitad de la historia. La alimentación, el manejo de la pieza en bruto, la eliminación de residuos y la transferencia entre estaciones deciden el rendimiento real de la celda, porque una prensa rápida que espera a un operador es simplemente costosa. En una configuración automatizada, un cargador de bobinas o barras alimenta la prensa, un servoalimentador establece la longitud del corte y una unidad de transferencia o robot mueve la pieza en bruto al siguiente proceso sin apilarla ni volver a agarrarla.
La automatización también hace que el proceso sea repetible. Debido a que la longitud de avance, la carrera de prensa y la secuencia de punzonado se mantienen en el mismo controlador, el espacio en blanco que sale de la línea en la hora uno coincide con el espacio en blanco que sale en la hora diez. Para las plantas que ejecutan varios números de piezas por turno, el almacenamiento de recetas es lo que lo hace posible sin necesidad de realizar ajustes manualmente.
Construimos líneas completas de corte y punzonado que combinan prensa, alimentador, manejo de troqueles y controles en un proceso continuo, dimensionado según la familia de piezas que realmente produce.
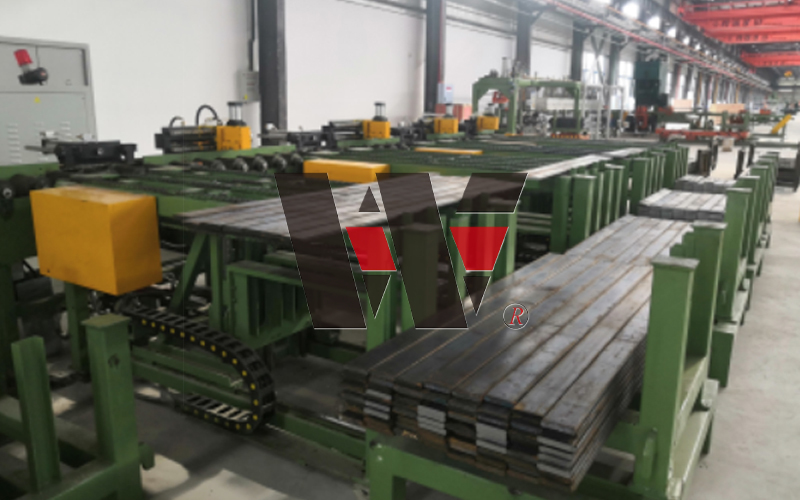 Línea de corte y punzonado de ballestas completamente automática Operación integrada de alta eficiencia: esta línea de producción integra procesos de corte y punzonado en caliente completamente automáticos, lo que permite una producción continua a partir de materia prima... Ver producto →
Cómo elegir la prensa de corte adecuada
Comience con la pieza, no con la máquina. Resolver estas preguntas en orden normalmente reduce el campo a dos o tres opciones sensatas.
- ¿Cuál es la pieza bruta más gruesa y larga de la familia y cuál es la resistencia al corte de ese material?
- ¿Cuántos agujeros y características de corte se deben producir por carrera? ¿Puede un troquel compuesto soportarlos?
- ¿Qué volumen anual espera y cuántos cambios por semana?
- ¿Qué operaciones posteriores siguen (conformado en caliente, laminado, rizado o envoltorio) y qué tolerancia necesitan?
- ¿Cuánto espacio, potencia y capacidad de cimentación se le puede dar a la prensa?
- ¿Qué nivel de automatización se adapta a su situación laboral: alimentación manual, ciclo semiautomático o una línea totalmente vinculada?
- ¿Qué soporte necesitará después de la puesta en servicio: diagnóstico remoto, repuestos, servicio in situ?
Responda honestamente sobre la frecuencia de cambio y la mezcla de piezas; Esos dos factores influyen más que cualquier otra cosa en la elección entre una prensa mecánica y una servo.
Construyendo toda la línea, no sólo la prensa
Wuxi Weineng Automation Technology Co., Ltd. ha estado desarrollando equipos para ballestas, resortes helicoidales calientes y barras estabilizadoras para automóviles desde 2016, y ahora trabajamos desde una instalación de 6000 metros cuadrados en Wuxi con un equipo de más de sesenta ingenieros, técnicos y personal de servicio. Nuestra gama cubre conjuntos completos de equipos para ballestas, resortes, barras estabilizadoras, brazos guía y tubos de perforación petrolera, junto con líneas de producción automáticas y máquinas independientes que llenan los espacios entre ellos.
Debido a que suministramos la etapa de corte, la etapa de perforación, las etapas de calentamiento y conformado y las etapas de tratamiento térmico, nuestros ingenieros pueden dimensionar una prensa de corte según las tolerancias que el resto de su línea realmente necesita. Esta es una conversación diferente a la de comprar una prensa de forma aislada y, por lo general, es más breve. La entrega llave en mano, la asistencia remota y el servicio in situ son parte de nuestra forma de trabajar.
Si está planeando una nueva línea o reemplazando una prensa antigua, envíenos el dibujo de su pieza y el resultado objetivo. Volveremos con una configuración que se ajuste a la pieza y no al catálogo. También puedes navegar nuestra gama completa de equipos de fabricación de resortes para ver cómo encajan las máquinas individuales.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
