Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Máquina enrolladora de resortes CNC: una guía práctica para resortes de suspensión enrollados en caliente
Contenido
- 1 Lo que realmente significa CNC en la estación de bobinado
- 2 El bobinado en caliente y el bobinado en frío no son la misma máquina
- 3 Los módulos principales de una máquina bobinadora de resortes CNC
- 4 Parámetros del proceso que deciden la calidad de la bobina
- 5 Los escalones que rodean la estación de bobinado
- 6 Máquina independiente o línea de producción completa
- 7 Cómo especificar una máquina enrolladora de resortes CNC
- 8 Por qué el fabricante del equipo es tan importante como la máquina
Una máquina enrolladora de resortes CNC es la estación donde una barra de acero recta se convierte en una hélice. En la producción de resortes de suspensión enrollados en caliente, la barra se calienta a la temperatura de forjado, se introduce en el cabezal de bobinado y se forma mediante herramientas cuyo movimiento es impulsado por servoejes y coordinado por un controlador. Debido a que cada eje sigue un programa almacenado en lugar de una leva fija, la misma máquina puede ejecutar diferentes diámetros de barra, diámetros de bobina y perfiles de paso después de un cambio de receta en lugar de después de una reconstrucción mecánica.
Esa flexibilidad es la razón por la cual el enrollado es la parte más exigente y más gratificante de una línea de resorte. Cuando la temperatura, la longitud de alimentación y la curva de paso son correctas, cada operación posterior se comporta de manera predecible. Cuando se desvían, el taller lo paga con chatarra, lo que produce un enderezamiento adicional y una fatiga inestable.
Esta guía explica qué hace una máquina bobinadora de resortes CNC, en qué se diferencia el bobinado en caliente del bobinado en frío, qué parámetros del proceso dominan la calidad y cómo la estación de bobinado encaja en una línea completa. Está escrito desde la perspectiva de Tecnología de automatización de Wuxi Weineng , un fabricante de equipos de resortes helicoidales en caliente, ballestas y barras estabilizadoras con aproximadamente una década de experiencia en automatización de resortes para automóviles.
Lo que realmente significa CNC en la estación de bobinado
En una configuración de bobinado convencional, la geometría de la hélice está integrada en el hardware: un mandril de un diámetro determinado, un bloque de paso, un conjunto de rodillos guía. Pasar a otro resorte significa cambiar piezas, reajustar herramientas y pasar horas probando bobinas. CNC cambia la base de ese trabajo.
Servoejes en lugar de levas fijas
En una máquina moderna, los movimientos de avance, rotación, paso y formación son servoejes separados. El controlador los interpola, de modo que la curva de paso, el diámetro de la bobina y la geometría de la bobina final provienen del movimiento sincronizado y no de la forma de una leva. Las correcciones que antes requerían rectificar una pieza nueva ahora se realizan en el programa.
Recetas en lugar de reconstrucciones
La geometría del resorte, la longitud de avance, las velocidades y los puntos de ajuste de temperatura se almacenan como recetas. Un cambio se convierte en un retiro, una verificación del primer artículo y un ajuste fino. Eso es importante cuando una línea utiliza varias familias de resortes en lotes cortos, y es aún más importante cuando la misma máquina tiene que mantener un registro de lo que realmente hizo.
El bobinado en caliente y el bobinado en frío no son la misma máquina
Ambas rutas terminan en hélice, pero pertenecen a mundos diferentes de fuerza, temperatura y equipamiento. La siguiente tabla resume las diferencias que más importan cuando se especifica el equipo.
| Aspecto | bobinado en caliente | enrollado en frío |
|---|---|---|
| Tamaño de barra o alambre | Barra pesada, a menudo de 12 mm o más. | Cable pequeño, normalmente por debajo de 12 a 16 mm. |
| Estado de los materiales | Calentado a temperatura de forjado antes de formar | Formado a temperatura ambiente a partir de alambre trefilado. |
| fuerza formadora | Más bajo, porque el acero es blando a temperatura. | Alto, con un desgaste más rápido de las herramientas |
| recuperación elástica | Pequeño y bastante predecible | Importante, debe ser compensado por el programa. |
| Productos típicos | Muelles de suspensión para camiones, autobuses, ferrocarriles y vehículos pesados | Muelles de válvula, muelles de embrague pequeños, muelles de suspensión ligeros |
| Ruta de postformado | Apagar y templar, luego finalizar el procesamiento y las pruebas. | Alivio de tensiones y tratamiento de superficies. |
Debido a que una celda de bobinado en caliente también tiene que llevar una estación de calentamiento, un dispositivo de transferencia y, a menudo, un dispositivo de enfriamiento, las decisiones sobre el diseño se toman normalmente al mismo tiempo que la decisión sobre la máquina.
Los módulos principales de una máquina bobinadora de resortes CNC
Los constructores las organizan de forma diferente, pero la mayoría de las máquinas bobinadoras en caliente comparten los mismos bloques funcionales.
- Unidad de alimentación y medición de barras: alimenta la barra calentada a una longitud programada y mantiene la longitud de corte repetible.
- Estación de calentamiento: eleva la barra a temperatura de enrollado, ya sea en toda su longitud o en zonas definidas.
- Cabezal de bobinado: agarra, gira y forma la barra alrededor del eje de bobinado.
- Eje de paso: controla el espaciado axial de las bobinas y da forma a las bobinas finales.
- Rodillos formadores o herramientas guía: apoyar la barra y fijar el diámetro de la bobina terminada.
- Corte y transferencia: separa el resorte terminado y lo traslada a la siguiente estación.
- Controlador CNC y HMI: ejecuta los programas de movimiento, almacena recetas y registra datos de proceso.
Parámetros del proceso que deciden la calidad de la bobina
Una vez instalada la máquina, una pequeña cantidad de variables explican la mayor parte de la variación en los resortes terminados.
- Temperatura de bobinado: demasiado fría y la barra puede agrietarse o sobrecargar el utillaje; demasiado caliente y la estructura del grano y la calidad de la superficie se ven afectadas.
- Longitud de avance y corte: establece el número de bobinas activas y la longitud libre.
- Perfil de paso: distribuye la carga a lo largo del resorte e influye tanto en la distribución de la velocidad como de la tensión.
- Diámetro de la bobina e índice del resorte: un índice ajustado aumenta la tensión y exige un control más estricto de las herramientas.
- Velocidad de rotación y conformado: afecta el tiempo del ciclo, pero también la caída de temperatura entre el calentamiento y el conformado.
- Enfriamiento y transferencia: el enfriamiento incontrolado antes del enfriamiento puede arruinar el patrón de dureza.
- Compensaciones de herramientas y compensación de desgaste: se acumula una pequeña desviación durante un turno y aparece en los últimos resortes de un lote.
Los escalones que rodean la estación de bobinado
Una máquina bobinadora funciona mejor cuando las operaciones anteriores y posteriores están diseñadas como un solo proceso en lugar de compras separadas.
Calentar antes de formar
En una línea de bobinado en caliente, los extremos de las barras y la zona de formación se calientan mediante inducción, lo que inyecta energía en el material de forma rápida y local. Controlar ese calor es lo que hace que el programa de enrollado sea repetible desde la primera pieza hasta la última. Los principios detrás de esto se tratan en nuestro artículo sobre Calentamiento por inducción en la fabricación de resortes para automóviles. .
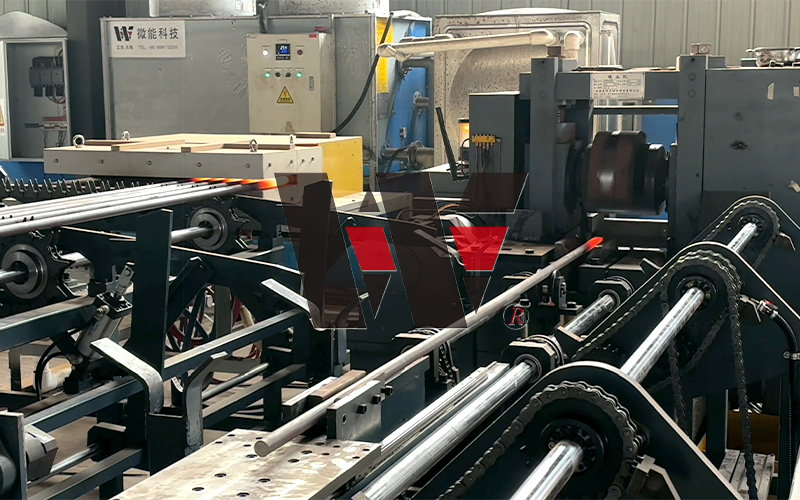 Equipo de calentamiento por inducción con extremo de resorte para automóvil El equipo de calentamiento por inducción de extremos de resortes para automóviles está diseñado específicamente para el tratamiento térmico en la zona final de componentes de resortes utilizados en sistemas de suspensión de automóviles.... Ver producto →
Aplanamiento de extremos y formación de extremos.
Los resortes de suspensión enrollados en caliente casi siempre necesitan aplanar o rectificar sus espiras finales para que el resorte se asiente directamente bajo carga. Las estaciones hidráulicas y mecánicas de aplanamiento de extremos toman el resorte directamente del enrollado, lo sujetan sobre su eje y presionan los extremos de los espiras hasta el plano requerido, lo cual es más rápido y más consistente que el aplanado manual.
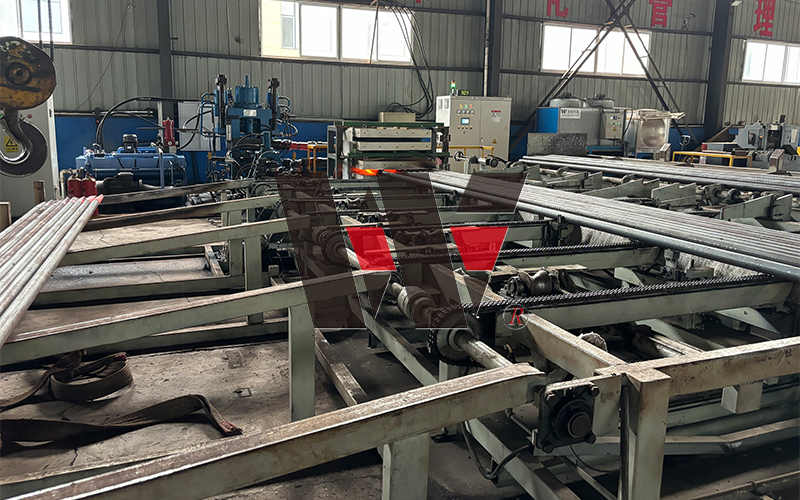 Línea de producción de aplanamiento de extremos hidráulicos La línea de producción de aplanamiento de extremos hidráulico está diseñada para el conformado de extremos con precisión de barras redondas o piezas de trabajo tubulares, como resortes y barras estabilizadoras, utilizando un sistema hidráulico... Ver producto →
Templado, revenido y verificación.
Después del conformado, el resorte se enfría y revene para alcanzar su dureza de trabajo y aliviar la tensión de conformado. Siguen el shot peening, el preajuste o el raspado, y luego las pruebas de fatiga y rendimiento. Cada uno de estos pasos depende de la bobina que salió de la estación de bobinado, por lo que el control dimensional en la máquina vale más que cualquier cantidad de clasificación posterior.
Máquina independiente o línea de producción completa
Muchos compradores comienzan con una sola máquina bobinadora y agregan equipos ascendentes y descendentes por etapas. Este enfoque se adapta a volúmenes modestos, productos que cambian con frecuencia y espacio limitado. Por el contrario, una línea completa vincula el calentamiento, el bobinado, el procesamiento final, el tratamiento térmico y las pruebas con la transferencia automática, de modo que los tiempos de los ciclos se igualan y la manipulación se minimiza.
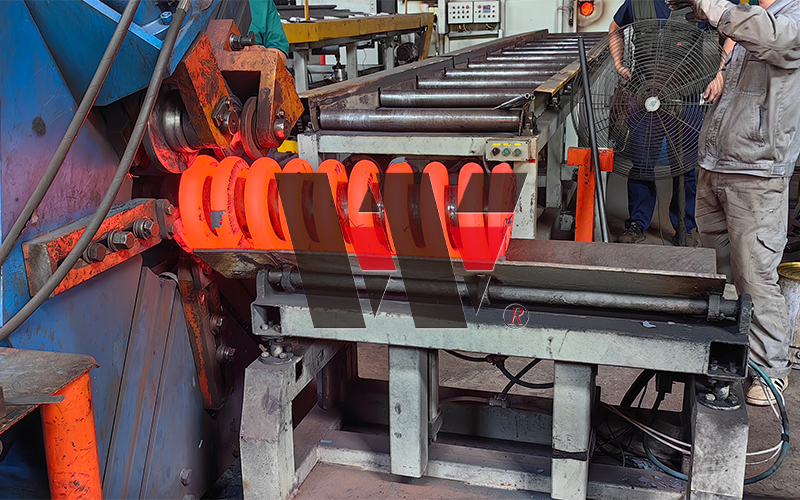 Línea de producción de resortes en espiral en caliente La línea de producción de resortes helicoidales en caliente está diseñada para el proceso completo de fabricación de resortes helicoidales (resortes amortiguadores de suspensión para automóviles), material de cobertura c... Ver producto →
La respuesta correcta generalmente depende de qué tan estable sea la mezcla de productos y de cuánta mano de obra la planta quiera eliminar del proceso. Un constructor que suministra tanto máquinas individuales como líneas completas puede comparar las dos opciones honestamente en lugar de orientar cada proyecto hacia una compra mayor.
Cómo especificar una máquina enrolladora de resortes CNC
Una especificación sólo resulta útil cuando está vinculada a los resortes que realmente se producirán. Unas pocas preguntas hacen la mayor parte del trabajo.
- ¿Qué familias de resortes y qué rango de diámetros de barras debe cubrir la máquina?
- ¿Qué producción final por turno se requiere, incluido el tiempo de cambio?
- ¿Qué tolerancias dimensionales se deben mantener y cómo se medirán?
- ¿La máquina funcionará como una unidad independiente o como parte de una línea automatizada con carga y transferencia automáticas?
- ¿Qué método de calentamiento y nivel de potencia se adaptan a los tamaños de barra involucrados?
- ¿Cuánto tiempo debe tardar un cambio de producto y quién lo realiza?
- ¿Qué servicio, repuestos y capacitación del operador se incluyen después de la instalación?
Las respuestas a estas preguntas definen la configuración de los ejes, la potencia de calefacción, el nivel de control y el diseño con mucha más precisión que una comparación genérica de catálogos.
Por qué el fabricante del equipo es tan importante como la máquina
Los equipos de bobinado en caliente se juzgan por años, no por la primera semana de producción. Un constructor con experiencia en automatización de resortes para automóviles comprende cómo interactúa el bobinado con el procesamiento final, el tratamiento térmico y las pruebas, y puede diseñar las interfaces en lugar de dejarlas en manos del cliente.
Nuestra propia experiencia sigue ese camino. Desde 2016 nuestro equipo ha trabajado en equipos completos para ballestas automotrices, resortes helicoidales calientes y barras estabilizadoras, operando desde una instalación de 6,000 metros cuadrados con más de 60 empleados y reconocida como una empresa especializada y sofisticada. Se han entregado equipos a fabricantes de resortes y componentes automotrices en China y a clientes en Turquía, Corea del Sur, India, Brasil, Egipto, Dubai, Túnez, Marruecos y otras regiones, respaldados por la entrega de proyectos llave en mano, asistencia remota y servicio in situ.
Esa combinación de conocimiento del proceso y capacidad de entrega es lo que convierte la compra de una máquina bobinadora en un activo de producción que aún funciona bien después de que finaliza el período de garantía.
Una máquina enrolladora de resortes CNC es solo un eslabón de la cadena que convierte la barra en un resorte de suspensión confiable, pero es el eslabón el que determina cuánto trabajo tiene que hacer el resto de la cadena. Cuando se planifican juntos el calentamiento, el bobinado, el conformado de extremos y el tratamiento térmico, las tolerancias se mantienen estrictas, los cambios son breves y el desperdicio se mantiene bajo. Ya sea que el siguiente paso sea una sola máquina o una línea completa de resortes helicoidales en caliente, el punto de partida sensato es una imagen clara de los resortes que se fabricarán y un socio de equipos que haya desarrollado ese proceso antes.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
