Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Guía de máquinas de resortes helicoidales: equipos de bobinado, calentamiento, conformado y acabado en caliente
Contenido
- 1 Lo que realmente hace una máquina de resortes helicoidales
- 2 Herida caliente o enrollada en frío: qué proceso se adapta
- 3 Dentro de una línea de resortes helicoidales enrollados en caliente
- 4 Procesamiento final, tratamiento térmico y pruebas.
- 5 Adaptación de una máquina de resortes helicoidales a su plan de producción
- 6 Preguntas que hacen los compradores antes de cerrar sesión
Una máquina de resortes helicoidales se encuentra en el medio de una cadena de proceso, no al final de una. La unidad de bobinado decide el diámetro del resorte, el paso y el número de espiras activas, pero todo lo anterior, como el calentamiento de la barra o la preparación del alambre, y todo lo posterior, como el aplanamiento de los extremos, el temple, el revenido, el granallado y las pruebas de carga, decide si la pieza sobrevive a unos cientos de miles de ciclos de suspensión.
De ahí la pregunta "¿qué máquina de muelles helicoidales deberíamos comprar?" Por lo general, se convierte en varias preguntas menores sobre el tamaño del resorte, el material, el volumen y los pasos finales que planea mantener internamente. Esta guía analiza esas preguntas en el orden en que suelen aparecer en el taller.
Lo que realmente hace una máquina de resortes helicoidales
Una máquina bobinadora forma un resorte alimentando alambre o barra calentada contra un eje giratorio mientras una herramienta de paso controla el espacio entre las bobinas. En una máquina bobinadora en frío, el alambre enderezado se extrae de una unidad de alimentación y se empuja contra un punto de bobinado, con levas o servoejes que mueven la punta, la herramienta de paso y la cuchilla de corte. En una máquina bobinadora en caliente, una barra calentada a la temperatura de forjado se enrolla alrededor de un mandril mediante un cabezal giratorio y el paso se ajusta mecánicamente a medida que se forman las bobinas.
Ambos tipos comparten los mismos controles centrales, es decir, diámetro de la bobina, patrón de paso, número de bobinas y posición final, pero se comportan de manera muy diferente en la práctica:
- El bobinado en frío es adecuado para alambres y barras pequeñas, mantiene tolerancias estrictas y funciona rápido, pero el material debe ser lo suficientemente dúctil como para doblarse sin agrietarse.
- El bobinado en caliente se adapta a diámetros de barra más grandes donde el conformado en frío excedería los límites de conformado del material o exigiría fuerzas de prensado poco realistas.
- Los resortes devanados en caliente casi siempre necesitan una temperatura definida en el momento de enrollarse, por lo que la etapa de calentamiento y el enrollador deben combinarse en lugar de elegirse por separado.
El tamaño de la máquina generalmente se indica como el diámetro máximo de barra o alambre que puede manejar, pero la cifra más útil es el rango de trabajo que espera ejecutar día a día. Una máquina clasificada para barras de 20 mm que pasa la mayor parte de su vida trabajando en trabajos de 12 mm no es realmente una máquina de 20 mm.
Herida caliente o enrollada en frío: qué proceso se adapta
La elección entre las dos familias de procesos la decide el propio resorte, no el catálogo de la máquina. La siguiente tabla resume dónde tiende a ubicarse cada ruta.
| Artículo | herida caliente | enrollado en frío |
|---|---|---|
| Valores | Barra más grande, calentada antes de formar | Alambre y barra pequeña, formados a temperatura ambiente. |
| Calefacción | Barra llevada a temperatura de forja en un calentador de inducción o gas. | No se requiere ninguno antes de enrollar |
| método de bobinado | Envuelto alrededor de un mandril mediante un cabezal giratorio. | Alambre alimentado contra un punto de bobinado. |
| Manantiales típicos | Muelles helicoidales de suspensión, helicoidales de alta resistencia | Resortes de válvula, pequeños resortes de compresión y extensión. |
| Equipo clave | Calentador, bobinador, procesamiento final, enfriamiento y revenido. | Bobinador CNC, horno de alivio de tensión, rectificado de extremos, granallado |
| Riesgo principal | Variación de temperatura entre calentador y bobinador. | Calidad de la superficie del alambre y desgaste de la herramienta. |
Si su producción se inclina hacia resortes enrollados en caliente, nuestros guía práctica para máquinas enrolladoras de resortes CNC para producción de bobinado en caliente profundiza en el utillaje, el control de temperatura y los problemas que suelen aparecer en los primeros meses de funcionamiento.
Dentro de una línea de resortes helicoidales enrollados en caliente
Una línea enrollada en caliente es una cadena de estaciones y el bobinador es solo un eslabón de ella. Estas son las tres etapas que deciden la calidad de todo lo que ocurre aguas abajo.
Calentamiento de barras antes del bobinado.
El trabajo del calentador es entregar una barra a una temperatura constante en toda su longitud. El calentamiento desigual se manifiesta más tarde como un diámetro inconsistente de la bobina y, lo que es más grave, como una variación de la dureza después del enfriamiento. El calentamiento por inducción brinda un control rápido y repetible y se puede cambiar entre tamaños de barras sin un calentamiento prolongado, mientras que los hornos de gas reaccionan más lentamente a los cambios, pero su funcionamiento puede ser más económico en algunas regiones.
La propia estación de bobinado.
El bobinador establece el diámetro y el paso, y también establece cuánta corrección manual necesitará el resto de la línea. Los ejes de paso y diámetro servocontrolados permiten que una máquina cubra una familia de resortes, mientras que las máquinas de levas mecánicas cuestan menos pero están ligadas a una sola geometría. En la producción mixta, el tiempo de cambio de herramientas importa más que el tiempo de ciclo teórico.
Templado, revenido y preajustado
Después de enrollarse, el resorte se templa y revende para alcanzar la dureza requerida y aliviar la tensión de formación. Luego, el preajuste carga el resorte más allá de su rango de trabajo para que se asiente antes de llegar al vehículo. Acelerar esta etapa es una de las razones más comunes por las que un resorte que pasa una verificación dimensional aún falla en servicio.
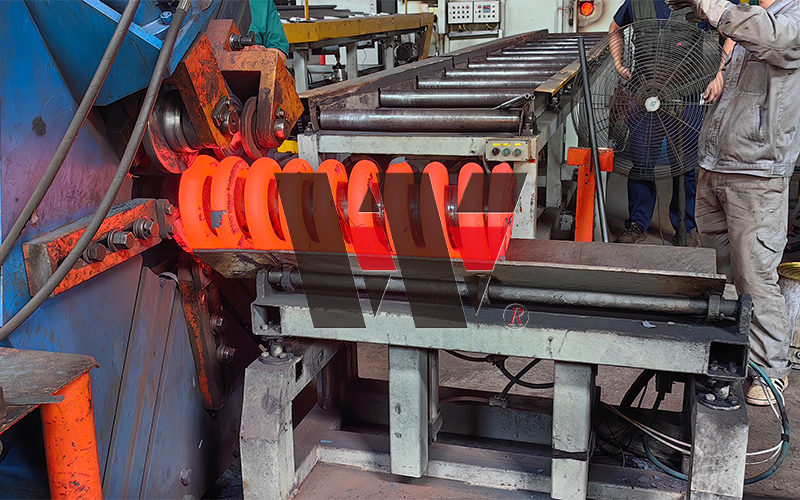 Línea de producción de resortes en espiral en caliente para resortes de suspensión automotrices Línea automatizada integrada que cubre corte, calentamiento por inducción, bobinado, tratamiento térmico y ajuste en caliente, con temperatura y manejo constantes para resortes helicoidales de suspensión automotriz. Ver producto →
Una línea de producción de resortes helicoidales en caliente conecta estas estaciones para que la temperatura, el tiempo y el manejo se mantengan constantes desde la primera barra calentada hasta el resorte terminado.
Procesamiento final, tratamiento térmico y pruebas.
Enrollarlo te da forma; las etapas finales te dan una parte. La mayor parte del retrabajo en una planta de primavera se crea y se evita en la estación de procesamiento final:
- Termine de aplanar o moler, de modo que el resorte quede cuadrado y transfiera la carga de manera uniforme
- Calentamiento por inducción de los extremos, donde las bobinas de los extremos se calientan localmente para formar, estrechar o cerrar sin alterar el resto del resorte.
- Granallado, para introducir tensión de compresión en la superficie y mejorar la vida a fatiga.
- Revestimiento y pintura, para protección contra la corrosión.
- Pruebas de carga y fatiga, para confirmar velocidad, longitud libre y durabilidad.
El calentamiento por inducción final a menudo decide cuán flexible puede ser una línea, porque una estación de calentamiento con geometría de bobina ajustable puede servir para varias familias de resortes. Generalmente sugerimos pasar resortes de muestra a través de la estación de procesamiento final antes de especificar la línea, ya que eso revela mucho más sobre las necesidades de herramientas que un dibujo.
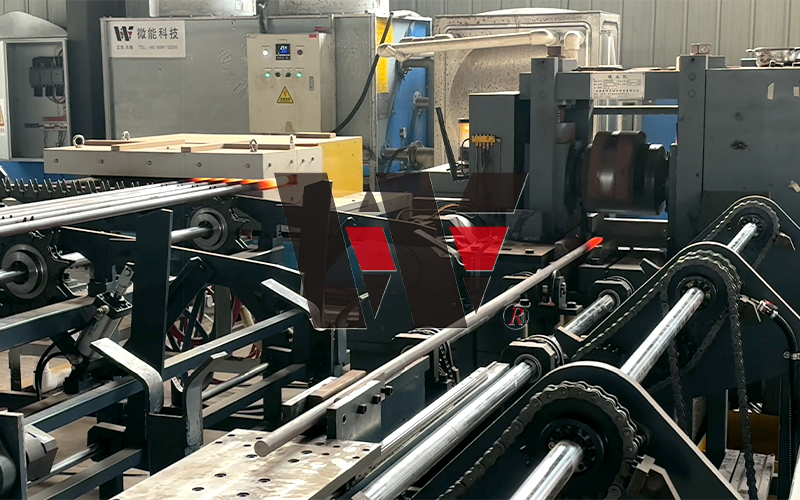 Equipo de calentamiento por inducción del extremo del resorte del automóvil para resortes de suspensión Unidad de inducción de media frecuencia para tratamiento térmico de zona final, que utiliza inductores personalizados para un calentamiento flexible y localizado en la producción de resortes de suspensión para automóviles. Ver producto →
Adaptación de una máquina de resortes helicoidales a su plan de producción
Antes de comparar citas, resulta útil escribir respuestas honestas a los siguientes puntos:
- Familia de resortes y rango de tamaños: diámetro original, diámetro exterior terminado, longitud libre y patrones de paso.
- Volumen y mezcla: una línea que utiliza un tipo de resorte durante semanas y una línea que cambia dos veces al día necesitan diferentes niveles de automatización.
- Método de calentamiento: inducción, gas o una combinación, y qué parte del calentamiento debe integrarse en la línea en lugar de realizarse fuera de línea.
- Operaciones posteriores: qué pasos finales mantiene internamente y cuáles subcontrata.
- Pruebas y trazabilidad: qué registros esperan sus clientes para los resultados de carga, dureza y fatiga.
- Servicio y soporte: los repuestos, el diagnóstico remoto y la puesta en marcha in situ son más importantes en una línea que en una sola máquina.
Trabajar en estos puntos reduce el campo rápidamente. Una línea de producción de resortes de suspensión se configura en torno a esas respuestas en lugar de venderse por catálogo, y es normal que el alcance final sea bastante diferente al de la primera consulta.
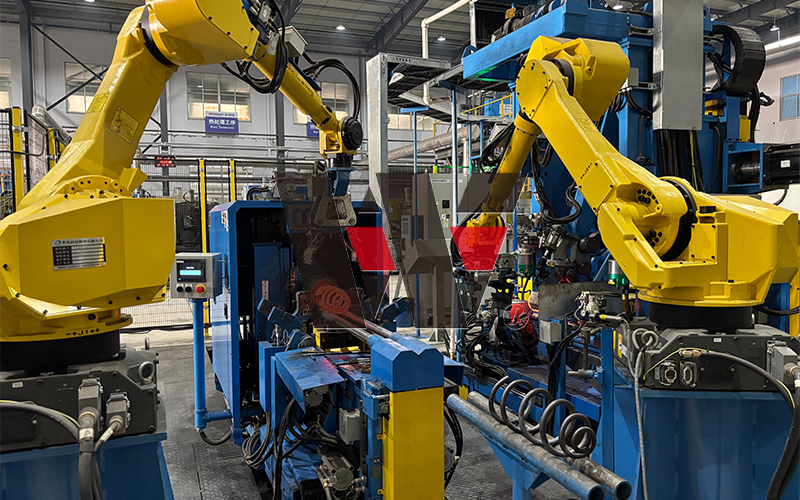 Línea de producción automatizada de resortes de suspensión para resortes helicoidales automotrices Línea automatizada completa que integra calentamiento por inducción, bobinado en caliente, rectificado de extremos, tratamiento térmico y ajuste en caliente para la fabricación de resortes helicoidales de gran volumen. Ver producto →
Preguntas que hacen los compradores antes de cerrar sesión
¿Cuánto espacio necesita una máquina de resortes helicoidales?
Un bobinador independiente ocupa un espacio modesto, pero el calentador, el circuito de refrigeración, el tanque de enfriamiento y el equipo de manipulación que lo rodea son lo que realmente llena una bahía. Planifique el diseño en función del flujo de materiales, no sólo en función de la huella de la máquina.
¿Puede una máquina fabricar resortes enrollados en caliente y en frío?
Casi nunca. Los dos procesos utilizan diferentes sistemas de alimentación, herramientas y condiciones de materiales, por lo que la mayoría de las plantas los mantienen en equipos separados.
¿Qué etapa causa el mayor tiempo de inactividad?
Según nuestra experiencia, el procesamiento final y el cambio de herramientas, en lugar del bobinador en sí. Es por eso que analizamos el tiempo de cambio y la retención de la herramienta antes de considerar la velocidad máxima.
Una máquina de resortes helicoidales es tan buena como el proceso que la rodea. Comience por el resorte que necesita fabricar, su material, su tamaño y su ciclo de trabajo, luego avance hacia atrás a través del calentamiento, el enrollado, el procesamiento final y el tratamiento térmico, y las opciones de equipo tienden a ordenarse por sí solas. Hemos estado construyendo equipos de conformado, calentamiento y automatización para resortes y barras estabilizadoras automotrices desde 2016, y nos complace revisar un dibujo o una muestra con usted y decirle claramente qué etapas necesita una línea y cuáles no.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
