Tecnología de automatización Wuxi Weineng Co., Ltd. / Shandong Weineng Tecnología de automatización Co., Ltd.
-
 [email protected]
-
 +86-18961722255


 English
 русский
 Español

Blanking láser alimentado por bobina: una guía práctica para equipos de conformado de metales y resortes
Contenido
- 1 ¿Qué hace realmente el supresión láser alimentada por bobina?
- 2 Por qué atrae a los fabricantes de resortes y suspensiones
- 3 Donde el manejo y la descarga de bobinas deciden el resultado
- 4 Ventajas que importan en el taller
- 5 Limitaciones y costos a planificar
- 6 Supresión por láser alimentada por bobina versus supresión por matriz
- 7 Cómo juzgar una línea de supresión láser alimentada por bobina
El corte por láser alimentado por bobina parece simple en papel: desenrolle el metal, nivelelo, aliméntelo, corte la forma en blanco con un láser y descargue la pieza terminada. En una planta real, la diferencia entre una línea viable y un cuello de botella costoso generalmente se reduce al manejo de la bobina, la estrategia de anidamiento, la eliminación de desechos y la suavidad con la que la pieza en bruto pasa al siguiente paso de conformado o tratamiento térmico.
Para los fabricantes de resortes, barras estabilizadoras y componentes de suspensión, vale la pena comprender el proceso porque cambia la economía de la geometría en blanco. Puede reducir la dependencia de herramientas duras y hacer que el trabajo de bajo volumen o de cambios frecuentes sea más práctico. También le pide al equipo de producción que piense de manera diferente sobre el tiempo del ciclo, el diseño de la línea y el flujo posterior.
¿Qué hace realmente el supresión láser alimentada por bobina?
Una línea de corte por láser alimentada por bobina toma material de una bobina en lugar de hojas precortadas. La tira se desenrolla, se endereza o se nivela y se introduce en una zona de corte. Luego, uno o más cabezales láser cortan el perfil en blanco requerido. La pieza terminada se separa del esqueleto, se transporta y se apila o se presenta para la siguiente operación.
- Desenrollar y nivelar preparar la tira y reducir el juego de bobinas antes de cortar.
- Un bucle o acumulador permite que la línea avance suavemente sin detener la bobina continuamente.
- Un sistema de servoalimentación o de agarre posiciona la tira con precisión debajo del cabezal láser.
- El láser corta el contorno en blanco, los agujeros, las muescas o las características de relieve en una sola configuración.
- La pieza en bruto se descarga, apila o transfiere a una prensa, horno o estación de ensamblaje.
- El esqueleto restante se corta, se enrolla o se elimina como chatarra.
Algunas líneas se cortan mientras la tira está indexada y estacionaria; otros utilizan un enfoque continuo o "sobre la marcha" con múltiples cabezales láser. La elección afecta la precisión, el tiempo del ciclo, el diseño del acumulador y cuánta lógica de programación se necesita para mantener la línea equilibrada.
El cabezal láser es sólo una parte de la inversión. El desenrollador, el nivelador, el sistema de alimentación, el sistema de desechos, el dispositivo de apilado y el recinto de seguridad a menudo deciden si la línea funciona de manera confiable, turno tras turno.
Por qué atrae a los fabricantes de resortes y suspensiones
En la producción de ballestas, el corte es el primer punto donde se vinculan la geometría de la pieza, la utilización del material y el conformado posterior. Una línea de bobinas cortadas con láser puede cambiar de un perfil en blanco a otro sin necesidad de un nuevo troquel. Esto es útil para trabajos de prototipos, variantes de bajo volumen y programas en los que la forma en blanco aún se está perfeccionando.
Si está comparando rutas de proceso, nuestra guía para líneas de corte automatizadas para ballestas explica cómo el corte basado en prensa maneja el trabajo de ballestas de gran volumen. El corte por láser no reemplaza todas las líneas de prensa; es una respuesta diferente en cuanto a flexibilidad, costo de herramientas y velocidad de cambio.
En Wuxi Weineng, nuestro trabajo se centra en líneas y equipos automatizados para ballestas, resortes enrollados en caliente, barras estabilizadoras, brazos guía y piezas metálicas relacionadas. Esos antecedentes dan forma a cómo vemos el corte por láser alimentado por bobina: como una cuestión de integración de línea, no solo como una hoja de especificaciones de la máquina.
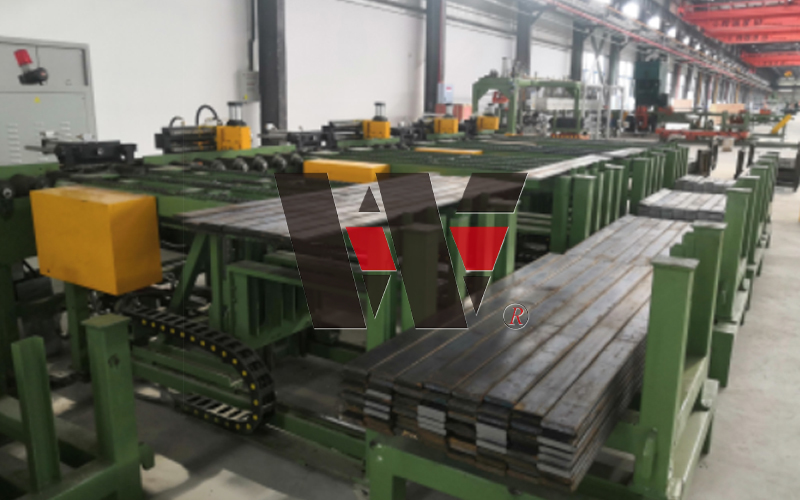 Línea de punzonado y corte de ballestas completamente automática Para patrones de orificios estables y de gran volumen, esta línea integrada combina el corte automático con punzonado en caliente localizado para ballestas de automóviles. Ver producto →
Para los equipos que comparan una pieza en bruto solo con láser con una pieza en bruto perforada, una línea de troquelado y punzonado completamente automática aún puede ser la mejor opción cuando el volumen es alto y los patrones de agujeros son estables. La elección correcta depende de la familia de piezas, no sólo de la palabra “láser”.
Donde el manejo y la descarga de bobinas deciden el resultado
Una línea de corte láser alimentada por bobina es tan buena como su recorrido del material. Una nivelación deficiente puede dejar un arco o una torsión residual que se manifiesta más tarde como una formación inconsistente. Un control de bucle débil puede provocar vacilaciones en el avance, marcas o variaciones en la calidad del corte. Una línea bien diseñada mantiene la tira plana, la alimentación repetible y la zona de corte aislada de las vibraciones.
- El peso y el ancho de la bobina determinan los requisitos del desenrollador, del nivelador y de la base.
- El espesor de la tira y la calidad del material afectan la potencia del láser, la velocidad de corte y ayudan en la elección del gas.
- El software de anidamiento influye en el rendimiento del material, el diseño del esqueleto y la carga de manipulación de desechos.
- La calidad del apilamiento afecta la facilidad con la que se puede recoger, formar o tratar térmicamente la pieza en bruto.
La descarga merece una atención temprana. Un láser rápido no puede compensar un apilador que marca piezas, las desalinea o fuerza la intervención manual. El material en bruto debe salir de la línea en una condición que se adapte a la siguiente operación, ya sea una prensa, un horno o una estación intermedia.
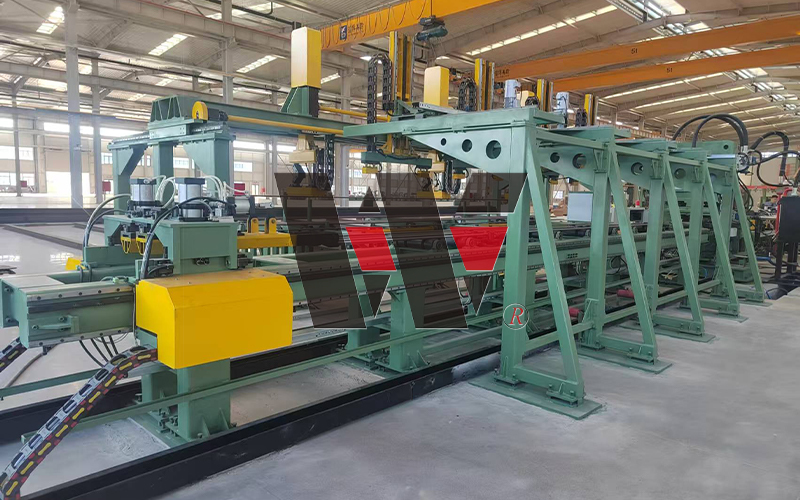 Línea de corte y descarga de ballestas completamente automática Esta línea automatizada de corte y descarga admite la producción en masa de ballestas con corte preciso, cizallas hidráulicas y manipulación para flujos posteriores de prensa u horno. Ver producto →
La eliminación de chatarra es la otra limitación silenciosa. Los esqueletos cortados con láser pueden ser largos, flexibles y difíciles de manejar. La línea necesita una estrategia de desecho que coincida con el patrón de anidación y el espacio disponible, no una picadora genérica agregada al final del proyecto.
Ventajas que importan en el taller
- Cambio rápido de un perfil en bruto a otro, sin esperar a un nuevo troquel.
- Menor costo de herramientas para piezas de bajo volumen, prototipos o revisadas con frecuencia.
- Anidamiento flexible que puede mejorar la utilización del material cuando las formas de las piezas lo permiten.
- Sin desgaste de matriz ni limitación de tonelaje de prensa para el corte en sí.
- Integración más sencilla de agujeros, muescas y características de contorno en un solo paso de corte.
- Menos espacio que una línea de prensa grande en algunos diseños, especialmente cuando el manejo de bobinas es compacto.
Estos beneficios son reales, pero no automáticos. Una línea de corte láser con una mala disciplina de anidamiento o una descarga lenta puede perder gran parte de su ventaja de flexibilidad. El proceso se amortiza mejor cuando la frecuencia de los cambios, la combinación de piezas o el costo de las herramientas son un verdadero problema.
Limitaciones y costos a planificar
- El costo de capital puede ser alto una vez que se incluyen el manejo de bobinas, la protección láser, el software y el apilamiento.
- El tiempo del ciclo puede ser más largo que el de una línea de prensa dedicada para espacios en blanco simples y de gran volumen.
- Los materiales gruesos o altamente reflectantes pueden requerir una cuidadosa selección láser y validación del proceso.
- El gas auxiliar, la energía, la óptica y el mantenimiento preventivo añaden costos operativos continuos.
- Es posible que sea necesario revisar los bordes cortados y las zonas afectadas por el calor para el conformado posterior o para piezas críticas por fatiga.
- Las habilidades de programación y anidamiento se convierten en parte de la capacidad de producción, y no sólo en una tarea de oficina.
La comparación honesta no es “láser versus prensa” en abstracto. Es una comparación de la familia de piezas, el volumen anual, la frecuencia de cambio, el rendimiento del material, la mano de obra, el mantenimiento y el costo de mantener una biblioteca de troqueles. Una línea excelente para producción mixta puede ser la herramienta equivocada para una sola pieza en bruto fabricada por millones.
Supresión por láser alimentada por bobina versus supresión por matriz
La siguiente tabla es un punto de partida práctico para una discusión sobre "fabricar o comprar". No sustituye a un corte de prueba ni a una simulación de línea, pero ayuda a enmarcar las compensaciones que importan antes de seleccionar el equipo.
| Área de decisión | Supresión láser alimentada por bobina | Corte de matriz convencional |
|---|---|---|
| Cambio | Configuración rápida, principalmente software y feeds. | Cambio de troquel y tiempo de preparación. |
| Herramientas | Bajo costo de matriz; mayor costo de línea y software | Alto costo de matriz; Costo de línea más bajo para piezas simples. |
| Mejor ajuste | Piezas mixtas, prototipos, volumen bajo a medio. | Piezas estables de gran volumen con diseño maduro |
| tiempo de ciclo | Depende de la longitud del contorno, el grosor y los cabezales láser. | Generalmente rápido para perfiles simples. |
| Uso de materiales | Puede mejorar con el anidamiento, pero quedan restos de esqueleto | Depende del diseño de la tira y del diseño del troquel. |
| Enfoque operativo | Óptica, gas, nesting, control de alimentación, descarga. | Mantenimiento de matrices, tiempo de actividad de la prensa, lubricación. |
Para una ballesta o una pieza de suspensión, la decisión a menudo se reduce a cuántas variantes espera la planta y cuánto puede cambiar aún el diseño en bruto. Si la pieza está madura y el volumen es constante, una línea de prensa puede ser muy eficiente. Si la planta gestiona muchos perfiles y tiradas más cortas, el corte por láser puede reducir la fricción del cambio.
Cómo juzgar una línea de supresión láser alimentada por bobina
Comience con la familia de piezas, no con el láser.
Enumere los espacios en blanco que espera procesar durante los próximos tres a cinco años: calidad del material, espesor, ancho, complejidad del contorno, número de orificios, volumen anual y frecuencia de cambio. Una línea que es ideal para espacios en blanco delgados y anidados puede tener dificultades con tiras o piezas gruesas y estrechas que necesitan una calidad de borde ajustada.
Comprobar alimentación, anidación y desecho.
Pregunte cómo maneja la línea el ajuste de la bobina, la planitud de la tira, el control del bucle y la precisión de corte a corte. Revise ejemplos de anidamiento utilizando sus propias piezas, no sólo un archivo de demostración. Luego sigue el esqueleto: cómo se corta, se transporta y se retira. La manipulación de chatarra es una fuente común de tiempo de inactividad cuando se trata como una ocurrencia tardía.
Conecte el espacio en blanco a la siguiente operación.
Un espacio en blanco sólo es útil si ingresa limpiamente al siguiente proceso. Considere la altura de la pila, la orientación de las piezas, las marcas de la superficie y la capacidad del buffer. En la producción de resortes y barras estabilizadoras, la pieza en bruto puede pasar a conformado en caliente, procesamiento final, perforación o tratamiento térmico. El diseño de la línea debería hacer que la transferencia sea breve y predecible.
- Solicite un estudio de tiempo de ciclo en función de la longitud real de su contorno y el espesor del material.
- Revise la seguridad del láser, la extracción de humos y el acceso al gabinete para mantenimiento.
- Confirme quién posee las recetas de anidamiento, los parámetros de corte y la estrategia de repuestos.
- Compruebe cómo se recupera la línea después de una alimentación perdida, un fallo de corte o un atasco en el apilador.
El corte por láser alimentado por bobina es una opción sólida cuando la flexibilidad, el costo de las herramientas y la combinación de piezas son más importantes que la velocidad del corte en bruto. Es menos convincente cuando una única pieza madura funciona con un volumen muy alto y la línea de troquelado ya es eficiente.
La respuesta práctica es evaluar el paso de corte como parte de todo el flujo de producción. En Wuxi Weineng, hemos dedicado años a los equipos de conformado, calentamiento, procesamiento final y ensamblaje que siguen al corte, por lo que tendemos a hacer primero una pregunta simple: ¿qué necesita la siguiente estación de este corte? Cuando la respuesta es clara, la decisión sobre el equipo se vuelve mucho más fácil.
-
¿Tiene alguna pregunta?
¡Vamos
a Discutir! -
Rápido
Inicio Productos / Equipos Acerca de nosotros Servicios Aplicación Noticias Contáctenos -
Categorías de productos
Equipo completo para resortes de hojas de automóviles Equipo completo de la barra estabilizadora del automóvil Equipo completo de resorte para automóvil Equipo completo del brazo guía automotriz Equipo completo para tuberías de perforación petrolera
-
Envíenos un correo electrónico
[email protected] [email protected] -
Dirección
Pueblo de Yangxiyuan, ciudad de Luoshe, distrito de Huishan, ciudad de Wuxi, provincia de Jiangsu, China -
Llámenos ahora
+86-18151713891 +86-18961722255 +86-18961507976 -
WhatsApp
+86-18151713891 +86-18961507976
